
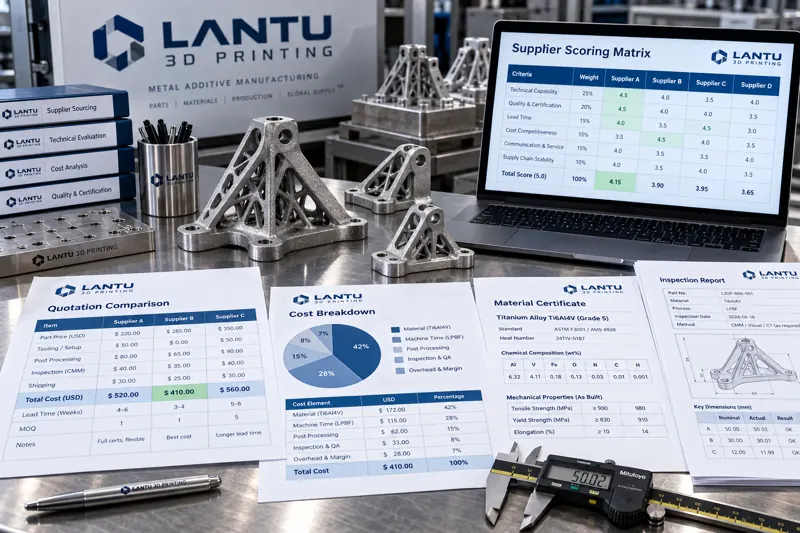
Introduction : pourquoi le prix le plus bas d’un tableau comparatif n’est souvent pas le coût le plus faible
Lors de l’évaluation d’un projet type d’impression 3D métal, trois fournisseurs présélectionnés ont proposé des prix présentant un écart de 37 % pour le même support en acier inoxydable 316L. Les achats ont suivi leur processus de comparaison et retenu l’offre la moins chère. Pourtant, dans les deux mois suivant la livraison, le coût réel a largement dépassé l’écart initial : sur les 32 premières pièces, 7 ont nécessité une reprise pour non-conformité dimensionnelle ; le second lot a échoué lors de la revalidation des propriétés mécaniques, car un changement de lot de poudre n’avait pas été signalé ; et la livraison globale du projet a pris 11 jours ouvrés de retard par rapport au planning initial. L’analyse a posteriori a montré qu’un seul des trois devis précisait une clause de verrouillage du lot de poudre ainsi que les responsabilités liées au contrôle de la première pièce ; or, ce n’était pas le devis le moins cher.
Ce type de situation est fréquent dans les achats liés à l’impression 3D. Contrairement aux composants standard, les devis en fabrication additive ne peuvent pas être comparés uniquement sur le prix unitaire : le lot de poudre, le taux d’utilisation des équipements, les opérations de post-traitement, les méthodes de contrôle et les obligations de notification des modifications peuvent tous créer un écart entre le prix nominal et le coût total réel. Le véritable rôle des achats n’est pas de sélectionner le chiffre le plus bas, mais de transformer des devis non comparables en éléments de décision homogènes et de formaliser les litiges potentiels dans des clauses applicables.
I. Les spécificités des achats en impression 3D : quelles variables se cachent dans les devis ?
La structure de coût d’un devis d’usinage conventionnel est relativement transparente : matière, temps de travail et traitement de surface. Un devis d’impression 3D comporte toutefois au moins cinq variables susceptibles de masquer des différences importantes.
La première concerne l’état de la matière. Pour un même acier 316L, la teneur en oxygène, la distribution granulométrique et la densité apparente diffèrent entre poudre vierge et poudre recyclée. Après tamisage, la poudre récupérée peut être réintroduite selon un certain taux de mélange, qui influe directement sur le coût et la constance des performances. Si le devis indique seulement « poudre 316L », un fournisseur peut augmenter le taux de poudre recyclée sous contrainte de coût tout en restant conforme ; cela peut néanmoins être critique pour des pièces sensibles à la fatigue. Un devis acceptable doit préciser la nuance de poudre, le numéro de lot, le taux maximal de mélange et l’obligation de notification en cas de dépassement.
La deuxième concerne les équipements et les paramètres de procédé. Pour une même pièce, passer d’une épaisseur de couche de 30 à 60 microns réduit presque de moitié le temps d’impression, mais modifie également la rugosité de surface et la précision dimensionnelle, ce qui impose d’ajuster les surépaisseurs d’usinage ultérieures. Si le devis ne verrouille pas l’épaisseur de couche, la stratégie de balayage et la configuration des supports, la comparaison porte en réalité sur deux procédés différents.
La troisième concerne le post-traitement. Recuit de détente, pressage isostatique à chaud, électroérosion à fil, sablage et usinage sont autant de postes tarifaires indépendants. Certains fournisseurs incluent le recuit dans leur offre, d’autres le facturent séparément ; certains facturent à la pièce, d’autres à la fournée. Pour les petites séries, une facturation à la fournée peut être sensiblement plus élevée qu’une facturation à la pièce.
La quatrième concerne le contrôle. S’agit-il seulement d’un contrôle dimensionnel par échantillonnage, ou l’offre comprend-elle un rapport dimensionnel complet sur première pièce, une tomographie industrielle ou des éprouvettes d’essais mécaniques ? Les différences sur les contrôles peuvent représenter plus de 20 % de l’écart de prix ; elles déterminent pourtant qui disposera des preuves en cas de litige ultérieur.
La cinquième concerne les modifications et notifications. Lorsqu’un fournisseur change de lot de poudre, modifie des paramètres ou recourt à une opération sous-traitée, doit-il notifier ce changement par écrit à l’avance et obtenir une approbation ? Cette exigence est souvent absente des contrats d’achat, alors qu’elle constitue la frontière entre une traçabilité qualité démontrable et une traçabilité impossible.
II. Rendre les devis comparables : établir une grille de référence pour la validation des prix
La comparaison des prix suppose une normalisation préalable. Il est recommandé d’envoyer à tous les fournisseurs candidats le même dossier technique dès la demande de prix et d’exiger une offre détaillée selon un modèle unique. Ce modèle doit au minimum inclure les champs suivants : nuance matière et exigences de lot, taux maximal de mélange de poudre, modèle d’équipement de fabrication et épaisseur de couche, stratégie de supports et d’orientation, cycle de traitement thermique, liste des opérations de post-traitement et unités de mesure, contrôles et plan d’échantillonnage, mode d’emballage, lieu de livraison et Incoterms, durée de validité du devis, quantité minimale de commande et paliers tarifaires.
À réception des devis, les achats ne doivent pas comparer directement les montants totaux, mais commencer par compléter le périmètre de comparaison. Une pratique courante consiste à ramener toutes les offres au même périmètre : si le fournisseur A inclut le recuit et le fournisseur B ne l’inclut pas, le périmètre de A peut être ramené à « hors recuit » sur la base du prix séparé de B, ou les frais de recuit estimés peuvent être ajoutés à B ; si A ne propose qu’un contrôle par échantillonnage alors que B inclut un contrôle complet de la première pièce, l’écart doit être converti selon le taux horaire interne de contrôle. Seuls les prix après cette conversion sont réellement comparables.
La deuxième étape est la conversion du risque. Les écarts qui ne peuvent pas être directement exprimés par un prix doivent être représentés par un coefficient de risque ou une provision. Par exemple, si un fournisseur ne peut pas fournir les enregistrements de traçabilité des lots de poudre, un coût de risque qualité peut lui être ajouté lors de la comparaison, sur la base du taux historique de reprises ; si son engagement de délai n’est pas étayé par des données de capacité, il convient d’ajouter le coût d’opportunité d’un retard de projet. Cette conversion n’a pas besoin d’être précise à l’unité monétaire près, mais elle doit permettre aux décideurs de visualiser le « coût caché derrière le prix le plus bas ».
La troisième étape consiste à établir une référence de validation des prix. Les prix unitaires normalisés doivent être comparés aux prix historiques effectivement négociés et au modèle de coût interne afin de définir une plage de référence pour cette famille de pièces. Toutes les offres ultérieures sont ensuite comparées à cette plage : un prix inférieur à la borne basse impose de vérifier si des éléments de périmètre manquent ; un prix supérieur à la borne haute impose de déterminer s’il existe une sur-spécification. Cette référence n’est pas une arme de négociation à la baisse, mais un outil pour détecter les anomalies de périmètre.
III. De la comparaison au référencement : la décision ne peut pas reposer uniquement sur le prix
Une fois la normalisation effectuée, vient l’étape du référencement. Il est recommandé d’utiliser un modèle de notation fixe afin d’éviter de repartir de zéro à chaque revue. Une répartition pratique des pondérations est la suivante : conformité technique, 30 points ; système qualité et capacités de contrôle, 25 points ; capacité de livraison et flexibilité de production, 20 points ; prix, 15 points ; réactivité de service et gestion des modifications, 10 points.
La conformité technique vérifie la capacité à satisfaire aux exigences impératives des plans et spécifications, notamment les certifications matière, tolérances dimensionnelles, propriétés mécaniques et exigences de surface. Il s’agit d’un seuil d’admission : tout fournisseur ne le respectant pas est éliminé et ne participe pas à la notation. Le système qualité et les capacités de contrôle évaluent l’existence d’un système d’enregistrements traçables, la capacité à fournir des rapports de première pièce et des enregistrements de procédé, ainsi que l’étalonnage périodique des moyens de contrôle. La capacité de livraison s’intéresse à la flexibilité de production en cas de commande urgente ou ajoutée, et non à une simple promesse de délai. Le critère prix est noté sur une base relative après normalisation. La réactivité de service et la gestion des modifications couvrent les délais de retour en cas de problème, la discipline de notification des changements et la capacité à proposer activement des solutions de remplacement en cas d’anomalie.
Le référencement ne doit pas conduire à un fournisseur unique. Pour les pièces critiques, il est conseillé d’adopter une stratégie de double sourcing : le fournisseur principal prend en charge l’essentiel des volumes, tandis que la source de secours reste active sur de petites quantités et produit régulièrement des pièces de validation, afin de pouvoir prendre le relais dans les deux cycles de bascule en cas de problème de capacité ou de qualité du fournisseur principal. Le double sourcing entraîne un prix unitaire légèrement supérieur, mais assure la continuité d’approvisionnement. Sa pertinence dépend de l’impact d’une rupture : si elle entraîne l’arrêt d’une ligne de production, son coût est très inférieur aux pertes liées à cet arrêt ; s’il s’agit uniquement d’une pièce de rechange courante, une source unique peut suffire.
IV. Prévenir les litiges par les clauses : dispositions essentielles des contrats d’achat
La comparaison et le référencement répondent à la question « qui choisir ? », tandis que les clauses répondent à « que faire en cas de problème ? ». Les contrats d’achat en impression 3D comportent plusieurs catégories de clauses souvent négligées et pourtant sources fréquentes de litiges.
Clauses relatives à la matière et aux lots. Elles définissent la nuance matière, la norme applicable, le taux maximal autorisé de mélange de poudre recyclée, ainsi que l’obligation de notification écrite préalable et d’approbation en cas de changement de lot. Elles doivent également imposer la fourniture, avec chaque lot livré, d’un certificat matière et des relevés de contrôle de la poudre, conservés au moins pendant la durée de responsabilité produit.
Clauses relatives à la première pièce et aux enregistrements de procédé. Elles précisent les éléments, méthodes et critères d’acceptation du contrôle de première pièce, ainsi que la responsabilité des délais et des coûts lorsque la première pièce est refusée. Elles définissent aussi le jeu minimal d’enregistrements de procédé : numéro d’équipement, numéro de lot de fabrication, version des paramètres, enregistrements de post-traitement et données brutes de contrôle. Ces enregistrements constituent la seule base de traçabilité ultérieure.
Clauses de maîtrise des modifications. Toute modification affectant la géométrie, la matière, les paramètres de procédé, le post-traitement ou la méthode de contrôle doit faire l’objet d’une demande de modification et être exécutée uniquement après approbation écrite. Toute modification non approuvée doit être considérée comme une livraison non conforme, même si les dimensions de la pièce sont conformes.
Clauses d’acceptation et de décision. Elles définissent le plan d’échantillonnage et les nombres d’acceptation, ainsi que les conditions et autorités compétentes pour la libération, l’acceptation sous dérogation et le refus. Pour les caractéristiques critiques, il est conseillé de prévoir un contrôle à 100 % ou un échantillonnage renforcé ; les caractéristiques générales peuvent relever d’un échantillonnage normal. Il convient aussi de désigner l’organisme de contre-expertise en cas de litige, la partie supportant les frais et la valeur définitive de ses résultats.
Clauses relatives aux non-conformités et aux réclamations. Elles définissent le traitement des produits non conformes — reprise, réparation, rebut ou fourniture de remplacement — ainsi que les délais applicables. Elles précisent les exigences de nouveau contrôle après reprise, le mode de calcul des pertes indirectes dues à un problème qualité et le délai de réclamation. Le point de départ de ce délai doit être clairement défini : date de réception, date de découverte du défaut ou date d’acceptation conforme.
Clauses de propriété intellectuelle et de confidentialité. Elles déterminent la propriété des fichiers de modèles, des paramètres de procédé et des données de contrôle, ainsi que la possibilité pour le fournisseur d’utiliser les données de pièces pour d’autres clients ou pour une présentation publique. Elles doivent définir le traitement et la destruction des données à la fin de la collaboration. Pour les projets impliquant des conceptions stratégiques du client, elles doivent également interdire ou soumettre à approbation la sous-traitance et les opérations externalisées.
V. Liste d’actions : mesures immédiatement applicables par les achats
Premièrement, créer et standardiser un dossier technique de demande de prix ainsi qu’un modèle de devis, afin que tous les fournisseurs répondent sur le même périmètre. Deuxièmement, établir une grille de référence des prix en archivant, par famille de pièces, les prix historiques négociés et leur décomposition. Troisièmement, ajouter dans le tableau comparatif deux colonnes intitulées « complétude du périmètre » et « conversion du risque », et interdire toute comparaison directe des totaux. Quatrièmement, utiliser un modèle de pondération fixe pour la notation de référencement et conserver les enregistrements de notation à des fins d’audit. Cinquièmement, mettre en place une double source pour les pièces critiques et maintenir une validation périodique de la source de secours. Sixièmement, intégrer systématiquement dans le modèle de contrat les six catégories de clauses relatives aux lots matière, à la première pièce et aux enregistrements de procédé, à la maîtrise des modifications, à l’acceptation, aux délais de réclamation et à la propriété intellectuelle. Septièmement, mettre à jour après chaque livraison le dossier de performance du fournisseur, incluant le taux de respect des délais, le taux de conformité du premier passage, la rapidité de réponse aux anomalies et la discipline de notification des modifications, afin de l’utiliser lors du référencement suivant.
Conclusion
La principale difficulté des achats en impression 3D ne réside pas dans la négociation du prix, mais dans la capacité à rendre comparables des devis établis selon des périmètres différents et à formaliser à l’avance les litiges potentiels dans des clauses contractuelles. Le prix le plus bas d’un tableau comparatif n’est souvent que le reflet d’une différence de périmètre ; le coût total réel est déterminé par des détails souvent omis, tels que l’état de la matière, les paramètres de procédé, le post-traitement et les contrôles. En structurant les devis dans une référence de validation des prix, en utilisant un modèle fixe pour les décisions de référencement et en prévenant les litiges par six catégories de clauses, les achats cessent d’être une simple fonction de pression sur les prix pour devenir une fonction de maîtrise des risques. Dans la gestion du cycle de vie complet, du plan à la livraison de la pièce, il s’agit de l’un des maillons les plus sous-estimés, mais aussi de l’un de ceux qui influencent le plus fortement le résultat final.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.