
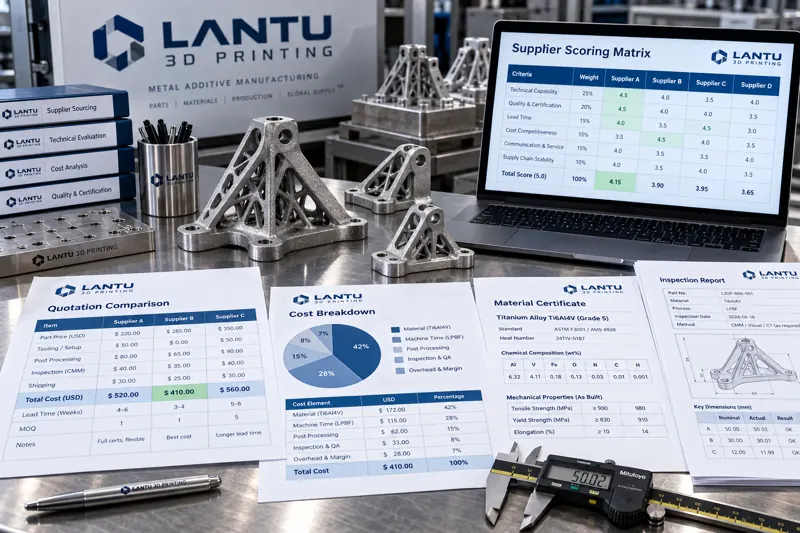
Introducción: por qué el precio más bajo en una tabla comparativa rara vez es el menor coste
En la revisión de un proyecto típico de impresión 3D metálica, tres proveedores candidatos presentaron cotizaciones con una diferencia del 37% para el mismo soporte de acero inoxidable 316L. Compras siguió el procedimiento, elaboró una tabla comparativa y eligió al proveedor más económico. Sin embargo, durante los dos meses posteriores a la entrega asumió costes muy superiores a la diferencia de precio: 7 de las primeras 32 piezas tuvieron que retrabajarse por desviaciones dimensionales; la segunda tanda no superó la reinspección de propiedades mecánicas porque se cambió el lote de polvo sin notificación; y la entrega global del proyecto se retrasó 11 días laborables respecto al plan original. El análisis posterior reveló que solo una de las tres cotizaciones especificaba cláusulas de bloqueo del lote de polvo y responsabilidades de inspección de primera pieza, y no era la oferta más barata.
Este tipo de situación no es infrecuente en las compras de impresión 3D. Las cotizaciones de fabricación aditiva no pueden compararse directamente por precio unitario, como ocurre con las piezas estándar: el lote de polvo, la utilización de los equipos, los procesos de posprocesado, los métodos de inspección y las obligaciones de notificación de cambios pueden ampliar la brecha entre el precio nominal y el coste total real. La tarea esencial de Compras no es elegir la cifra más baja, sino convertir cotizaciones no comparables en una base de decisión comparable y transformar las posibles disputas futuras en cláusulas ejecutables.
I. Particularidades de las compras de impresión 3D: variables ocultas en las cotizaciones
La estructura de costes de una cotización de mecanizado convencional es relativamente transparente: coste de material, horas de trabajo y tratamiento superficial. En cambio, una cotización de impresión 3D incluye al menos cinco variables en las que las diferencias suelen quedar ocultas.
La primera son las variables de estado del material. Incluso para el mismo 316L, el contenido de oxígeno, la distribución granulométrica y la densidad aparente difieren entre polvo virgen y polvo reciclado. El polvo recuperado puede tamizarse y reutilizarse en determinadas proporciones; esta proporción afecta directamente al coste y a la consistencia de las prestaciones. Si una cotización solo indica “polvo 316L”, es admisible que el proveedor aumente la proporción de polvo reciclado bajo presión de costes, pero ello puede ser crítico para piezas sensibles a la fatiga. Una cotización adecuada debe indicar la calidad y el número de lote del polvo, el límite máximo de mezcla y la obligación de notificar cualquier superación de dicho límite.
La segunda son las variables de equipo y parámetros de proceso. Para la misma pieza, aumentar el espesor de capa de 30 a 60 micras casi reduce a la mitad el tiempo de impresión, pero modifica al mismo tiempo la rugosidad superficial y la precisión dimensional, por lo que también deben ajustarse los sobremateriales para mecanizado posterior. Si la cotización no fija el espesor de capa, la estrategia de escaneado y el tipo de soportes, la comparación de precios equivale en realidad a comparar dos procesos distintos.
La tercera son las variables de posprocesado. El recocido de alivio de tensiones, el prensado isostático en caliente, el corte por hilo, el granallado y el mecanizado son partidas de coste independientes. Algunos proveedores incluyen el recocido en la cotización y otros lo detallan por separado; algunos cobran por pieza y otros por ciclo de horno. En lotes pequeños, la tarificación por ciclo de horno puede ser notablemente superior a la tarificación por pieza.
La cuarta son las variables de inspección. ¿Se realiza únicamente un muestreo dimensional o se incluyen un informe dimensional completo de primera pieza, tomografía computarizada industrial y probetas para ensayos mecánicos? Las diferencias en las partidas de inspección pueden generar más de un 20% de diferencia en la cotización y, precisamente, determinan quién dispone de pruebas ante una disputa posterior.
La quinta son las variables de cambio y notificación. Cuando el proveedor cambia el lote de polvo, ajusta parámetros o recurre a procesos subcontratados, debe definirse si está obligado a notificarlo por escrito con antelación y obtener aprobación. Este aspecto suele quedar sin definir en las compras cuando no se incorpora al contrato, aunque representa la línea divisoria para que la trazabilidad de calidad sea viable.
II. Convertir las cotizaciones en comparables: crear una tabla de referencia para la validación de precios
El requisito previo para comparar precios es la normalización. Se recomienda proporcionar a todos los proveedores candidatos el mismo paquete técnico desde la solicitud de oferta y exigir cotizaciones desglosadas mediante una plantilla unificada. La plantilla debe incluir, como mínimo, los siguientes campos: especificación de material y requisitos de lote, límite máximo de mezcla de polvo, modelo de equipo de fabricación y espesor de capa, plan de soportes y orientación, curva de tratamiento térmico, lista de procesos de posprocesado y unidades de medida, partidas de inspección y plan de muestreo, método de embalaje, lugar de entrega e Incoterms, vigencia de la oferta, cantidad mínima de pedido y escalas de precio unitario.
Tras recibir las cotizaciones, Compras no debe comparar directamente los importes totales, sino realizar primero una homogeneización del alcance. Una práctica habitual consiste en convertir las ofertas a la misma base: si el proveedor A incluye el recocido y el proveedor B no, se ajusta la base de A a “sin recocido” utilizando el precio desglosado de B, o se añade a B un coste estimado de recocido; si A solo incluye inspección por muestreo y B incluye una inspección completa de primera pieza, la diferencia se calcula según la tarifa interna de horas de inspección. Solo los precios ajustados son realmente comparables.
El segundo paso es la conversión de riesgos. Las diferencias que no pueden reflejarse directamente mediante precios se expresan mediante coeficientes de riesgo o provisiones para riesgos. Por ejemplo, si un proveedor no puede proporcionar registros de trazabilidad de lotes de polvo, se añade un coste de riesgo de calidad basado en su tasa histórica de retrabajo; si su compromiso de plazo carece de datos que demuestren capacidad disponible, se añade el coste de oportunidad de un retraso del proyecto. La conversión de riesgos no necesita ser exacta al céntimo, pero debe permitir a los responsables de decisión ver “el coste detrás del precio más bajo”.
El tercer paso es establecer la referencia de validación de precios. Las partidas normalizadas se comparan con precios históricos de compra y con modelos internos de costes para crear un intervalo de referencia para ese tipo de pieza. Todas las cotizaciones posteriores se comparan primero con este intervalo: si están por debajo del límite inferior, debe aclararse si falta algún elemento de alcance; si superan el límite superior, debe determinarse si existe una especificación excesiva. La referencia de validación no es un arma para presionar precios, sino una regla para detectar anomalías de alcance.
III. De la comparación de precios a la selección: la decisión no puede basarse solo en el precio
Tras completar la normalización, se entra en la fase de selección. Se recomienda utilizar un modelo de puntuación fijo para evitar que cada revisión comience de cero. Una distribución práctica de ponderaciones es: conformidad técnica, 30 puntos; sistema de calidad y capacidad de inspección, 25 puntos; capacidad de entrega y flexibilidad de producción, 20 puntos; precio, 15 puntos; y capacidad de respuesta del servicio y gestión de cambios, 10 puntos.
La conformidad técnica evalúa el cumplimiento de los requisitos obligatorios de planos y especificaciones, incluidos certificados de material, tolerancias dimensionales, propiedades mecánicas y requisitos superficiales. Es un umbral de admisión: quien no lo cumpla queda descartado y no participa en la puntuación. El sistema de calidad y la capacidad de inspección evalúan si existe un sistema de registros trazables, si pueden aportarse informes de inspección de primera pieza y registros de proceso, y si los equipos de inspección están calibrados dentro de plazo. La capacidad de entrega evalúa la flexibilidad productiva ante pedidos adicionales o urgentes, y no solo los “días prometidos”. El precio se puntúa por valor relativo una vez normalizado. La respuesta de servicio y la gestión de cambios consideran la rapidez de respuesta ante problemas, la disciplina de notificación de cambios y la iniciativa para ofrecer alternativas cuando surgen desviaciones.
La selección no debería limitarse a un único proveedor. Para piezas críticas, se recomienda una estrategia de doble abastecimiento: el proveedor principal asume la mayor parte del volumen, mientras que la fuente alternativa se mantiene activa con pequeños lotes y piezas de validación periódicas, de modo que pueda asumir el suministro en un máximo de dos ciclos de cambio si el proveedor principal presenta problemas de capacidad o calidad. El coste del doble abastecimiento es un precio unitario ligeramente superior; su beneficio es la continuidad del suministro. Su conveniencia depende del impacto de una interrupción: si esta detiene una línea de producción completa, el coste del doble abastecimiento es muy inferior a las pérdidas por parada; si se trata solo de un repuesto convencional, un único proveedor puede ser suficiente.
IV. Incorporar la prevención de disputas en las cláusulas: acuerdos clave en los contratos de compra
La comparación de precios y la selección resuelven “a quién elegir”; las cláusulas resuelven “qué hacer cuando surge un problema”. Los contratos de compra de impresión 3D suelen pasar por alto, y a la vez generar más disputas, las siguientes categorías de cláusulas.
Cláusulas de material y lote. Deben establecer la calidad del material, las normas aplicables, el límite máximo permitido de mezcla de polvo reciclado y la obligación de notificar por escrito y obtener aprobación antes de cambiar de lote. También deben exigir que cada entrega incluya certificados de calidad del material y registros de análisis del polvo, conservados durante un período no inferior al de responsabilidad del producto.
Cláusulas de primera pieza y registros de proceso. Deben definir las partidas, métodos y criterios de aceptación de la inspección de primera pieza, así como quién asume plazo y costes si la primera pieza no es aprobada. También deben establecer el conjunto mínimo de registros de proceso: número de equipo, número de lote de fabricación, versión de parámetros, registros de posprocesado y datos brutos de inspección. Estos registros constituyen la única base para la trazabilidad posterior.
Cláusulas de control de cambios. Cualquier cambio que afecte a la geometría, el material, los parámetros de proceso, el posprocesado o el método de inspección debe someterse a una solicitud de cambio y ejecutarse únicamente tras confirmación por escrito. Un cambio no aprobado se considerará una entrega no conforme, aunque las dimensiones de la pieza sean correctas.
Cláusulas de aceptación y criterios de decisión. Deben definir el plan de muestreo y los criterios de aceptación, así como las condiciones y facultades para liberar, aceptar con concesión o rechazar. Para características críticas, se recomienda acordar una inspección al 100% o un muestreo reforzado; para características generales, puede utilizarse un muestreo convencional. También deben definirse el organismo de reinspección en caso de disputa, la parte que asumirá sus costes y la validez definitiva de sus resultados.
Cláusulas de no conformidad y reclamaciones. Deben establecer el tratamiento de productos no conformes —retrabajo, reparación, desecho o reposición— y sus plazos; los requisitos de reinspección tras el retrabajo; el método de cálculo de pérdidas consecuenciales provocadas por problemas de calidad; y el plazo para presentar reclamaciones. Es especialmente importante especificar el inicio de dicho plazo: ¿desde la fecha de recepción, desde la detección del defecto o desde la aceptación conforme?
Cláusulas de propiedad intelectual y confidencialidad. Deben definir a quién pertenecen los archivos de modelo, los parámetros de proceso y los datos de inspección; si el proveedor puede utilizar los datos de las piezas para otros clientes o mostrarlos públicamente; y cómo deben tratarse y destruirse los datos al finalizar la colaboración. En proyectos que involucren diseños esenciales del cliente, también deben establecerse prohibiciones o requisitos de aprobación para la subcontratación y la externalización.
V. Lista de implementación: medidas que Compras puede ejecutar de inmediato
Primero, crear y estandarizar el paquete técnico de solicitud de oferta y la plantilla de cotización, para que todos los proveedores coticen con el mismo alcance. Segundo, crear una tabla de referencia de validación de precios y archivar, por familias de piezas, los precios históricos de compra y sus componentes desglosados. Tercero, añadir a la tabla comparativa dos columnas: “homogeneización del alcance” y “conversión de riesgos”, prohibiendo la comparación directa de importes totales. Cuarto, utilizar un modelo de ponderación fijo para la puntuación de selección y conservar los registros para auditoría. Quinto, establecer doble abastecimiento para piezas críticas y mantener la validación periódica del proveedor alternativo. Sexto, integrar en la plantilla contractual seis categorías de cláusulas: lote de material, primera pieza y registros de proceso, control de cambios, aceptación y criterios de decisión, plazos de reclamación y propiedad intelectual. Séptimo, actualizar el expediente de desempeño del proveedor después de cada entrega, incluyendo cumplimiento de plazos, tasa de conformidad a la primera, velocidad de respuesta ante incidencias y disciplina de notificación de cambios, como entrada para la siguiente selección.
Conclusión
La dificultad central de las compras de impresión 3D no consiste en negociar precios, sino en hacer comparables las cotizaciones con distintos alcances y convertir por adelantado las posibles disputas posteriores en cláusulas contractuales. El precio más bajo de una tabla comparativa suele ser solo el reflejo de diferencias de alcance; lo que realmente determina el coste total son detalles omitidos como el estado del material, los parámetros de proceso, el posprocesado y la inspección. Al organizar las cotizaciones en una referencia de validación de precios, utilizar un modelo fijo para decidir la selección y prevenir disputas mediante seis tipos de cláusulas, Compras deja de ser una función de presión sobre precios para convertirse en una función de control de riesgos. En la gestión del ciclo de vida completo, desde el diseño hasta la entrega física, este es uno de los eslabones más subestimados y, al mismo tiempo, uno de los que más influye en el resultado final.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.