
はじめに:比較表の最安値が、なぜ最低コストではないのか
ある典型的な金属3Dプリンティング案件の審査で、3社の候補サプライヤーは同一の316Lステンレス鋼ブラケットに対し、最大37%の価格差がある見積を提示した。調達部門は手順どおり比較表を作成して最安値のサプライヤーを選定したが、納入後2か月以内に価格差をはるかに超える代償を支払うことになった。初回ロット32個のうち7個は寸法公差超過により手直しとなり、第2ロットでは粉末ロットの変更が通知されなかったため、機械的特性の再検査に不合格となった。プロジェクト全体の納入は当初計画より11営業日遅延した。事後分析の結果、3件の見積書のうち、粉末ロット固定条項と初品検査責任を明記していたのは1件だけであり、それは最安値ではなかった。
このような事例は3Dプリンティング調達では珍しくない。積層造形の見積は、標準部品のように単価だけで直接比較できるものではない。粉末ロット、設備稼働率、後処理工程、検査方法、変更通知義務のいずれの違いも、名目単価と実際の総コストを大きく乖離させる。調達で本来行うべきことは、最も低い数字を選ぶことではなく、比較不能な見積書を比較可能な意思決定根拠へ整理し、将来起こり得る紛争を実行可能な条項として明文化することである。
一、3Dプリンティング調達の特殊性:見積書に潜む変数
従来の機械加工の見積は、材料費、加工時間費、表面処理費といった比較的透明なコスト構造を持つ。一方、3Dプリンティングの見積には、少なくとも5つの差異が隠れやすい変数がある。
第一は材料状態の変数である。同じ316Lであっても、新粉と再利用粉では酸素含有量、粒度分布、見掛密度が異なる。回収粉はふるい分け後、一定の比率で混合して使用できるが、その混合比率はコストと性能の一貫性に直接影響する。見積書に「316L粉末」としか記載されていない場合、サプライヤーがコスト圧力下で再利用粉の混合比率を高めても契約上は適合となり得る。しかし、疲労に敏感な部品にとっては致命的になり得る。適切な見積書には、粉末グレード、ロット番号、混合比率の上限、および上限を超える場合の通知義務を明記すべきである。
第二は設備およびプロセスパラメータの変数である。同じ部品でも、積層厚を30μmから60μmへ緩和すれば造形時間はほぼ半減するが、表面粗さと寸法精度も変化し、後続の機械加工代も調整が必要となる。見積書で積層厚、走査戦略、サポート形態を固定しなければ、価格比較は実質的に異なる2つのプロセスを比較していることになる。
第三は後処理の変数である。応力除去焼鈍、熱間静水圧プレス、ワイヤ放電加工、ブラスト、機械加工は、それぞれ独立した価格項目となる。焼鈍を見積に含めるサプライヤーもあれば、別項目とするサプライヤーもある。個数単位で課金する場合もあれば、炉単位で課金する場合もある。少量生産では、炉単位の課金が個数単位の課金を大幅に上回る可能性がある。
第四は検査の変数である。寸法の抜取検査のみか、初品の全寸法報告書、産業用CT、機械的特性試験片まで含むのか。検査項目の違いは20%以上の見積差を生むことがあり、同時に、その後の紛争において誰が証拠を持つかを決定する。
第五は変更および通知の変数である。サプライヤーが粉末ロットを変更し、パラメータを調整し、外注工程を用いる際、事前の書面通知と承認が必要かどうかである。この項目は契約に明記されていない調達では空白になりがちだが、品質トレーサビリティが成立するかどうかの分水嶺となる。
二、見積書を比較可能にする:価格査定基準表の構築
価格比較の前提は条件の正規化である。見積依頼時点で全候補サプライヤーに同一の技術パッケージを提示し、統一テンプレートによる項目別見積を求めることが望ましい。テンプレートには少なくとも、材料グレードおよびロット要件、粉末混合比率の上限、造形設備の型式と積層厚、サポートおよび配置方案、熱処理曲線、後処理工程一覧と計量単位、検査項目とサンプリング計画、包装方法、納入場所と取引条件、見積有効期間、最小発注数量、段階別単価を含める。
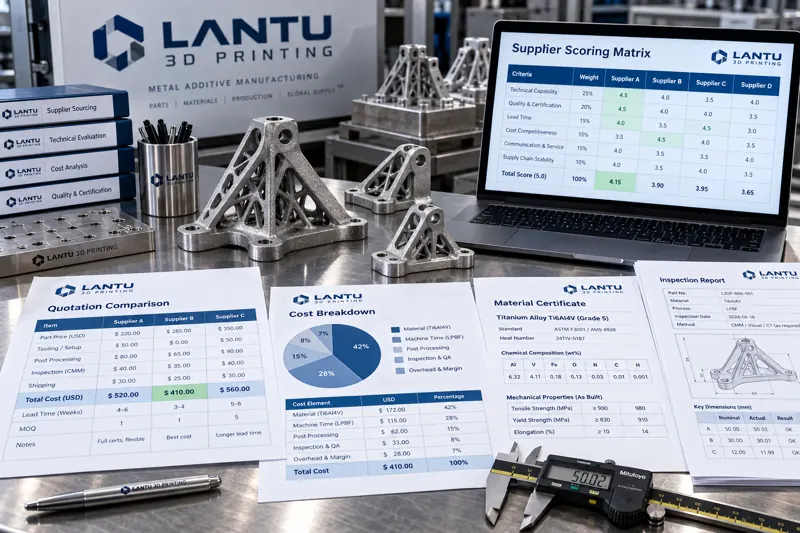
見積を受領後、調達部門は総額を直接比較してはならず、まず条件の補完を行うべきである。一般的な方法は、各社の見積を同一条件へ換算することである。例えば、A社の見積には焼鈍が含まれ、B社には含まれない場合、B社の別建て価格を用いてA社を「焼鈍なし」の条件に調整するか、逆にB社へ推定焼鈍費を加算する。A社が抜取検査のみで、B社が初品の全数検査を含む場合は、社内検査工数レートに基づき差額を換算する。換算後の価格で初めて比較が可能となる。
第二段階はリスク換算である。価格に直接表れない差異は、リスク係数またはリスク引当金として表現する。例えば、あるサプライヤーが粉末ロットのトレーサビリティ記録を提供できない場合、過去の手直し率に基づき品質リスクコストを加算する。納期約束に能力データの裏付けがないサプライヤーには、プロジェクト遅延の機会損失を加える。リスク換算は1円単位まで正確である必要はないが、意思決定者に「最安値の背後にある代償」を見せなければならない。
第三段階は価格査定基準の設定である。正規化した項目別価格を過去の成約価格および社内コストモデルと照合し、その部品群の価格査定基準レンジを形成する。その後のすべての見積は、まずこの基準レンジと比較する。下限を下回る場合は条件の欠落を確認し、上限を上回る場合は過剰仕様の有無を確認する。価格査定基準は値下げの武器ではなく、見積条件の異常を識別するための尺度である。
三、価格比較からサプライヤー選定へ:価格だけでは決めない
正規化の完了後、選定段階へ進む。毎回の審査でゼロから議論を始めることを避けるため、固定の評価モデルを用いることを推奨する。実用的な配点は、技術適合性30点、品質システムおよび検査能力25点、納入能力および生産能力の柔軟性20点、価格15点、サービス対応および変更管理10点である。
技術適合性では、材料認証、寸法公差、機械的特性、表面要件など、図面および規格の必須要件を満たせるかを確認する。これは参入条件であり、満たさない場合は失格として採点対象にしない。品質システムおよび検査能力では、トレーサブルな記録体系の有無、初品検査報告書および工程記録の提供可否、検査設備の定期校正状況を確認する。納入能力では、割込み注文や緊急注文への対応時における生産能力の柔軟性を評価し、単に「何日で納入可能か」という約束だけを見るべきではない。価格項目は正規化後の相対値で採点する。サービス対応および変更管理では、問題発生時のフィードバック速度、変更通知の規律、異常時に代替案を積極的に提示するかを評価する。
選定結果は単一サプライヤーにすべきではない。重要部品には、デュアルソーシング戦略を推奨する。主力サプライヤーが大半の生産量を担い、代替サプライヤーは少量生産を継続するとともに、定期的に検証部品を製造する。これにより、主力サプライヤーに能力または品質問題が発生した場合でも、2回の切替サイクル以内に代替供給を開始できる。デュアルソーシングのコストは単価のわずかな上昇だが、その利益は供給継続性にある。実施の妥当性は、その部品が供給停止した場合の影響によって決まる。供給停止が装置全体の生産ライン停止につながるなら、デュアルソーシングのコストは停止損失を大きく下回る。通常の補修部品であれば、単一ソースでもよい。
四、紛争防止を条項に組み込む:調達契約における重要な取り決め
価格比較とサプライヤー選定が解決するのは「誰を選ぶか」であり、契約条項が解決するのは「問題が起きた場合にどうするか」である。3Dプリンティング調達契約で見落とされやすく、かつ紛争になりやすい条項には、以下の種類がある。
材料およびロットに関する条項。材料グレード、適用規格、許容される再利用粉の混合比率上限を定め、ロット変更時には事前の書面通知および承認取得を義務付ける。同時に、各ロットの納入時に材料証明書および粉末検査記録を添付し、それらを製造物責任期間以上保存することを定める。
初品および工程記録に関する条項。初品検査の項目、方法、判定基準を定め、初品が不合格となった場合に納期および費用を誰が負担するかを明確にする。工程記録の最小構成として、設備番号、造形ロット番号、パラメータ版数、後処理記録、検査の生データを定める。これらの記録は、その後のトレーサビリティを担保する唯一の根拠となる。
変更管理に関する条項。形状、材料、プロセスパラメータ、後処理、検査方法に影響するあらゆる変更について、変更申請を提出し、書面承認後にのみ実施できるよう定める。未承認の変更は、部品寸法が適合していても不適合納入とみなす。
受入検査および判定に関する条項。サンプリング計画および合否判定基準を定め、出荷許可、特採受入れ、受入拒否の条件と権限を明確にする。重要特性については全数検査または厳格な抜取検査を定め、一般特性には通常の抜取検査を適用する。紛争時の再検査機関、再検査費用の負担者、および再検査結果の最終的な効力も定める。
不適合および損害賠償に関する条項。不適合品の処置方法(手直し、修理、廃棄、代替品補充)と期限を定め、手直し後の再検査要件を定める。品質問題に起因する付随損失の算定方法および請求期限も定める。特に請求期限については、受領日、欠陥発見日、受入合格日のいずれを起算日とするかを明確に記載しなければならない。
知的財産および秘密保持に関する条項。モデルファイル、プロセスパラメータ、検査データがどちらに帰属するか、サプライヤーが部品データを他の顧客向けまたは公開展示に利用できるか、取引終了後にデータをどのように処理・廃棄するかを定める。顧客の中核設計に関わるプロジェクトでは、再委託および外注の禁止または承認要件も定めるべきである。
五、実行チェックリスト:調達段階で直ちに実施できる行動
第一に、見積依頼用の技術パッケージと見積テンプレートを作成・標準化し、すべてのサプライヤーに同一条件で見積を提出させる。第二に、価格査定基準表を構築し、部品群ごとに過去の成約価格と項目別構成を蓄積する。第三に、比較表へ「条件の補完」と「リスク換算」の2欄を追加し、総額の直接比較を禁止する。第四に、固定配点モデルでサプライヤー選定評価を行い、監査に備えて評価記録を保存する。第五に、重要部品にはデュアルソーシングを構築し、代替サプライヤーの定期検証を継続する。第六に、契約テンプレートへ、材料ロット、初品および工程記録、変更管理、受入判定、請求期限、知的財産の6種類の条項を標準化する。第七に、各納入後に納期達成率、初回合格率、異常対応速度、変更通知の順守状況を含むサプライヤー実績記録を更新し、次回の選定に活用する。
まとめ
3Dプリンティング調達の本質的な難しさは価格交渉ではなく、異なる条件の見積を比較可能にし、その後に起こり得る紛争を事前に契約条項へ落とし込むことにある。比較表における最安値は、多くの場合、条件差の投影にすぎない。実際の総コストを決めるのは、材料状態、プロセスパラメータ、後処理、検査といった省略されがちな詳細である。見積書を価格査定基準へ整理し、固定モデルでサプライヤーを選定し、6種類の条項で紛争を予防することで、調達は値下げ活動からリスク管理活動へと転換する。これは、設計データから実製品の納入に至るライフサイクル管理において、最も過小評価されやすい一方で、最終的な納入成果へ最も大きく影響する要素の一つである。