
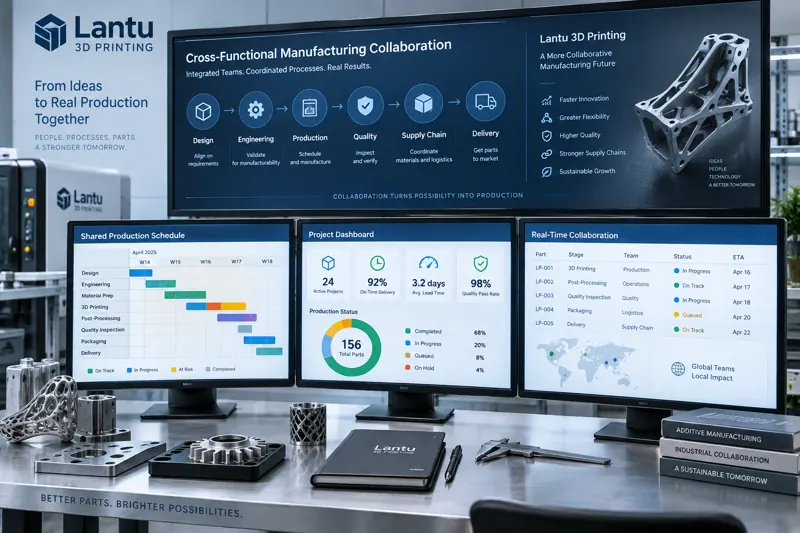
Введение: недооцененная стоимость взаимодействия
В бизнесе 3D-печати с большим разнообразием изделий и малыми партиями одна деталь на пути от запроса клиента до финальной поставки обычно проходит через несколько отделов: продажи, проектирование, технологию, производство, качество и логистику. Любая «информационная воронка» на одном из этапов — несогласованные требования, проектирование без учета технологии, производственное планирование без видимости сроков поставки — превращается в переделки, задержки и жалобы. На основе совместной практики lantu3D в сценариях производства по запросу эта статья разбирает метод межотделового взаимодействия от согласования требований до замкнутого цикла поставки, помогая командам перейти от «тушения пожаров» к их предотвращению.
1. Почему 3D-печать особенно зависит от межотделового взаимодействия
По сравнению с традиционным производством с использованием пресс-форм, «безформенный» характер 3D-печати одновременно усиливает свободу проектирования и технологическую неопределенность. Одна и та же модель, изготовленная из SLS-нейлона (PA12, температура печати 185–195°C, толщина слоя 0,1–0,15 мм) или методом SLM из металла (титановый сплав Ti6Al4V, мощность лазера 200–370 Вт, скорость сканирования 800–1500 мм/с), будет иметь совершенно разные сроки, стоимость и технологичность. Если отдел продаж уже на этапе расчета цены учитывает технологический взгляд, а проектировщики на этапе моделирования проходят анализ технологичности конструкции (DFM), более 60% последующих переделок можно предотвратить заранее. По нашим данным, после внедрения раннего взаимодействия средний цикл проверки одного заказа сократился с 3,2 до 1,4 дня, а доля успешного прохождения от коммерческого предложения до подтверждения первого изделия выросла с 54% до 81%.
2. Согласование требований: перевод размытых запросов в производственные показатели
Клиенты часто говорят: «нужно легче», «нужно прочнее», «нужно быстрее». Эти слова необходимо переводить в измеримые показатели. Подход lantu3D заключается в создании «таблицы преобразования требований»: облегчение соответствует целевой поверхностной плотности (г/см²) и проценту снижения массы; прочность соответствует условиям нагрузки (статическая нагрузка, удар или число циклов усталости); скорость соответствует окну поставки (часы или дни) и размеру партии (штуки). Продажи и проектирование совместно заполняют ее на первой встрече, а технологи и отдел качества онлайн подтверждают границы реализуемости. Так требование из «размытого прилагательного» превращается в инженерный язык с диапазонами допусков, и все последующие отделы работают по единым показателям, что значительно снижает стоимость споров.
3. Взаимодействие проектирования и технологии: перенос DFM на ранний этап
Самая дорогая доработка происходит тогда, когда «деталь уже напечатана, но выяснилось, что она не устанавливается». Поэтому мы переносим этап DFM на день моделирования: после отправки модели проектировщиком технологи в течение 2 часов дают обратную связь по толщине стенок (минимальная технологичная толщина: нейлон 1,0 мм, металл 0,4 мм), углам нависания (критический угол самоподдержки около 45°), стратегии поддержек и рекомендуемой ориентации печати. Взаимодействие означает не меньше совещаний, а более раннее движение правильной информации. Мы установили правило: все конструкционные детали должны сопровождаться «чек-листом технологичности»; модели, по которым чек-лист не заполнен, не могут попадать в очередь производственного планирования. Это устраняет практику «печатаем и параллельно исправляем» с самого источника.
4. Производственное планирование и обмен информацией о качестве в реальном времени
Самая сложная часть межотделового взаимодействия — это «несинхронность информации». lantu3D объединяет статус заказов, загрузку оборудования, прогресс партий и результаты контроля на одной канбан-доске: производство видит приоритеты, выстроенные от конечного срока поставки назад; качество видит записи по первому изделию соответствующей партии; логистика видит возможное время отгрузки. Когда одна SLM-установка останавливается на обслуживание, система планирования автоматически переносит расчетный срок поставки затронутых заказов и отправляет уведомление отделу продаж, а не ждет, пока клиент сам задаст вопрос. Данные говорят быстрее, чем многоуровневая отчетность, а реакция на отклонения переходит из режима «обнаружили постфактум» в режим «видно в процессе».
5. Замкнутый цикл поставки и механизм ретроспективы
Взаимодействие — это не разовый проект, а механизм, который должен накапливаться в системе. После завершения каждой партии четыре отдела в течение 48 часов проводят «ретроспективу поставки»: какие требования были неверно поняты, какой технологический параметр колебался, где возникла задержка в логистике. Выводы ретроспективы заносятся в базу знаний — технологическую базу активов lantu3D, чтобы при следующей похожей детали их можно было использовать напрямую. Мы классифицируем жалобы клиентов по пяти измерениям: требования, проектирование, технология, производство и логистика. За последний год доля жалоб, вызванных неверным пониманием требований, снизилась с 38% до 11%, что показывает: механизм взаимодействия действительно предотвращает утечки.
Заключение
Конкурентоспособность 3D-печати заключается не только в параметрах оборудования, но и в способности объединить разрозненные отделы в единую производственную линию. Согласование требований задает стандарты, ранний DFM блокирует переделки, общая канбан-доска устраняет ошибки информации, а ретроспектива с замкнутым циклом предотвращает повторение проблем. Этот четырехэтапный метод переводит межотделовое взаимодействие из режима «держится на людском контроле» в режим «держится на механизме». Компаниям, которые строят систему совместной работы, рекомендуется начать с частого малосерийного сценария с высоким уровнем переделок, за три месяца отработать замкнутый цикл, а затем горизонтально распространить его на другие продуктовые линии.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.