
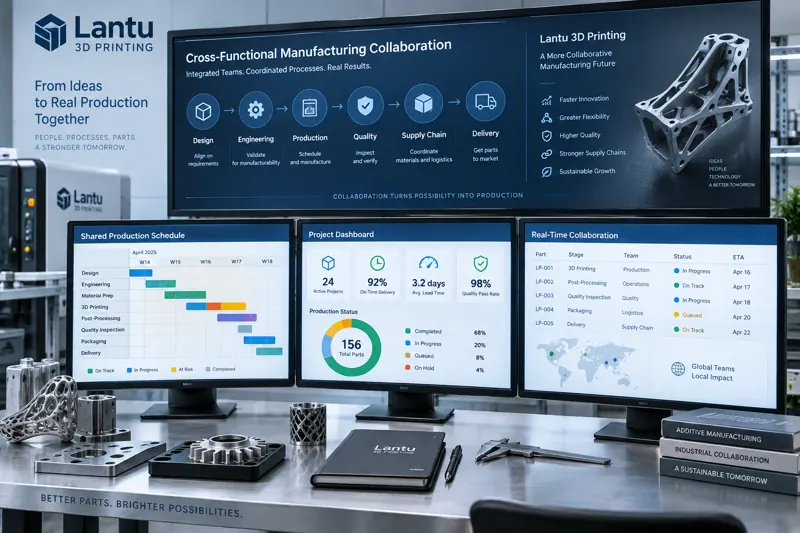
Pendahuluan: Biaya Kolaborasi yang Sering Diabaikan
Dalam bisnis 3D printing dengan banyak variasi dan volume kecil, sebuah komponen dari kebutuhan pelanggan hingga pengiriman akhir sering kali harus melewati banyak departemen, seperti penjualan, desain, proses, produksi, kualitas, dan logistik. “Corong informasi” di tahap mana pun—kebutuhan tidak selaras, desain tidak mempertimbangkan proses, atau penjadwalan produksi tidak melihat tenggat pengiriman—dapat berubah menjadi pengerjaan ulang, keterlambatan, dan keluhan. Berdasarkan praktik kolaboratif lantu3D dalam skenario manufaktur sesuai permintaan, artikel ini menguraikan metode kolaborasi lintas departemen dari penyelarasan kebutuhan hingga siklus tertutup pengiriman, untuk membantu tim mengubah pola “memadamkan kebakaran” menjadi “mencegah kebakaran”.
1. Mengapa 3D Printing Sangat Bergantung pada Kolaborasi Lintas Departemen
Dibandingkan dengan manufaktur cetakan tradisional, karakter “tanpa cetakan” pada 3D printing memperbesar kebebasan desain sekaligus ketidakpastian proses. Model yang sama, jika dibuat dengan nilon SLS (PA12, suhu cetak 185–195°C, ketebalan lapisan 0,1–0,15 mm) atau dengan logam SLM (paduan titanium Ti6Al4V, daya laser 200–370 W, kecepatan pemindaian 800–1500 mm/s), akan menghasilkan waktu pengiriman, biaya, dan manufakturabilitas yang sangat berbeda. Jika tim penjualan sudah membawa perspektif proses sejak tahap penawaran, dan tim desain menerima tinjauan manufakturabilitas (DFM) sejak tahap pemodelan, lebih dari 60% pengerjaan ulang di tahap akhir dapat dicegah sejak awal. Berdasarkan statistik kami, setelah kolaborasi awal diterapkan, rata-rata siklus tinjauan per pesanan turun dari 3,2 hari menjadi 1,4 hari, sementara tingkat kelulusan sekali jalan dari penawaran hingga konfirmasi sampel pertama naik dari 54% menjadi 81%.
2. Penyelarasan Kebutuhan: Mengubah Permintaan Samar Menjadi Indikator yang Dapat Diproduksi
Pelanggan sering mengatakan “ingin lebih ringan”, “harus kuat”, atau “harus cepat”. Istilah seperti ini harus diterjemahkan menjadi indikator yang dapat diukur. Pendekatan lantu3D adalah membuat “tabel konversi kebutuhan”: ringan dikaitkan dengan target densitas permukaan (g/cm²) dan persentase pengurangan berat; kuat dikaitkan dengan kondisi beban (beban statis, impak, atau jumlah siklus kelelahan); cepat dikaitkan dengan jendela pengiriman (jam atau hari) dan jumlah batch (unit). Tim penjualan dan desain mengisinya bersama dalam pertemuan awal, sementara tim proses dan kualitas mengonfirmasi batas kelayakan secara online. Dengan cara ini, kebutuhan berubah dari “kata sifat yang samar” menjadi bahasa rekayasa dengan rentang toleransi, sehingga semua departemen berikutnya bekerja berdasarkan indikator yang sama dan biaya perdebatan berkurang secara signifikan.
3. Kolaborasi dari Desain ke Proses: Memajukan DFM
Perubahan paling mahal terjadi ketika “komponen sudah dicetak, baru diketahui tidak bisa dipasang”. Karena itu, kami memajukan titik DFM ke hari yang sama dengan pemodelan: setelah desain menyerahkan model, tim proses memberikan umpan balik dalam waktu 2 jam mengenai ketebalan dinding (ketebalan minimum yang dapat diproduksi: nilon 1,0 mm, logam 0,4 mm), sudut menggantung (batas kritis swadukung sekitar 45°), strategi support, serta rekomendasi arah cetak. Kolaborasi bukan berarti rapat menjadi lebih sedikit, melainkan memastikan informasi yang tepat mengalir pada titik yang lebih awal. Kami menetapkan bahwa semua komponen struktural harus disertai “daftar periksa manufakturabilitas”; model yang daftar periksanya belum selesai tidak boleh masuk ke antrean penjadwalan produksi, sehingga praktik “mencetak sambil mengubah” dicegah dari sumbernya.
4. Berbagi Informasi Penjadwalan Produksi dan Kualitas secara Real-Time
Tantangan utama kolaborasi lintas departemen adalah “informasi yang tidak sinkron”. lantu3D menyatukan status pesanan, pemakaian mesin, progres batch, dan hasil inspeksi ke dalam satu papan kanban: produksi melihat prioritas berdasarkan hitung mundur tenggat pengiriman, kualitas melihat catatan sampel pertama dari batch terkait, dan logistik melihat waktu siap kirim. Ketika sebuah mesin SLM berhenti karena perawatan, sistem penjadwalan otomatis menunda estimasi pengiriman pesanan yang terdampak dan mengirim notifikasi kepada penjualan, bukan menunggu pelanggan bertanya. Data berbicara lebih cepat daripada pelaporan berlapis, sehingga respons terhadap anomali berubah dari “ditemukan setelah kejadian” menjadi “terlihat saat berlangsung”.
5. Siklus Tertutup Pengiriman dan Mekanisme Evaluasi
Kolaborasi bukan proyek sekali jalan, melainkan harus diendapkan melalui mekanisme. Setiap kali sebuah batch selesai, empat departemen melakukan “evaluasi pengiriman” dalam waktu 48 jam: kebutuhan mana yang disalahpahami, parameter proses mana yang berfluktuasi, dan pengiriman logistik mana yang terlambat. Kesimpulan evaluasi dimasukkan ke basis pengetahuan, yaitu pustaka aset proses lantu3D, sehingga komponen serupa berikutnya dapat langsung merujuknya. Kami mengelompokkan penyebab keluhan pelanggan ke dalam lima dimensi: kebutuhan, desain, proses, produksi, dan logistik. Dalam satu tahun terakhir, proporsi keluhan akibat salah tafsir kebutuhan turun dari 38% menjadi 11%, menunjukkan bahwa mekanisme kolaborasi benar-benar efektif dalam mencegah kebocoran.
Kesimpulan
Daya saing 3D printing tidak hanya terletak pada parameter mesin, tetapi juga pada kemampuan menyatukan departemen yang tersebar menjadi satu alur kerja. Penyelarasan kebutuhan menetapkan standar, DFM yang dimajukan mencegah pengerjaan ulang, berbagi kanban menghilangkan kesalahan, dan evaluasi siklus tertutup mencegah masalah berulang—metode empat langkah ini membuat kolaborasi lintas departemen berubah dari “bergantung pada pengawasan orang” menjadi “bergantung pada mekanisme”. Bagi perusahaan yang sedang membangun sistem kolaborasi, disarankan untuk memulai dari satu skenario volume kecil yang berfrekuensi tinggi dan memiliki tingkat pengerjaan ulang tinggi, menjalankan siklus tertutup selama tiga bulan, lalu mereplikasikannya secara horizontal ke lebih banyak lini produk.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.