
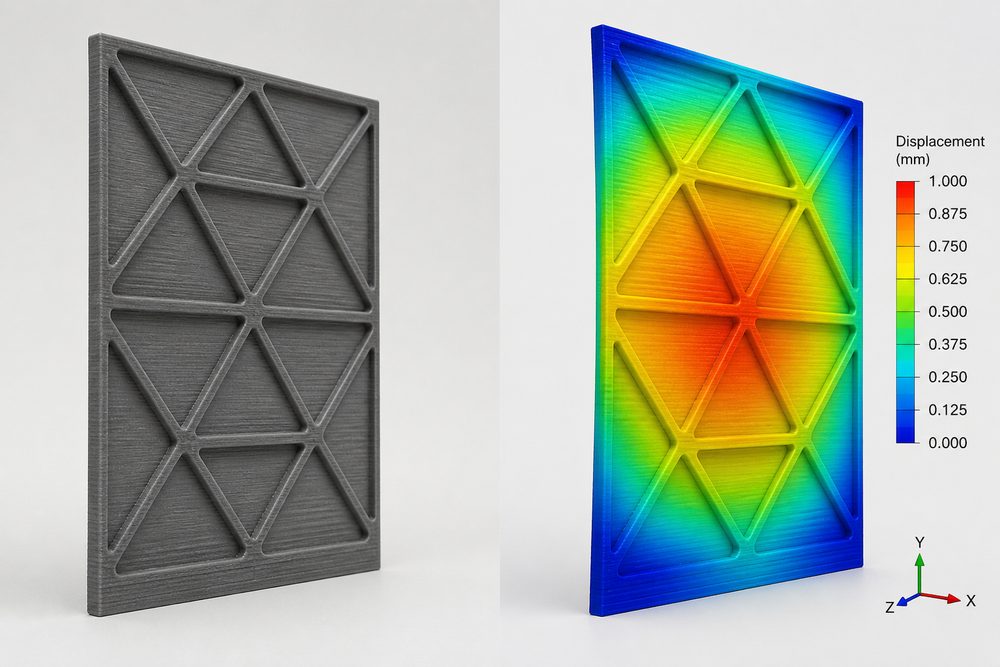
Introduction : les défis de la conception des structures à parois minces
Les structures à parois minces constituent un moyen important de réaliser des conceptions allégées en impression 3D et sont largement utilisées dans les secteurs de l’aérospatiale, de l’automobile, de l’électronique grand public, etc. Cependant, une épaisseur de paroi mal conçue peut entraîner, pendant l’impression, des déformations et des fissures, ainsi qu’une rigidité insuffisante en service. Cet article présentera de manière systématique les méthodes de conception des structures à parois minces afin d’aider les ingénieurs à trouver le meilleur équilibre entre allègement et résistance structurelle.
1. Limites d’épaisseur minimale selon les procédés
1. Paramètres d’épaisseur de paroi du procédé FDM
L’épaisseur minimale de paroi du procédé FDM est influencée par des facteurs tels que le diamètre de la buse, la hauteur de couche et les propriétés du matériau :
| Paramètre | Valeur minimale | Valeur recommandée | Description |
|---|---|---|---|
| Épaisseur d’une paroi | 0.8mm | 1.2-1.5mm | Au moins 2 largeurs de lignes extrudées |
| Épaisseur de paroi verticale | 0.4mm | 0.8-1.0mm | Dans la direction de l’axe Z, résistance plus faible |
| Épaisseur de paroi horizontale | 0.8mm | 1.2mm et plus | Dans le plan XY, résistance plus élevée |
Cas pratique : pour la conception d’un bras de drone, en utilisant du PLA avec une buse de 0.4 mm et une épaisseur de paroi de 1.2 mm, le taux de réussite d’impression est passé de 62 % à 98 %.
2. Paramètres d’épaisseur de paroi du procédé de photopolymérisation SLA
Le procédé SLA offre une résolution plus élevée et permet des parois plus fines :
- Épaisseur minimale de paroi : 0.4 mm (résine standard), 0.6 mm (résine technique)
- L’épaisseur des zones en porte-à-faux doit être augmentée de 20 à 30 %
- Les structures planes de grande surface doivent tenir compte du risque de gauchissement
3. Paramètres d’épaisseur de paroi du procédé de frittage de poudre SLS
L’épaisseur minimale de paroi du procédé SLS dépend des propriétés de la poudre et de l’énergie du laser :
- Matériau PA12 : épaisseur minimale 0.7 mm, valeur recommandée 1.0 mm ou plus
- Poudre métallique (AlSi10Mg) : épaisseur minimale 0.8 mm, valeur recommandée 1.5 mm ou plus
- Le rapport épaisseur/hauteur doit être maintenu en dessous de 1:8
2. Méthode de calcul entre épaisseur de paroi et rigidité
1. Formule de rigidité des plaques minces
Formule de calcul de la rigidité en flexion des structures à parois minces :
D = E·t³ / [12(1-ν²)]
Où : D est la rigidité en flexion (N·m), E le module d’élasticité (Pa), t l’épaisseur de paroi (m), ν le coefficient de Poisson.
Conclusion clé : la rigidité est proportionnelle au cube de l’épaisseur de paroi ; une augmentation de 10 % de l’épaisseur entraîne une hausse d’environ 33 % de la rigidité.
2. Comparaison de la rigidité des matériaux
| Matériau | Module d’élasticité (GPa) | Coefficient de Poisson | Rigidité relative pour une paroi de 1 mm |
|---|---|---|---|
| PLA | 3.5 | 0.36 | 1.0 (référence) |
| ABS | 2.1 | 0.35 | 0.60 |
| PA12 | 1.7 | 0.40 | 0.49 |
| PLA renforcé en fibre de carbone | 6.0 | 0.30 | 1.71 |
3. Cas pratique d’optimisation de la rigidité
Conception d’un boîtier d’équipement industriel :
- Conception initiale : matériau ABS, épaisseur de paroi 2 mm, rigidité insuffisante, déformation en service
- Solution d’optimisation 1 : épaisseur de paroi portée à 3 mm, poids augmenté de 50 %, rigidité augmentée de 237 %
- Solution d’optimisation 2 : maintien d’une épaisseur de 2 mm, ajout de nervures de renfort, poids augmenté de 15 %, rigidité augmentée de 180 %
- Choix final : solution 2, conciliant allègement et exigences de rigidité
3. Stratégie de disposition des nervures de renfort
1. Choix du type de nervures de renfort
| Type | Scénario d’application | Avantages | Inconvénients |
|---|---|---|---|
| Nervures linéaires | Structures simples à panneau plat | Conception simple, facile à imprimer | Gain de rigidité unidirectionnel limité |
| Nervures en grille | Grandes surfaces planes | Rigidité bidirectionnelle, répartition homogène des contraintes | Augmentation du poids plus importante |
| Nervures alvéolaires | Besoins élevés en allègement | Excellent rapport rigidité/poids | Conception complexe, assistance logicielle nécessaire |
2. Paramètres dimensionnels des nervures de renfort
La hauteur des nervures est généralement de 3 à 5 fois l’épaisseur de la paroi :
- Épaisseur de la nervure : 0.8-
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.