
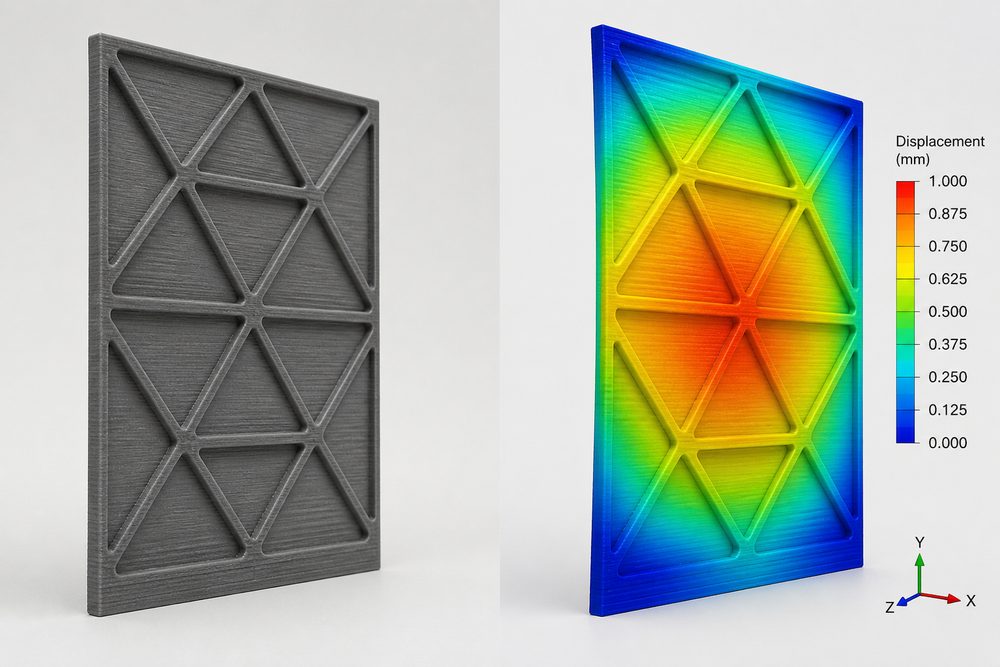
Giriş: İnce Duvarlı Yapı Tasarımının Zorlukları
İnce duvarlı yapılar, 3D baskıda hafifletilmiş tasarımın önemli bir aracıdır ve havacılık, otomotiv, tüketici elektroniği gibi alanlarda yaygın olarak kullanılır. Ancak, uygunsuz duvar kalınlığı tasarımı baskı sırasında deformasyon, çatlama ve kullanım sırasında yetersiz rijitlik gibi sorunlara yol açabilir. Bu makale, mühendislerin hafiflik ile yapısal dayanım arasında en iyi dengeyi bulmalarına yardımcı olmak için ince duvarlı yapıların tasarım yöntemlerini sistematik olarak tanıtacaktır.
1. Farklı süreçlerde minimum duvar kalınlığı sınırları
1. FDM süreci duvar kalınlığı parametreleri
FDM sürecinde minimum duvar kalınlığı; nozul çapı, katman yüksekliği, malzeme özellikleri gibi faktörlerden etkilenir:
| Parametre | Minimum değer | Önerilen değer | Açıklama |
|---|---|---|---|
| Tek duvar kalınlığı | 0.8mm | 1.2-1.5mm | En az 2 ekstrüzyon hat genişliği |
| Dikey duvar kalınlığı | 0.4mm | 0.8-1.0mm | Z ekseni yönünde, dayanım daha düşüktür |
| Yatay duvar kalınlığı | 0.8mm | 1.2mm üzeri | XY düzleminde, dayanım daha yüksektir |
Pratik örnek: Bir insansız hava aracı kolu tasarımında PLA malzeme ve 0.4mm nozul kullanılarak duvar kalınlığı 1.2mm olarak tasarlanmış, baskı başarı oranı %62'den %98'e yükselmiştir.
2. SLA fotopolimerizasyon süreci duvar kalınlığı parametreleri
SLA süreci daha yüksek çözünürlüğe sahiptir ve daha ince duvar kalınlıklarının elde edilmesini sağlar:
- Minimum duvar kalınlığı: 0.4mm (standart reçine), 0.6mm (mühendislik reçinesi)
- Çıkıntılı bölgelerde duvar kalınlığı %20-30 artırılmalıdır
- Büyük yüzeyli düz panel yapılarında eğilme riski dikkate alınmalıdır
3. SLS toz sinterleme süreci duvar kalınlığı parametreleri
SLS sürecinde minimum duvar kalınlığı, toz özellikleri ve lazer enerjisine bağlıdır:
- PA12 malzemesi: minimum duvar kalınlığı 0.7mm, önerilen 1.0mm üzeri
- Metal tozu (AlSi10Mg): minimum duvar kalınlığı 0.8mm, önerilen 1.5mm üzeri
- Duvar kalınlığı ile yükseklik oranı 1:8 içinde kontrol edilmelidir
2. Duvar kalınlığı ve rijitlik hesaplama yöntemi
1. İnce plaka rijitlik formülü
İnce duvarlı yapıların eğilme rijitliği hesaplama formülü:
D = E·t³ / [12(1-ν²)]
Burada: D eğilme rijitliğidir (N·m), E elastisite modülüdür (Pa), t duvar kalınlığıdır (m), ν Poisson oranıdır.
Temel sonuç: Rijitlik, duvar kalınlığının küpü ile doğru orantılıdır; duvar kalınlığını %10 artırmak rijitliği yaklaşık %33 artırır.
2. Malzeme rijitliği karşılaştırması
| Malzeme | Elastisite modülü (GPa) | Poisson oranı | 1mm duvar kalınlığına göre bağıl rijitlik |
|---|---|---|---|
| PLA | 3.5 | 0.36 | 1.0 (referans) |
| ABS | 2.1 | 0.35 | 0.60 |
| PA12 | 1.7 | 0.40 | 0.49 |
| Karbon fiber PLA | 6.0 | 0.30 | 1.71 |
3. Pratik rijitlik optimizasyon örneği
Bir endüstriyel ekipman muhafazası tasarımı:
- Başlangıç tasarımı: ABS malzeme, duvar kalınlığı 2mm, yetersiz rijitlik, kullanım sırasında deformasyon oluştu
- Optimizasyon çözümü 1: duvar kalınlığı 3mm'ye çıkarıldı, ağırlık %50 arttı, rijitlik %237 yükseldi
- Optimizasyon çözümü 2: 2mm duvar kalınlığı korundu, takviye nervürleri eklendi, ağırlık %15 arttı, rijitlik %180 yükseldi
- Son seçim: çözüm 2, hafiflik ve rijitlik gereksinimlerini birlikte karşıladı
3. Takviye nervürü yerleşim stratejisi
1. Takviye nervürü tipi seçimi
| Tip | Uygun kullanım senaryosu | Avantajlar | Dezavantajlar |
|---|---|---|---|
| Düz nervür | Basit düz panel yapılar | Tasarımı basit, basılması kolay | Tek yönlü rijitlik artışı sınırlıdır |
| Izgara nervür | Büyük yüzeyli düzlem | Çift yönlü rijitlik, gerilim dağılımı daha homojendir | Ağırlık artışı daha fazladır |
| Petek nervür | Yüksek hafifletme ihtiyacı | Yüksek rijitlik/ağırlık oranı | Tasarımı karmaşıktır, yazılım desteği gerektirir |
2. Takviye nervürü boyut parametreleri
Takviye nervürü yüksekliği genellikle duvar kalınlığının 3-5 katıdır:
- Nervür levha kalınlığı: 0.8- Sonraki adım Bu, ihtiyacınıza yakın mı?
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.