
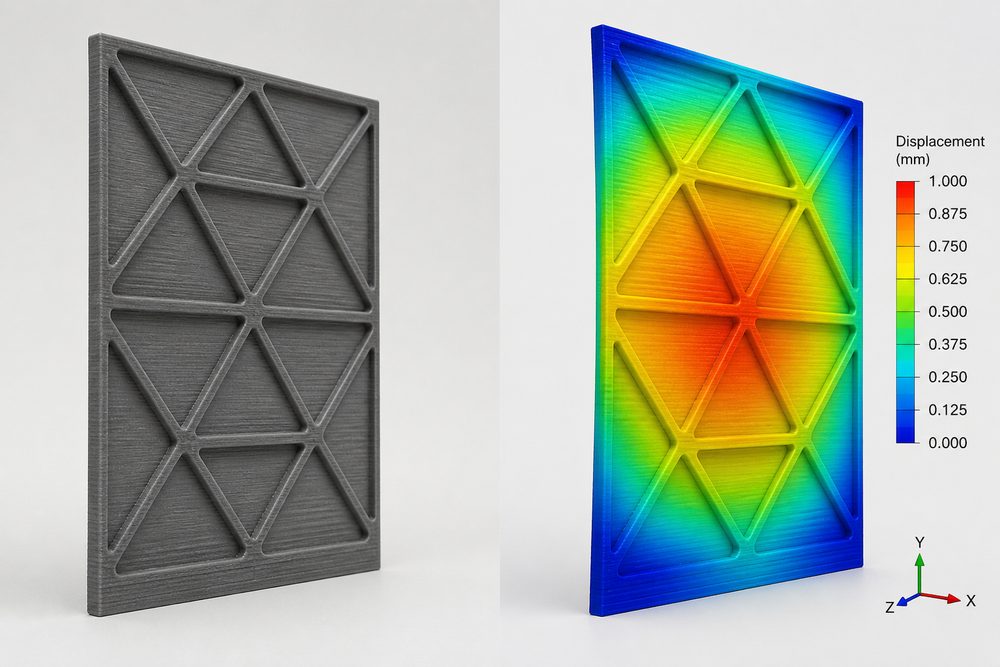
はじめに:薄肉構造設計の課題
薄肉構造は、3Dプリントによる軽量化設計の重要な手段であり、航空宇宙、自動車、民生電子などの分野で広く活用されています。しかし、壁厚設計が不適切だと、印刷過程での変形や割れ、さらには使用時の剛性不足などの問題を引き起こします。本稿では、薄肉構造の設計手法を体系的に紹介し、エンジニアが軽量化と構造強度の最適なバランスを見出す手助けをします。
一、各工法における最小壁厚の制限
1. FDM工法の壁厚パラメータ
FDM工法の最小壁厚は、ノズル径、層高、材料特性などの要因に影響されます:
| パラメータ | 最小値 | 推奨値 | 説明 |
|---|---|---|---|
| 単壁厚 | 0.8mm | 1.2-1.5mm | 少なくとも2本の押出線幅 |
| 垂直壁厚 | 0.4mm | 0.8-1.0mm | Z軸方向に沿い、強度は低め |
| 水平壁厚 | 0.8mm | 1.2mm以上 | XY平面に沿い、強度は高め |
実例:あるドローンのアーム設計では、PLA材料、0.4mmノズルを使用し、壁厚を1.2mmに設計したところ、印刷成功率が62%から98%に向上しました。
2. SLA光硬化工法の壁厚パラメータ
SLA工法はより高い解像度を持ち、より薄い壁厚を実現できます:
- 最小壁厚:0.4mm(標準レジン)、0.6mm(エンジニアリングレジン)
- オーバーハング領域の壁厚は20-30%増やす必要があります
- 大面積の平板構造では反りのリスクを考慮する必要があります
3. SLS粉末焼結工法の壁厚パラメータ
SLS工法の最小壁厚は、粉末特性とレーザーエネルギーに依存します:
- PA12材料:最小壁厚0.7mm、推奨1.0mm以上
- 金属粉末(AlSi10Mg):最小壁厚0.8mm、推奨1.5mm以上
- 壁厚と高さの比は1:8以内に抑えるべきです
二、壁厚と剛性の計算方法
1. 薄板剛性の公式
薄肉構造の曲げ剛性の計算式:
D = E·t³ / [12(1-ν²)]
ここで、Dは曲げ剛性(N·m)、Eは弾性率(Pa)、tは壁厚(m)、νはポアソン比です。
重要な結論:剛性は壁厚の3乗に比例し、壁厚を10%増やすと剛性は約33%向上します。
2. 材料別剛性の比較
| 材料 | 弾性率(GPa) | ポアソン比 | 1mm壁厚の相対剛性 |
|---|---|---|---|
| PLA | 3.5 | 0.36 | 1.0(基準) |
| ABS | 2.1 | 0.35 | 0.60 |
| PA12 | 1.7 | 0.40 | 0.49 |
| 炭素繊維PLA | 6.0 | 0.30 | 1.71 |
3. 実際の剛性最適化事例
ある産業機器筐体の設計:
- 元の設計:ABS材料、壁厚2mm、剛性不足、使用中に変形が発生
- 最適化案1:壁厚を3mmに増加、重量50%増、剛性237%向上
- 最適化案2:2mm壁厚を維持し、補強リブを追加、重量15%増、剛性180%向上
- 最終選択:案2を採用し、軽量化と剛性要求を両立
三、補強リブの配置戦略
1. 補強リブの種類選択
| 種類 | 適用シーン | 利点 | 欠点 |
|---|---|---|---|
| 直線リブ | シンプルな平板構造 | 設計が簡単で、印刷しやすい | 一方向の剛性向上が限定的 |
| 格子リブ | 大面積の平面 | 二方向の剛性、応力分布が均一 | 重量がやや増える |
| ハニカムリブ | 高い軽量化が必要な場合 | 高い剛性重量比 | 設計が複雑で、ソフトウェア支援が必要 |
2. 補強リブの寸法パラメータ
補強リブの高さは通常、壁厚の3-5倍です:
- リブ板厚:0.8-