
引言:样品验证缺失带来的代价
某汽车零部件供应商在开发一款复杂的进气歧管时,跳过了3D打印样品验证环节,直接投入模具生产。结果首批量产产品装配公差超标0.3mm,导致与发动机接口密封失效,最终造成50万件产品召回,直接经济损失超过800万元。这一案例揭示了样品验证在产品开发中的关键作用。
根据行业统计数据,未经充分验证直接投产的产品,首件合格率仅为65-70%,而经过完整验证流程的产品,首件合格率可达92%以上。3D打印技术的快速发展为样品验证提供了高效、低成本的解决方案,但如何建立科学、规范的验证流程,仍是许多企业面临的难题。
一、样品验证的核心目标与技术框架
3D打印样品验证的根本目标是在量产前识别并消除潜在风险,确保产品设计、工艺方案、材料选择均满足实际使用要求。完整的验证体系应包含三个维度:几何精度验证、功能性能验证、可靠性验证。
验证流程的技术框架遵循"设计验证→工艺验证→产品验证"的递进逻辑。设计验证关注"能否制造",工艺验证关注"能否稳定制造",产品验证关注"能否满足使用要求"。每个环节都需要明确的技术指标和量化标准。
以ISO/ASTM 52900标准为基础,结合汽车行业IATF 16949、航空航天AS9100等质量体系要求,样品验证需建立完整的追溯链条:从设计意图(Design Intent)到制造输出(Manufacturing Output)再到性能表现(Performance),每个转换节点都需要可量化的验证指标。
二、几何精度验证:尺寸测量的技术要点
尺寸精度是样品验证的首要环节,直接影响装配质量和功能实现。验证内容包括线性尺寸、形位公差、表面粗糙度三大类。根据零件功能重要程度,可将尺寸分为关键尺寸(Critical)、主要尺寸(Major)、一般尺寸(Minor)三个等级,采用不同的验证方法和公差标准。
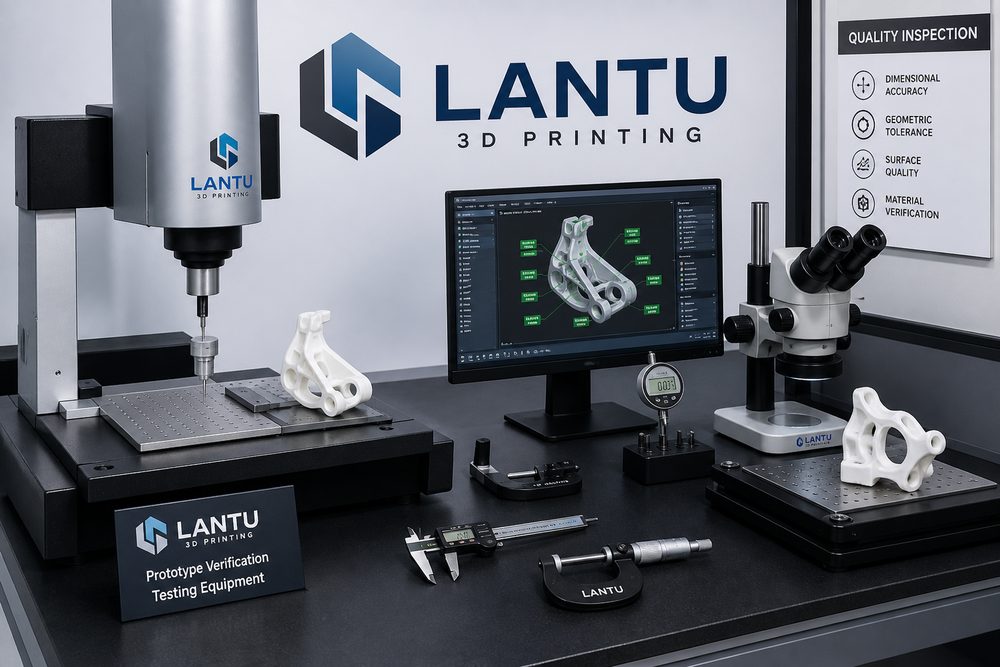
关键尺寸验证标准:对于装配接口、运动配合等功能关键部位,公差要求通常为±0.05mm至±0.1mm。例如,某新能源汽车电池包支架的定位孔,直径公差要求为Φ10±0.05mm,位置度要求为Φ0.1mm。验证时需使用三坐标测量机(CMM)或蓝光扫描仪,测量点密度不低于每平方厘米5个点。
形位公差检测方法:对于平面度、圆度、同轴度等形位公差,需根据公差等级选择合适的测量设备。平面度要求≤0.05mm时,推荐使用激光跟踪仪或白光干涉仪;圆度要求≤0.02mm时,需使用圆度仪或高精度CMM。某液压阀体的阀座孔圆度要求为0.008mm,验证时采用Taylor Hobson圆度仪,测量结果显示圆度偏差为0.005mm,满足设计要求。
表面质量评价:表面粗糙度影响密封性能、摩擦磨损、外观质量。采用接触式轮廓仪测量Ra值,一般功能面Ra≤3.2μm,精密配合面Ra≤1.6μm,光学外观面Ra≤0.8μm。对于SLM(选择性激光熔化)金属打印件,打印态表面Ra通常为6-12μm,需通过喷砂、抛光等后处理达到设计要求。
检测数据统计分析:单件检测不足以评价工艺能力,需采用统计过程控制(SPC)方法。计算过程能力指数Cpk,要求关键尺寸Cpk≥1.67,主要尺寸Cpk≥1.33。某案例中,对某连接件的20个样品进行尺寸统计,关键孔径的Cpk值为1.82,证明工艺能力充足。
三、功能性能验证:从静态到动态的全面测试
功能性能验证是样品验证的核心环节,直接验证产品是否满足使用要求。验证内容涵盖静态性能、动态性能、环境适应性三个方面,需要根据产品应用场景设计针对性的测试方案。
静态性能测试:包括承载能力、刚度、密封性能等。以某无人机机翼支架为例,设计要求承受300N静载荷,变形量≤0.5mm。采用SLM工艺打印的钛合金(Ti6Al4V)支架,进行静力加载测试,当载荷达到300N时,测量变形量为0.38mm,满足设计要求;继续加载至破坏载荷750N,验证安全系数达到2.5倍。
动态性能测试:涉及疲劳寿命、振动特性、冲击响应等。某汽车悬挂系统的控制臂,设计疲劳寿命要求≥100万次循环。采用PA12-GF30(30%玻纤增强尼龙)材料,SLS工艺打印样品,在MTS疲劳试验机上进行台架测试,加载频率5Hz,载荷范围±500N。测试结果显示,所有样品疲劳寿命均超过120万次,验证通过。
密封性能验证:对于流体管路、压力容器类零件,密封性能是关键指标。某液压油管接头,设计工作压力25MPa,爆破压力要求≥75MPa。打印样品进行液压试验,保压压力30MPa,保压时间5分钟,无渗漏;爆破试验实测破坏压力82MPa,满足3倍安全系数要求。
装配干涉检查:使用3D扫描技术获取样品的点云数据,与数字样机进行虚拟装配分析。某复杂管路系统包含37个接头,通过扫描样品进行虚拟装配,提前发现3处干涉风险点,避免了量产后的装配问题。
四、材料性能验证:工艺-性能关联分析
3D打印工艺参数直接影响材料性能,验证样品的材料性能需与设计规范进行对比,确保满足使用要求。材料性能验证包括力学性能、物理性能、化学性能三个维度。
力学性能验证:需制备标准试样进行测试。拉伸试验按ASTM D638(塑料)或ASTM E8(金属)标准执行,弯曲试验按ASTM D790标准,冲击试验按ASTM D256标准。某案例中,SLM打印的316L不锈钢试样,拉伸强度达到650MPa(vs 锻造态580MPa),延伸率为35%,满足设计要求。但需注意,打印态力学性能存在各向异性,Z方向强度通常为XY方向的80-90%。
工艺参数优化:材料性能与工艺参数密切相关。以FDM打印ABS材料为例,层高0.1mm时,层间结合强度比0.2mm层高提高约15%;填充密度从20%提高到40%,抗弯强度提升约30%。通过DOE(实验设计)方法优化工艺参数,可实现性能与效率的最佳平衡。
微观组织分析:对于金属打印件,微观组织直接影响性能。采用金相显微镜、扫描电镜(SEM)分析微观组织。某Ti6Al4V样品的金相分析显示,打印态组织为细小的α+β两相组织,晶粒尺寸约10-20μm,相比锻造态(50-100μm)更细小,这是打印态强度更高的原因。但也需关注熔池边界、孔隙缺陷等组织特征对性能的影响。
环境稳定性测试:验证材料在不同环境条件下的性能稳定性。包括温度循环(-40°C至+85°C)、湿热老化(85°C/85%RH,1000小时)、紫外老化(按ASTM G154标准)等。某户外设备外壳材料,经过1000小时紫外老化后,拉伸强度保持率为92%,颜色变化ΔE≤3,满足户外使用要求。
总结
3D打印样品验证是一项系统性工程,需要建立标准化的验证流程、配备专业的检测设备、培养专业的技术团队。完整的验证流程应覆盖几何精度、功能性能、材料性能三个核心维度,每个维度都需明确的技术标准和量化指标。
验证流程的价值不仅在于发现产品缺陷,更在于优化设计方案、稳定工艺参数、降低量产风险。投资一套完善的样品验证体系,看似增加了开发成本,实则大幅降低了质量风险和召回成本。建议制造企业根据产品特点,建立分级验证标准,对关键产品实施全面验证,对一般产品实施抽样验证,在质量与效率之间取得最佳平衡。
随着3D打印技术的成熟和应用普及,样品验证将更加标准化、数字化、智能化。引入自动化检测设备、建立质量数据库、应用人工智能进行质量预测,将成为样品验证的发展方向。企业应持续完善验证体系,为产品质量保驾护航。