
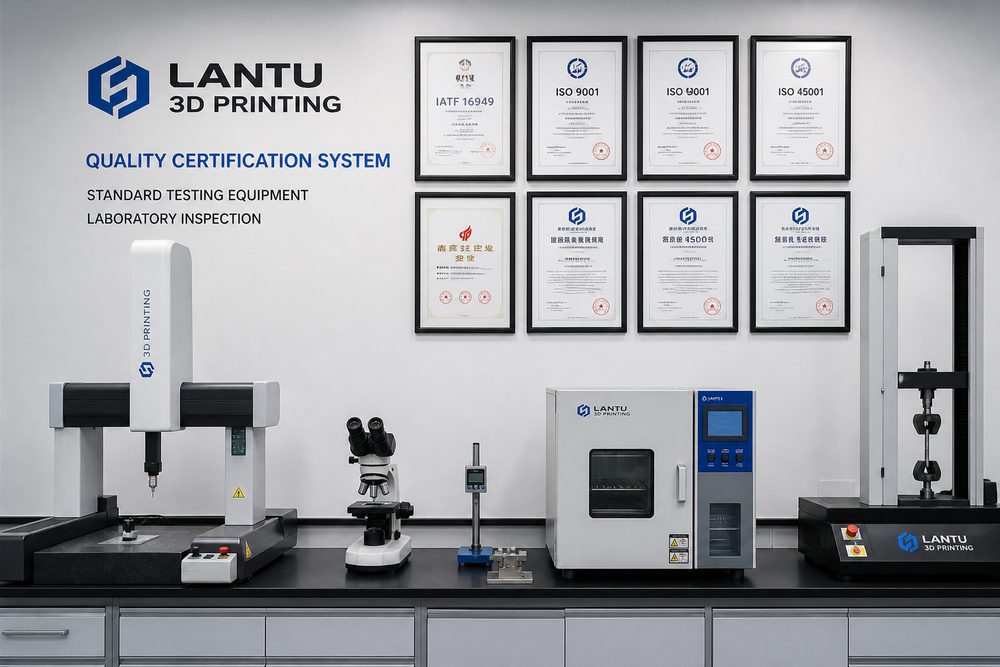
Giriş: 3D baskı endüstrisi için standartlaştırmanın değeri
Wohlers Associates 2025 raporuna göre küresel 3D baskı pazarı, yıllık %18'in üzerinde büyüme oranıyla 35 milyar ABD dolarını aştı. Bununla birlikte, endüstrinin hızlı genişlemesinin arkasında standart eksikliği sorunu giderek daha belirgin hale geldi: farklı üreticilerin malzeme parametreleri %40'a kadar farklılık gösteriyor ve parçaların performans tutarlılığı %15-25 arasında dalgalanıyor, bu da endüstriyel alanda 3D baskı teknolojisinin derinlemesine uygulanmasını ciddi şekilde kısıtlıyor.
Havacılık ve uzay alanını örnek alırsak, Boeing ve Airbus'un katmanlı üretim parçaları için 18-24 ay süren sertifikasyon döngüleri var ve bunun %70'i malzeme performansı doğrulaması ve süreç stabilitesi sertifikasyonu için harcanıyor. Birleştirilmiş standartların olmayışı yalnızca belgelendirme maliyetlerini artırmakla kalmıyor, aynı zamanda yeni teknolojilerin uygulanmasını da geciktiriyor. Veriler, eksiksiz bir standardizasyon sistemi uygulayan şirketlerin, ürünlerinin ilk seferde geçme oranını %68'den %92'ye çıkarabildiğini, kalite maliyetlerini de %35-45 oranında azaltabildiğini gösteriyor. Standardizasyon, 3D baskının "kullanılabilir"den "güvenilir"e geçmesinin tek yolu haline geldi.
1. Standart sistem çerçeve tasarımı
3D baskı standardizasyon sistemi, temel genel katmanı, teknik standart katmanını ve uygulama uygulama katmanını kapsayan ve dikey olarak bağlantılı ve yatay olarak koordineli bir standartlar ağı oluşturan "üç katmanlı mimari" tasarımını benimser.
Temel genel katman Terim özellikleri, sınıflandırma kodları ve temel parametreler gibi temel standartları tanımlar. Bunların arasında, ISO/ASTM 52900 standart serisi, eklemeli imalat süreçlerini yedi kategoriye (bağlayıcı enjeksiyonu, yönlendirilmiş enerji biriktirme, malzeme ekstrüzyonu, malzeme enjeksiyonu, toz yatağı füzyonu, ince plaka laminasyonu ve fotopolimerizasyon kürleme) ayırarak sonraki standartların formülasyonu için birleşik bir dil sağlar. Terminoloji standardizasyonu açısından, teknik belgelerin ve iletişimin tutarlılığını sağlamak için işletmelerin malzeme, ekipman, süreç ve testten oluşan dört ana kategoriyi kapsayan 500'den fazla mesleki terimi içeren Çince ve İngilizce karşılaştırma kütüphanesi kurmaları önerilir.
Teknik standartlar katmanı malzeme, ekipman, teknoloji ve testten oluşan dört temel alanı kapsar ve standardizasyon sisteminin ana gövdesini oluşturur. Malzeme standartlarının üç ana gösterge kategorisini şart koşması gerekir: kimyasal bileşim, fiziksel özellikler ve süreç performansı. Örneğin, PA12 tozunun parçacık boyutu dağılımı, D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, oksijen içeriği ≤ %0,05 ve nem içeriği ≤ %0,02 gerektirir. Ekipman standartlarının, kalıplama alanı doğruluğu (XY yönünde ±0,05 mm, Z yönünde ±0,1 mm), sıcaklık kontrol doğruluğu (±2°C) ve lazer gücü kararlılığı (±%1) gibi temel parametreleri belirtmesi gerekir. Proses standartlarının, SLS prosesi için lazer gücü, tarama hızı, toz kaplama kalınlığı ve kalıplama sıcaklığının dört boyutlu parametre kombinasyonu gibi parametre pencerelerini ve proses izleme gereksinimlerini belirtmesi gerekir. Test standartlarının örnekleme planlarını, test yöntemlerini ve değerlendirme kriterlerini tanımlaması gerekir.
Uygulama Uygulama Katmanı Havacılık, tıbbi ekipman ve otomobil üretimi gibi dikey alanlara yönelik özel gereksinimler de dahil olmak üzere belirli sektörler ve uygulama senaryoları için uygulama ayrıntıları geliştirin. Örneğin, tıbbi implantların ISO 10993 biyouyumluluk standartlarını ve FDA 21 CFR Bölüm 820 kalite sistemi gerekliliklerini karşılaması gerekir; Havacılık ve uzay parçalarının NADCAP AC7110 katmanlı imalat özel proses sertifikasyonu gerekliliklerini karşılaması gerekir.
2. Malzeme sertifikasyonu ve test standartları
Malzemeler 3D baskı kalitesinin kaynağıdır ve malzeme sertifikasyon sisteminin ham madde taraması, gelen malzeme denetimi, depolama yönetimi ve geri dönüşümden oluşan tüm yaşam döngüsünü kapsaması gerekir.
Sertifikasyon süreci "üç seviyeli aşamalı" bir modeli benimser: tedarikçi yeterlilik sertifikasyonu, malzeme partisi sertifikasyonu ve malzeme performansı doğrulaması. Tedarikçi yeterlilik sertifikasyonu, ISO 9001 kalite yönetim sistemi ve AS9100 havacılık kalite yönetim sistemi gerekliliklerini temel alır ve tedarikçinin üretim kapasitesini, test yeteneklerini ve kalite izlenebilirlik yeteneklerini inceler. Malzeme partisi sertifikasyonu, her parti için kimyasal bileşim analizi (ICP-OES veya XRF yöntemi), parçacık boyutu dağılım testi (lazer kırınım yöntemi), morfoloji karakterizasyonu (SEM taramalı elektron mikroskobu), termal özellik analizi (DSC, TGA) ve reolojik özellik testi (dönme reometresi) dahil olmak üzere her parti için eksiksiz bir test raporu gerektirir.
Algılama parametre sisteminin malzeme türüne göre farklı ayarlanması gerekir. Örnek olarak metal tozu alınırsa çekirdek tespit parametreleri şunları içerir:
- Kimyasal bileşim: ana element içeriği sapması ≤±%0,5, safsızlık elementi (O, N, H) içeriği sırasıyla O≤%0,03, N≤%0,02, H≤%0,005'te kontrol edilir
- Parçacık boyutu dağılımı: D10, D50 ve D90'ın üç noktalı kontrolü, açıklık katsayısı Span=(D90-D10)/D50≤1,5
- Küresellik: dairesellik ≥0,95 (görüntü analiz yöntemi), uydu toz oranı ≤%3
- Akışkanlık: Hall akış hızı ≤25s/50g, Carney endeksi ≥0,85
- Yığın yoğunluğu: Teorik yoğunluğun ≥%55'i, musluk yoğunluğu teorik yoğunluğun ≥%65'i
Polimer malzemeler için, nem içeriğine (≤%0,02), moleküler ağırlık dağılımına (PDI≤2,5), erime indeksine (MFR 5-30g/10 dak, malzeme türüne göre ayarlanmış), ısı bozulma sıcaklığına (HDT≥45°C) ve diğer göstergelere ek dikkat gösterilmesi gerekir. Sıvı ışığa duyarlı reçinenin viskozite (200-800 mPa·s@25°C), sertleştirme derinliği (≥0,1 mm), kritik maruz kalma (Ec≤10mJ/cm²) gibi parametreleri algılaması gerekir.
Depolama ve geri dönüşüm standartları tutarlı malzeme performansını sürdürmek açısından kritik öneme sahiptir. Metal tozu, sıcaklığın 15-25°C'de kontrol edildiği ve bağıl nemin ≤ %30 olduğu, inert gaz korumalı bir ortamda (Ar veya N2, oksijen içeriği ≤ %0,1) depolanmalıdır. Depolama süresi genellikle 12 ayı geçmez. Son kullanma tarihi geçmiş malzemelerin oksijen içeriği ve akışkanlık açısından yeniden test edilmesi gerekir. Toz geri dönüşümü ve kullanımı "sınırlı geri dönüşüm" ilkesine uygun olmalıdır: titanyum alaşımı tozu geri dönüştürülmeli ve en fazla 3 kez kullanılmalı ve topaklaşmış parçacıklar ve oksitlenmiş parçacıklar her kullanımdan sonra elenmelidir; Alüminyum alaşım tozunun geri dönüşüm oranı toplam miktarın %50'sini geçmemeli ve yeni tozla karıştırılmalıdır. Geri dönüştürülmüş tozun her partide akışkanlık ve oksijen içeriği açısından test edilmesi gerekir. Göstergeler standardı aşarsa notu düşürülecek veya hurdaya çıkarılacaktır.
3. Proses kalite kontrol sistemi
Süreç kalite kontrolü, standart gereklilikleri gerçek kaliteye dönüştürmede önemli bir bağlantıdır. “Parametre izleme-proses izlenebilirliği-kalite doğrulama”dan oluşan üçü bir arada kontrol sisteminin kurulması gerekmektedir.
Anahtar süreç parametresi izleme Süreç tipine göre temel parametre kombinasyonunun belirlenmesi gerekir. SLM seçici lazer eritme işlemini örnek olarak alırsak temel parametreler şunları içerir:
- Lazer parametreleri: güç 200-400W (malzemeye göre ayarlanmış), güç stabilitesi ≤±%1; nokta çapı 50-80μm; tarama hızı 700-1400 mm/s
- Termal parametreler: alt tabaka ön ısıtma sıcaklığı 150-200°C (titanyum alaşımı) veya 80-120°C (alüminyum alaşımı); kalıplama boşluğundaki oksijen içeriği ≤100ppm (titanyum alaşımı) veya ≤500ppm (alüminyum alaşımı)
- Tarama parametreleri: tarama aralığı 60-120μm; katman kalınlığı 20-40μm; tarama stratejisi (şerit tarama, dama tahtası tarama, spiral tarama)
- Gaz koruması: koruyucu gaz akışı 10-20L/dak, hava akışı düzgünlüğü ≤±%10
Gerçek zamanlı alarm ve anormal parametrelerin otomatik olarak kapatılmasını sağlamak amacıyla, ≥100Hz örnekleme frekansıyla parametre verilerini gerçek zamanlı olarak toplamak için çevrimiçi bir izleme sisteminin kullanılması önerilir. Sürecin kararlı ve kontrol edilebilir olmasını sağlamak için temel parametrelerin CPk'si (süreç yetenek indeksi) ≥1,33 olmalıdır.
Süreç izlenebilirlik sisteminin "tek parça, tek dosya"nın tüm öğelerinin izlenebilirliğini gerçekleştirmesi gerekir. Tam bir kalite dosyası oluşturmak için her ürünün altı ana bilgi kategorisiyle ilişkilendirilmesi gerekir: malzeme partisi, ekipman numarası, süreç parametreleri, operatörler, çevre koşulları ve test verileri. İzlenebilirlik bilgilerinin saklanma süresi, ürün garanti süresinin iki katından az olmamalıdır. Havacılık parçaları izlenebilirlik dosyalarının kalıcı olarak saklanması tavsiye edilir. İzlenebilirlik bilgilerinin otomatik olarak toplanmasını ve ilişkilendirilmesini gerçekleştirmek ve manuel giriş hatalarını azaltmak için barkod, QR kodu veya RFID teknolojisini kullanın.
Kalite doğrulama testi iki aşamaya ayrılır: süreç testi ve son denetim. Proses denetimi şunları içerir: katmanlar arası denetim (her 10 katmanda bir denetim için durmak, çarpıklığı, çatlakları ve erime dışı kusurları tespit etmek için görsel inceleme veya lazer taramayı kullanmak), sıcaklık izleme (kızılötesi termal görüntüleme kamerası, eriyik havuzunun sıcaklık dağılımını gerçek zamanlı olarak izler ve anormal sıcaklık alanlarını otomatik olarak işaretler) ve çevrimiçi kalınlık ölçümü (kalınlık sapması, her katman oluşturulduktan ve ±0,02 mm dahilinde kontrol edildikten sonra ölçülür). Son inceleme şunları içerir:
- Geometrik doğruluk: Üç boyutlu koordinat ölçüm makinesi veya endüstriyel CT kullanılarak boyut toleransı, tasarım toleransının %70'i dahilinde kontrol edilir
- Yoğunluk: Arşimet yöntemiyle ölçülmüştür; yoğunluk teorik yoğunluğun ≥ %99,5'i
- İç kusurlar: endüstriyel CT denetimi, gözeneklilik ≤%0,5, çatlak yok, füzyon kusuru yok
- Mekanik özellikler: Her parti fırın test çubuklarıyla test edilir ve çekme mukavemeti, akma mukavemeti ve uzama standart gereklilikleri karşılar
4. Standardizasyon uygulama yolu
Standardizasyon sisteminin inşası, "genel planlama, adım adım uygulama ve sürekli iyileştirme" stratejisinin benimsenmesini gerektiren sistematik bir projedir. Tipik uygulama süresi 18-24 aydır.
Aşama 1: Teşhis Değerlendirmesi (1-2 ay). Şirketin mevcut kalite yönetim sistemindeki boşlukları değerlendirmek için ISO/ASTM 52900 standart serisini ve GB/T 35351 katmanlı imalat standart sistemini karşılaştırın. Malzeme yönetim sistemi, ekipman yönetimi yetenekleri, süreç kontrol seviyesi ve test yeteneklerinin dört boyutunu değerlendirmeye odaklanın ve bir boşluk analizi raporu ve iyileştirme yol haritası oluşturun. Değerlendirme yöntemleri arasında belge incelemesi, yerinde inceleme, veri istatistiksel analizi ve personel görüşmeleri yer alır.
2. Aşama: Sistem inşaatı (3-6 ay). Değerlendirme sonuçlarına dayanarak, üç kategoriyi içeren standart sistem belgeleri formüle edilir: yönetim standartları, teknik standartlar ve çalışma standartları. Yönetim standartları organizasyon yapısını, sorumlulukları ve yetkileri, kaynak tahsisini, dosya yönetimini, kayıt yönetimini ve diğer unsurları kapsar; teknik standartlar malzeme, ekipman, süreç ve test gibi temel teknik gereksinimleri kapsar; çalışma standartları, işin işletim prosedürleri, denetim prosedürleri ve ekipman bakım prosedürleri gibi iş rehberlik belgelerini kapsar. Doküman hazırlığı standardın işlerliğini sağlamak için "kim yazarsa" prensibine göre yapılmalıdır.
3. Aşama: Deneme işleminin doğrulanması (6-12 ay). Standartların uygulanabilirliğini ve etkililiğini doğrulamak amacıyla standart sistemin deneme çalıştırmalarını gerçekleştirmek için tipik ürünleri seçin. Süreç boyunca 2-3 temsili ürünün seçilmesi, her üründen 30-50 adet üretilmesi ve kalite verilerinin kaydedilmesi önerilir. Süreç kapasitesi (CPk≥1,33), ilk seferde geçiş oranı (%90) ve kalite maliyeti (%20'den fazla azaltıldı) gibi temel göstergelerin standartlara uygun olup olmadığını istatistiksel analiz yoluyla doğrulayın. Deneme işletimi sırasında sorunlar tespit edilirse standart belgeler zamanında revize edilecektir.
4. Aşama: Sertifikasyon promosyonu (3-6 ay). Deneme çalıştırması doğrulamasını geçtikten sonra üçüncü taraf bir sertifikasyon kuruluşundan sistem sertifikasyonu için başvurun. Hedef pazara göre sertifikasyon türünü seçin: havacılık pazarında NADCAP AC7110 sertifikasyonu için başvurun; Tıbbi cihaz pazarında ISO 13485 sertifikasına başvurmak; Otomotiv pazarında IATF 16949 sertifikasına başvurun. Sertifikasyonu geçtikten sonra standart sistem, tam kapsama ulaşmak için tüm ürünlere ve üretim hatlarına genişletilecek.
Örnek olay analizi: Bir havacılık üretim kuruluşunun standardizasyon uygulaması. Şirket, 2023 yılında 3D baskı standardizasyon sisteminin yapımına başladı. 18 ay süren çalışmaların ardından malzeme sertifikasyonu, ekipman yönetimi, proses kontrolü ve kalite testlerini kapsayan eksiksiz bir standart sistem kurdu. Uygulama sonuçları önemlidir: Titanyum alaşımlı parçaların ilk seferde geçiş oranı %71'den %94'e çıktı, malzeme toplu geçiş oranı %82'den %98'e çıktı, ekipman arızası kesinti süresi %65 azaldı ve kalite maliyetleri %38 azaldı. 2024 yılında NADCAP AC7110 sertifikasını başarıyla geçerek havacılık ve uzay katmanlı imalat için özel proses sertifikası alan ilk yerli firmalardan biri oldu.
Özet
3D baskı standardizasyon sisteminin oluşturulması, sektörün "mevcut teknolojiden" "güvenilir kaliteye" geçmesinin tek yoludur. Temel noktalar şunları içerir:
- Sistem mimarisi: Standartların sistematikliğini ve eksiksizliğini sağlamak için "temel genel-teknik standartlar-uygulama uygulaması"nın üç katmanlı mimarisini benimseyin
- Malzeme sertifikasyonu: Tedarikçi nitelikleri, parti sertifikasyonu ve performans doğrulaması için üç seviyeli bir sertifikasyon sistemi oluşturun ve malzeme kalitesinin kaynağını sıkı bir şekilde kontrol edin
- Süreç kontrolü: Sürecin istikrarlı ve kontrol edilebilir olmasını sağlamak için parametre izleme, süreç izlenebilirliği ve kalite doğrulamanın üçü bir arada kontrolünü uygulayın
- Uygulama yolu: "Teşhis değerlendirme-sistem oluşturma-deneme operasyonu doğrulama-sertifikasyon teşviki" şeklindeki dört adımlı stratejiyi izleyin ve kademeli olarak standardizasyonu teşvik edin
İşletmelerin kendi gelişim aşamalarına ve hedef pazar gereksinimlerine göre farklılaştırılmış standardizasyon uygulama yol haritaları geliştirmeleri önerilir. İlk aşamada, kalite istikrarını hızla iyileştirmek için malzeme belgelendirme ve süreç kontrol standartlarının oluşturulmasına öncelik verilebilir; Olgun aşamada, pazar rekabet gücünü ve müşteri güvenini artırmak için üçüncü taraf sertifikasyonu takip edilmelidir. Standardizasyon son nokta değil, sürekli iyileştirmenin başlangıç noktasıdır. Düzenli bir inceleme mekanizmasının kurulması (yılda bir kez gözden geçirilmesi tavsiye edilir) ve standart sistemin teknolojik gelişmelere ve pazar talebine göre dinamik olarak güncellenmesi gerekmektedir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.