
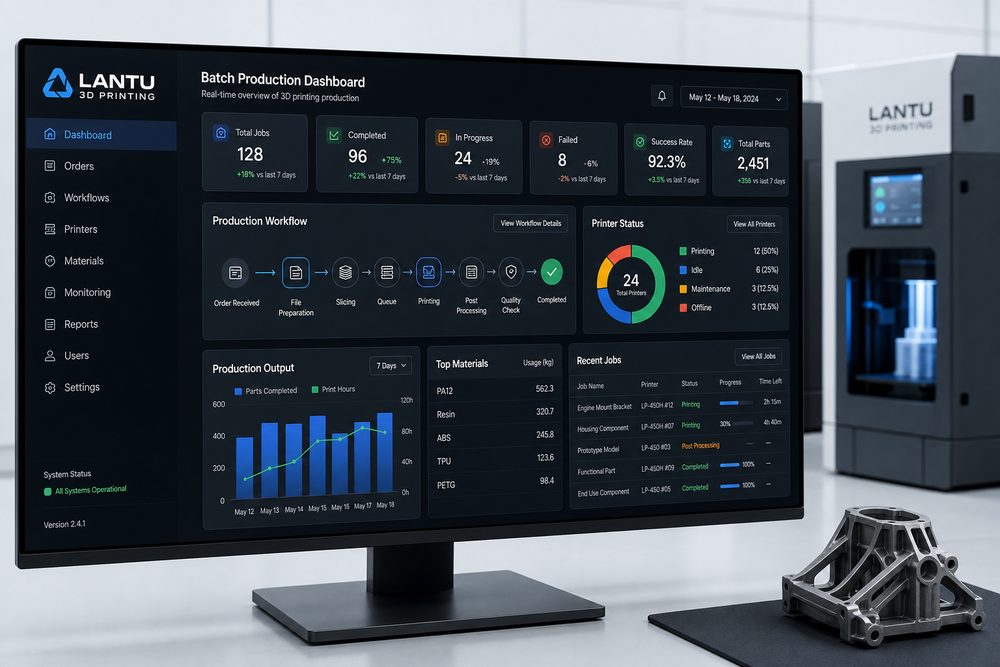
Введение: проблемы, с которыми сталкивается управление мелкосерийным производством
По мере трансформации и модернизации обрабатывающей промышленности спрос на мелкосерийное производство 3D-печати быстро растет. Согласно статистике, на китайском рынке услуг 3D-печати в 2023 году небольшие партии заказов в количестве 100-500 штук составят 42%, став основной формой бизнеса. Однако управлять этим типом заказов гораздо сложнее, чем штучную проверку или массовое производство - фрагментация заказов приводит к низкой загрузке оборудования (в среднем по отрасли составляет всего 65-70%), трудно гарантировать постоянство качества (отклонения размеров внутри партии могут достигать 0,3-0,5 мм), а цикл поставки сжат (типичным клиентам требуется 3-7 дней на выполнение).
Что еще более усложняет ситуацию, заказы на небольшие партии часто сопровождаются различными требованиями: одна и та же партия может содержать 3–5 разных материалов (например, PA12, TPU, смола), 2–3 разных процесса (SLS, SLA, FDM) и строгие требования к допускам (± 0,1–0,2 мм). Как добиться эффективного планирования производства, контроля затрат и своевременной доставки при обеспечении качества, стало основным конкурентным преимуществом поставщиков услуг 3D-печати.
1. Управление заказами: систематический процесс от спроса до доставки
Управление заказами является основой мелкосерийного производства, и основная задача заключается в полноте и стандартизации сбора информации. В традиционной модели информация о чертежах, предоставленная клиентом, является неполной, а требования к процессу расплывчатыми, что приводит к частому обмену информацией и подтверждению во время производства. В среднем каждый заказ требует 3-5 доработок и срок задержки 1-2 дня.
Ключевым моментом является создание параметризованного списка информации о заказе. Поставщик услуг 3D-печати из Сучжоу представил стандартизированную форму заказа и расширил необходимую информацию с 12 до 28 позиций, включая характеристики материала (например, размер частиц порошка PA12 D50 = 60 мкм), параметры печати (толщина слоя 0,1 мм/0,15 мм опционально), требования к постобработке (пескоструйная обработка, крашение, механическая обработка), уровни допуска (нормальный ± 0,3 мм/точность ± 0,1 мм), узлы времени доставки и т. д. После реализации заказ Полнота информации увеличилась с 68% до 95%, а уровень задержки производства снизился на 72%.
Управление классификацией заказов не менее важно. В зависимости от сходства процесса и типа материала заказы делятся на три категории: A/B/C: Категория A — это стандартный технологический заказ (например, обычные детали SLS-PA12), который можно быстро запланировать; Категория B требует корректировки процесса (например, специальных материалов или требований к точности) и технической проверки; Категория C — это новый процесс или сложный заказ, требующий проверки для проверки. Компания из Шэньчжэня использовала эту систему классификации, чтобы сократить цикл производственного планирования для заказов класса А с 48 часов до 12 часов.
2. Планирование производства: эффективное планирование нескольких параллельных заказов
Основной проблемой мелкосерийного производства является низкая загрузка оборудования. Из-за разных размеров заказов и разных материалов традиционный метод планирования производства «первым пришел — первым обслужен» приводит к простою оборудования на 30–35%. Статистические данные поставщика услуг из Ханчжоу показывают, что средний коэффициент использования пяти его устройств SLS составляет всего 62%, что намного ниже эталонного отраслевого уровня в 85%.
Стратегия пакетного объединения — ключ к улучшению использования. Программное обеспечение анализирует геометрические характеристики заказов и объединяет заказы с совместимыми размерами и одинаковыми материалами в одну партию. Например, стандартный объем загрузки партии материала PA12 составляет около 70–80% объема формовочного цилиндра, и когда для достижения этого порога накапливается несколько небольших заказов, они печатаются равномерно. Предприятие реализует партии
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.