
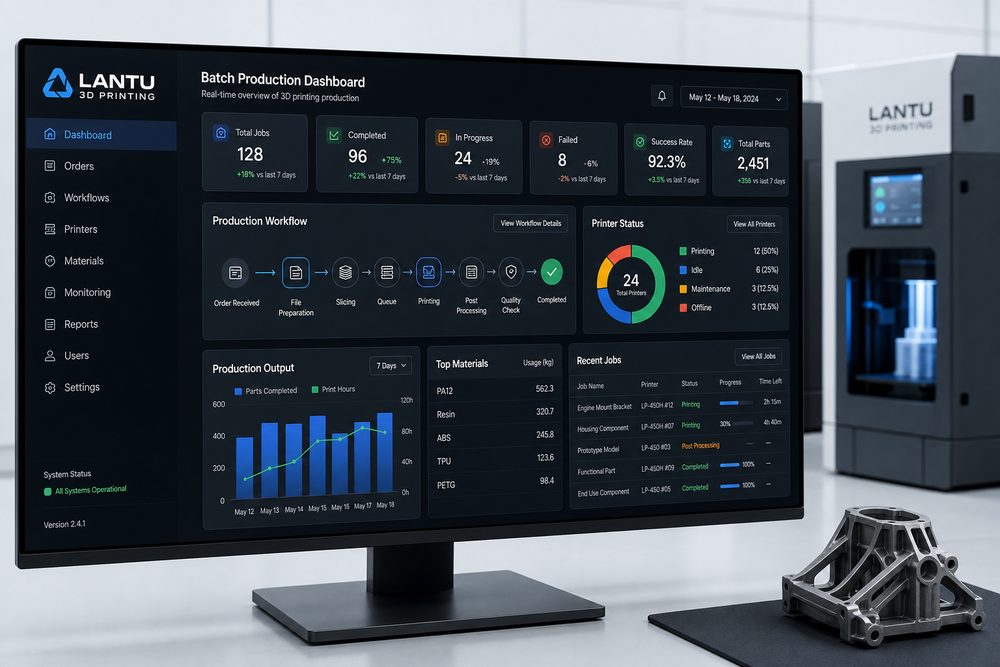
Inleiding: Uitdagingen waarmee kleine batchproductiebeheer te maken krijgt
Met de transformatie en modernisering van de maakindustrie groeit de vraag naar 3D-printen in kleine batches snel. Volgens statistieken zullen kleine batchbestellingen van 100 tot 500 stuks in 2023 42% van de Chinese markt voor 3D-printdiensten uitmaken en daarmee de reguliere bedrijfsvorm worden. Het beheer van dit soort bestellingen is echter veel moeilijker dan proefdrukken in één stuk of massaproductie - fragmentatie van bestellingen leidt tot een lage bezettingsgraad van de apparatuur (het sectorgemiddelde bedraagt slechts 65%-70%), kwaliteitsconsistentie is moeilijk te garanderen (afwijkingen binnen de batch kunnen 0,3-0,5 mm bedragen) en de leveringscyclus is krap (doorgaans hebben klanten 3-7 dagen nodig om te voltooien).
Om de zaken nog ingewikkelder te maken, gaan kleine batchbestellingen vaak gepaard met uiteenlopende eisen: dezelfde batch kan 3-5 verschillende materialen bevatten (zoals PA12, TPU, hars), 2-3 verschillende processen (SLS, SLA, FDM) en strikte tolerantievereisten (±0,1-0,2 mm). Hoe u een efficiënte productieplanning, kostenbeheersing en tijdige levering kunt bereiken en tegelijkertijd de kwaliteit kunt garanderen, is de kern van het concurrentievermogen van aanbieders van 3D-printdiensten geworden.
1. Orderbeheer: systematisch proces van vraag tot levering
Orderbeheer is de basis van de productie van kleine series, en de kernuitdaging ligt in de volledigheid en standaardisatie van de informatieverzameling. Bij het traditionele model is de door de klant verstrekte tekeninginformatie onvolledig en zijn de procesvereisten vaag, wat resulteert in frequente communicatie en bevestiging tijdens de productie. Gemiddeld vereist elke bestelling 3-5 herbewerkingen en een vertragingsperiode van 1-2 dagen.
Het opbouwen van een geparameteriseerde lijst met bestelinformatie is essentieel. Een 3D-printserviceprovider uit Suzhou introduceerde een gestandaardiseerd bestelformulier en breidde de vereiste informatie uit van 12 naar 28 items, met materiaalspecificaties (zoals PA12-poederdeeltjesgrootte D50 = 60 μm), printparameters (laagdikte 0,1 mm / 0,15 mm optioneel), nabewerkingsvereisten (zandstralen, verven, machinaal bewerken), tolerantieniveaus (normaal ± 0,3 mm / precisie ± 0,1 mm), levertijdknooppunten, enz. Na implementatie wordt de bestelling Het percentage volledigheid van de informatie steeg van 68% naar 95%, en het percentage vertragingen in de productie daalde met 72%.
Het beheer van de orderclassificatie is net zo belangrijk. Op basis van procesovereenkomst en materiaaltype worden bestellingen onderverdeeld in drie categorieën: A/B/C: Categorie A is een standaard procesorder (zoals reguliere SLS-PA12-onderdelen) en kan snel worden gepland; Categorie B vereist procesaanpassing (zoals speciale materialen of precisievereisten) en vereist technische beoordeling; Categorie C is een nieuw proces of een complexe bestelling waarvoor controle vereist is voor verificatie. Een bedrijf uit Shenzhen gebruikte dit classificatiesysteem om de productieplanningscyclus voor klasse A-orders te verkorten van 48 uur naar 12 uur.
2. Productieplanning: efficiënte planning van meerdere orders tegelijk
Het belangrijkste pijnpunt van de productie van kleine batches is de lage bezettingsgraad van de apparatuur. Vanwege de verschillende ordergroottes en verschillende materialen resulteert de traditionele productieplanningsmethode 'wie het eerst komt, het eerst maalt' in een stilstandtijd van de apparatuur van wel 30%-35%. Uit statistieken van een dienstverlener uit Hangzhou blijkt dat de gemiddelde benuttingsgraad van zijn vijf SLS-apparaten slechts 62% bedraagt, wat veel lager is dan het benchmarkniveau van de sector van 85%.
De strategie voor het samenvoegen van batches is de sleutel tot het verbeteren van het gebruik. De software analyseert de geometrische kenmerken van de bestellingen en voegt bestellingen met compatibele afmetingen en dezelfde materialen samen tot dezelfde batch. Het standaard batchlaadvolume van PA12-materiaal is bijvoorbeeld ongeveer 70% -80% van het volume van de vormcilinder, en wanneer meerdere kleine bestellingen zich ophopen om deze drempel te bereiken, worden ze uniform afgedrukt. Een onderneming implementeert batches
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.