
Introdução: da impressão pontual a um ciclo de entrega de engenharia
Melhorar o atendimento ao cliente e a satisfação em impressão 3D não significa apenas discutir uma máquina ou um material, mas sim gerir toda a cadeia de “design—processo—fabricação—inspeção—entrega”. Para os profissionais do setor, a dificuldade muitas vezes não está em conseguir formar a peça, e sim em entregá-la com custo estável, qualidade rastreável e um fluxo reproduzível. A lantu3D Printing sempre destacou a gestão do ciclo de vida do desenho ao objeto físico: ao receber um modelo ou desenho, avaliam-se simultaneamente material, estrutura, volume, pós-processamento, inspeção e prazo, evitando decisões baseadas apenas no preço por peça ou em experiências de uma única impressão.
No contexto da melhoria do atendimento e da satisfação, as empresas precisam transformar a experiência em parâmetros executáveis. Por exemplo, na revisão inicial confirmam-se espessura de parede, diâmetro dos furos, folgas de montagem, áreas de suporte e cotas críticas; durante a produção registram-se espessura de camada, potência, velocidade de varrimento, número de ciclos do pó ou temperatura do bico; e, na entrega, preservam-se relatórios dimensionais, padrões de aparência e dados de retrospectiva para o projeto seguinte. Essa capacidade sistêmica determina se a impressão 3D pode evoluir de “prototipagem rápida” para “manufatura sob demanda gerenciável”.
1. Questão central: a satisfação do cliente vem da gestão de expectativas, da transparência do processo e da resposta a problemas, e não apenas de a peça ser entregue
A essência da satisfação do cliente é expor e quantificar as incertezas com antecedência, e não apenas verificar se a peça final chegou. Em muitos projetos, a cotação considera apenas o preço do material e as horas de máquina, ignorando custos ocultos como alterações de projeto, remoção de suportes, tratamento térmico, lixamento ou jateamento, insertos roscados, nova medição dimensional e embalagem e transporte. Em peças metálicas SLM, os controles comuns incluem espessura de camada de 20–60 μm, monitorização do teor de oxigênio, pré-aquecimento da base, estratégia de varrimento e tratamento térmico para alívio de tensões; em peças de nylon SLS, a taxa de renovação do pó, a temperatura da leito, a curva de arrefecimento e o tingimento posterior afetam diretamente empeno, tenacidade e variação de cor; em gabaritos ou ferramentas FDM, diâmetro do bico, taxa de preenchimento, número de perímetros e orientação de impressão determinam a anisotropia da resistência.
Do ponto de vista da gestão, a chave não é perseguir o valor máximo de um único parâmetro, mas estabelecer uma janela de parâmetros. Por exemplo, uma amostra de engenharia pode aceitar ciclo mais curto e menos acabamento superficial, mas uma peça de validação de montagem precisa incluir verificação de furos, encaixes e folgas; já uma peça de demonstração deve enfatizar textura superficial, aderência da pintura e consistência de cor. Definir no início do projeto “uso—risco—critério de aceitação” reduz retrabalho e ajuda o cliente a entender melhor as diferenças de orçamento.
2. Decisão de engenharia: como material, processo e pós-processamento atuam em conjunto
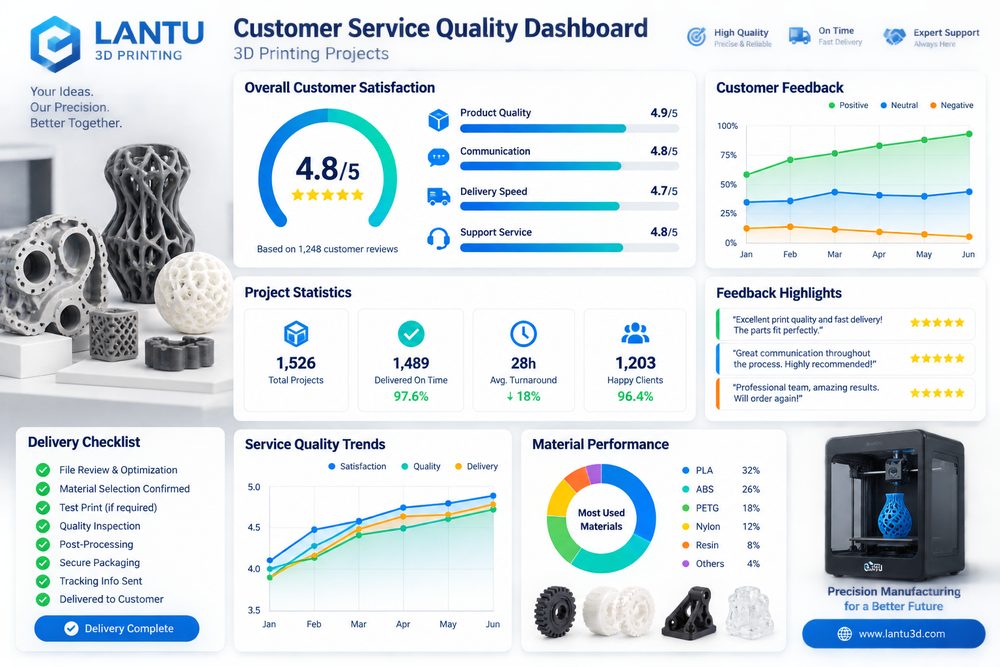
A escolha do material deve servir ao cenário de uso, e não apenas ao nome do material. Os indicadores quantificáveis incluem tempo de primeira resposta, precisão do orçamento, taxa de entrega no prazo, taxa de retrabalho, tempo de encerramento de reclamações e ciclo de recompra. Quando a peça exige resistência a impacto e leveza, PA12, PA11 ou nylon reforçado com fibra de vidro costumam ser priorizados; quando é necessária superfície muito refinada e efeito transparente, resinas SLA ou DLP são mais adequadas; quando são exigidos resistência a altas temperaturas, desempenho à fadiga ou canais internos complexos, a impressão metálica em liga de alumínio, titânio ou aço inoxidável passa a ter verdadeiro valor de engenharia. Cada escolha implica etapas posteriores: peças de nylon podem exigir jateamento, tingimento e impregnação; peças de resina exigem pós-cura, lixamento e pintura; e peças metálicas podem requerer remoção de suportes, tratamento térmico, usinagem e ensaios não destrutivos.
Nas revisões de projeto, a lantu3D Printing normalmente discute em uma mesma tabela o design DFAM, a rota de processo e o método de inspeção. Por exemplo, uma carcaça de parede fina pode até ser imprimível do ponto de vista de formação, mas se depois for pintada e precisar suportar o torque de parafusos de montagem, será necessário adicionar nervuras de reforço, transições arredondadas e espaço para insertos. Se uma peça metálica com canais internos não permitir a remoção do pó residual, será preciso incluir furos de limpeza e inspeção ou alterar o ângulo de posicionamento já na fase de design. Quanto mais cedo a decisão de engenharia for tomada, menor será o custo posterior.
3. Caminho de implementação: usar dados para estabilizar a entrega
Um cliente de P&D alterou repetidamente a estrutura ao longo de três meses; a plataforma manteve cada versão do modelo, o orçamento e o feedback dos testes, e na quarta rodada os parâmetros históricos puderam ser reutilizados diretamente, reduzindo o tempo de comunicação em mais de metade. A experiência comum nesses projetos é: primeiro validar os parâmetros em pequenos lotes e depois escalar para lotes estáveis; primeiro confirmar dimensões críticas e superfícies funcionais, depois otimizar as superfícies estéticas; primeiro definir amostras de inspeção e proporção de amostragem, e só então falar em prazo de entrega. Para amostras de desenvolvimento com até 10 unidades, pode-se fazer inspeção total das dimensões críticas; para pedidos pequenos de 50 a 200 unidades, é necessário instituir confirmação da primeira peça, amostragem em processo, verificação da última peça e isolamento de anomalias. Assim, mantém-se a flexibilidade da impressão 3D e, ao mesmo tempo, oferece-se ao cliente uma certeza de qualidade próxima à fabricação tradicional.
O registro digital também é importante. Cada lote de peças deve manter a versão do modelo, a versão do orçamento, o lote do material, o número do equipamento, os parâmetros de processo, o método de pós-processamento e os resultados de inspeção. Quando o cliente fizer um pedido adicional ou alterar o design, a plataforma pode identificar rapidamente quais parâmetros devem ser herdados e quais riscos precisam ser reavaliados. Em projetos de cadeia de suprimentos, também é possível integrar usinagem CNC, tratamento superficial e embalagem de montagem numa única visão de pedido, reduzindo a perda de informação causada pela comunicação entre fornecedores.
4. Lista de verificação prática: transformar experiência em padrão reproduzível
A lista de serviço ao cliente deve cobrir confirmação de requisitos, aviso de riscos, notificações por etapa, explicação de entrega, canal de pós-venda, fechamento de problemas e sugestões de retrospectiva. Recomenda-se incorporar a lista ao orçamento e ao fluxo de produção: primeiro, confirmar uso, carga, temperatura, nível de acabamento e relação de montagem; segundo, verificar espessura mínima de parede, diâmetro de furos, ângulo de saliência, canal de remoção de pó e acessibilidade dos suportes; terceiro, selecionar material e processo e indicar a janela de parâmetros críticos; quarto, definir pós-processamento, inspeção, embalagem e forma de entrega; quinto, registrar o feedback do cliente e as conclusões da revisão. A lista não precisa ser complexa, mas precisa ser executada em cada projeto.
Para o prestador de serviços, padronização não significa perda de flexibilidade. Pelo contrário, somente quando os riscos comuns são padronizados é que a equipa ganha tempo para lidar com problemas de engenharia realmente complexos. Para o comprador, um processo transparente ajuda a avaliar se o orçamento é razoável, se o prazo é confiável e se a responsabilidade pela qualidade está clara. A concorrência na impressão 3D está a mudar de “consegue imprimir?” para “consegue entregar de forma estável, otimizar continuamente e colaborar a longo prazo?”.
Conclusão: aumentar o valor comercial da impressão 3D com uma visão de ciclo de vida
A principal conclusão sobre como melhorar o atendimento ao cliente e a satisfação para passar de uma venda única para recompras contínuas é esta: só ao gerir a impressão 3D dentro de uma cadeia completa de fabricação é possível liberar seu verdadeiro valor. Material, processo, equipamento, qualidade, custo e serviço não são módulos isolados, mas um sistema interdependente. A lantu3D Printing conecta a revisão inicial, a execução do processo, a inspeção do pós-processamento e o feedback do cliente por meio da gestão do ciclo de vida do desenho até a entrega física, ajudando as empresas a obter resultados mais controláveis em validação de P&D, produção de pequenos lotes e entrega de peças complexas.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.