
Introduction : d’une impression ponctuelle à une boucle technique livrable
En impression 3D, le service client et la satisfaction ne dépendent pas d’une seule machine ni d’un seul matériau. Ils reposent sur l’ensemble de la chaîne : conception, procédé, fabrication, contrôle et livraison. Pour les acteurs du secteur, la difficulté n’est souvent pas de savoir si une pièce peut être fabriquée, mais si elle peut être livrée avec un coût stable, une qualité traçable et un processus reproductible. lantu3D Printing met l’accent sur la gestion du cycle de vie, de la conception à la pièce physique : dès la réception d’un modèle ou d’un plan, le matériau, la structure, la quantité, la post-traitance, l’inspection et le délai sont évalués ensemble, afin d’éviter de se baser uniquement sur un devis unitaire ou sur l’expérience d’une impression unique.
Pour améliorer le service client et la satisfaction, il faut transformer l’expérience en standards exécutables. Par exemple, valider en amont l’épaisseur des parois, les diamètres de trous, les jeux d’assemblage, les zones de support et les dimensions critiques ; enregistrer en production l’épaisseur de couche, la puissance, la vitesse de balayage, le taux de recyclage de poudre ou la température de buse ; puis, à la livraison, conserver des rapports dimensionnels, des critères d’aspect et des données de retour d’expérience pour guider le projet suivant. Ce type de système fait passer l’impression 3D du prototypage rapide à une fabrication à la demande maîtrisable.
1. Le point clé : la satisfaction vient de la gestion des attentes, de la transparence du processus et de la réactivité, pas seulement de la pièce finale
L’essentiel de la satisfaction consiste à rendre l’incertitude visible et mesurable dès le départ. Beaucoup de projets se concentrent au devis sur le prix du matériau et les heures machine, tout en oubliant des coûts cachés comme les modifications de conception, le retrait des supports, le traitement thermique, le ponçage et le sablage, les inserts filetés, la re-mesure dimensionnelle, l’emballage et le transport. Pour les pièces métalliques SLM, les paramètres de contrôle courants incluent une épaisseur de couche de 20 à 60 μm, le suivi de l’oxygène, le préchauffage du plateau, la stratégie de balayage et le traitement thermique de relaxation des contraintes. Pour les pièces nylon SLS, le taux de renouvellement de poudre, la température du lit, la courbe de refroidissement et la post-coloration influencent directement le voilement, la ténacité et l’homogénéité des couleurs. Pour les gabarits et outillages FDM, le diamètre de buse, le taux de remplissage, le nombre de lignes de paroi et l’orientation d’impression déterminent l’anisotropie de résistance.
D’un point de vue managérial, l’objectif n’est pas de pousser un seul paramètre à l’extrême, mais de définir une fenêtre de fonctionnement réaliste. Les prototypes d’ingénierie peuvent accepter un cycle plus court et moins de finition, tandis que les pièces de vérification d’assemblage doivent intégrer la position des trous, les clips et les jeux d’emboîtement dans le contrôle. Les pièces de présentation, en revanche, doivent privilégier la texture de surface, l’adhérence de la peinture et la constance des couleurs. Définir l’usage, les risques et les critères d’acceptation dès le lancement du projet réduit les reprises et aide le client à comprendre les écarts de prix.
2. Décisions d’ingénierie : comment les matériaux, les procédés et la post-traitance agissent ensemble
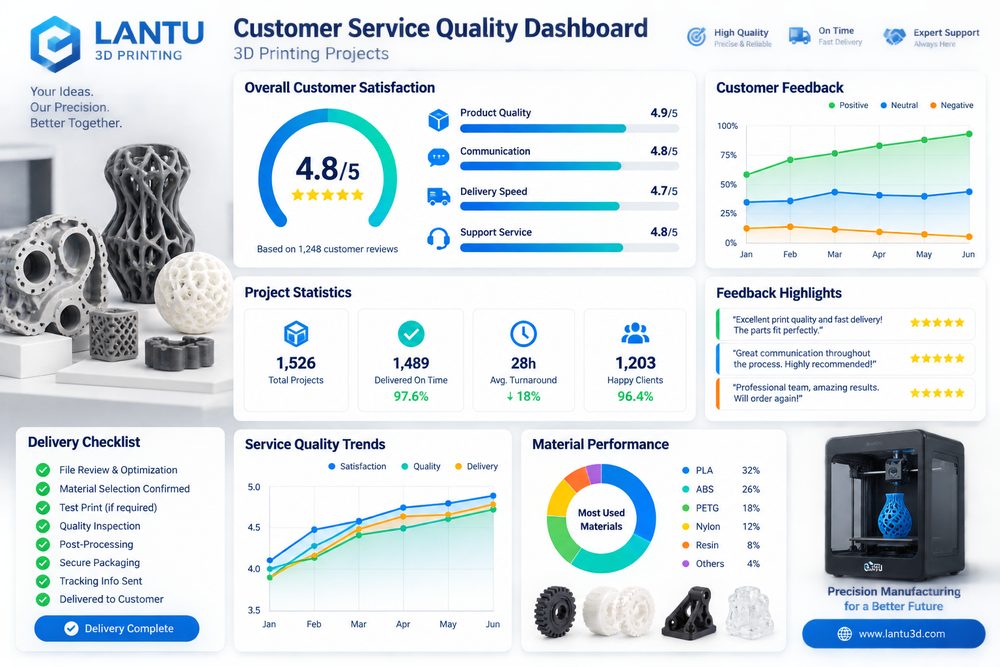
Le choix du matériau doit suivre le scénario d’utilisation, et non seulement le nom du matériau. Les indicateurs mesurables incluent le délai de première réponse, la précision du devis, le taux de livraison à l’heure, le taux de reprise, le délai de clôture des réclamations et le cycle de réachat. Lorsqu’une pièce doit résister aux chocs tout en restant légère, le PA12, le PA11 ou le nylon renforcé fibre de verre sont souvent les premiers candidats. Lorsqu’une surface très fine ou un effet de transparence est requis, les résines SLA ou DLP sont plus adaptées. Lorsqu’une résistance à haute température, des performances en fatigue ou des canaux internes complexes sont nécessaires, l’impression métal en aluminium, titane ou acier inoxydable apporte une vraie valeur technique. Chaque option implique des traitements aval : les pièces en nylon peuvent nécessiter sablage, teinture et imprégnation ; les pièces en résine demandent une seconde polymérisation, du ponçage et un revêtement ; les pièces métalliques peuvent exiger retrait des supports, traitement thermique, usinage et contrôle non destructif.
Chez lantu3D Printing, les revues de projet abordent généralement la conception DFAM, la route de procédé et la méthode de contrôle dans un même tableau. Par exemple, une coque mince peut être imprimable d’un point de vue de la forme, mais si elle doit ensuite être peinte et résister au couple de vissage en assemblage, il faut ajouter des nervures locales, des rayons et de l’espace pour des inserts filetés. Si une pièce métallique à canal interne retient de la poudre résiduelle, il faut prévoir dès la conception des trous de dépowdérage, des trous de contrôle ou un angle de construction différent. Plus la décision d’ingénierie est prise tôt, plus le coût final est faible.
3. Mise en œuvre : utiliser les données pour délivrer de manière stable
Un client R&D a modifié sa structure à plusieurs reprises en trois mois. La plateforme conservait chaque version du modèle, chaque devis et chaque résultat de test, de sorte qu’à partir du quatrième cycle les paramètres historiques ont pu être réutilisés directement, réduisant de plus de moitié le temps de communication. La leçon commune est simple : valider d’abord les paramètres sur une petite série, puis passer à une production stable ; confirmer d’abord les dimensions critiques et les surfaces fonctionnelles, puis optimiser l’aspect ; définir d’abord les échantillons de test et les taux de prélèvement, puis discuter du délai. Pour des échantillons R&D de moins de 10 pièces, les dimensions critiques peuvent être contrôlées une à une à 100 %. Pour des petites séries de 50 à 200 pièces, il faut une validation de première pièce, un échantillonnage en cours de production, une vérification finale et un mécanisme d’isolement des anomalies. On conserve ainsi la souplesse de l’impression 3D tout en offrant au client une certitude qualité proche de la fabrication traditionnelle.
La traçabilité numérique est tout aussi importante. Chaque lot doit conserver la version du modèle, la version du devis, le lot matière, l’identifiant machine, les paramètres de procédé, la méthode de post-traitement et les résultats de contrôle. Lorsqu’un client ajoute une commande ou modifie la conception plus tard, la plateforme peut déterminer rapidement quels paramètres reprendre et quels risques réévaluer. Pour les projets collaboratifs de chaîne d’approvisionnement, l’usinage CNC, les traitements de surface, l’assemblage et l’emballage peuvent aussi être regroupés dans une seule vue de commande afin de réduire les pertes d’information entre fournisseurs.
4. Liste de contrôle de mise en œuvre : transformer l’expérience en standards reproductibles
La liste de contrôle du service client doit couvrir la confirmation du besoin, les notes de risque, les notifications d’étape, les consignes de livraison, le point d’entrée du SAV, la clôture du problème et les recommandations de retour d’expérience. Les entreprises devraient intégrer cette liste dans les flux de devis et de production : d’abord confirmer l’usage, la charge, la température, le niveau d’aspect et les relations d’assemblage ; ensuite vérifier l’épaisseur minimale des parois, la taille des trous, l’angle des surplombs, les canaux d’évacuation de poudre et l’accessibilité des supports ; puis choisir le matériau et le procédé en précisant la fenêtre de paramètres clé ; enfin définir la post-traitance, le contrôle, l’emballage et la livraison ; et après livraison, enregistrer les retours clients et les conclusions du bilan. La liste n’a pas besoin d’être complexe, mais elle doit être appliquée à chaque projet.
Pour les prestataires, la standardisation ne signifie pas moins de flexibilité. Au contraire, ce n’est qu’en standardisant les risques courants que l’équipe peut se concentrer sur les vrais problèmes d’ingénierie complexes. Pour l’acheteur, un processus transparent permet d’évaluer si le devis est cohérent, si le délai est crédible et si la responsabilité qualité est claire. Dans l’impression 3D, la concurrence passe désormais de « peut-on l’imprimer ? » à « peut-on livrer de manière stable, améliorer en continu et accompagner durablement ? ».
Conclusion : augmenter la valeur commerciale de l’impression 3D avec une vision cycle de vie
La conclusion essentielle pour améliorer le service client et la satisfaction en impression 3D est la suivante : la vraie valeur n’apparaît que lorsque l’impression 3D est gérée comme une partie d’une chaîne de fabrication complète. Les matériaux, les procédés, les équipements, la qualité, les coûts et le service ne sont pas des modules isolés ; ils s’influencent mutuellement en tant que système. En gérant tout le cycle de vie, de la conception à la livraison physique, lantu3D Printing relie les revues initiales, l’exécution des procédés, le contrôle de post-traitement et les retours clients, afin d’aider les entreprises à obtenir des résultats plus maîtrisés en validation de prototypes, en petites séries et en livraison de pièces complexes.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.