
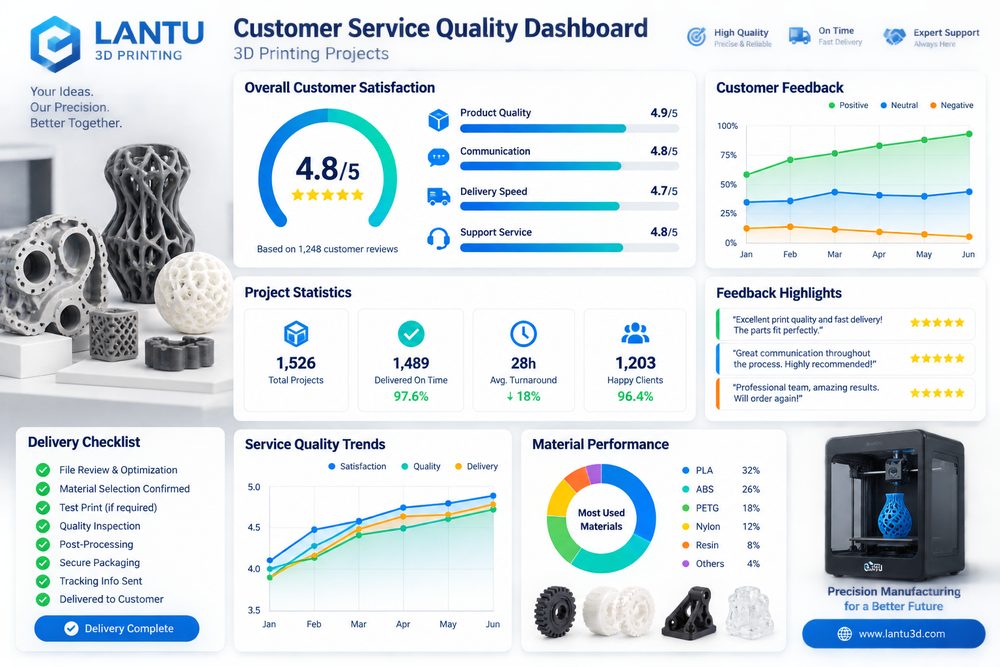
Inleiding: van een losse print naar een technisch leveringsproces
Klantenservice en tevredenheid verbeteren in 3D-printen draait niet alleen om een machine of een materiaal, maar om het beheer van de volledige keten “ontwerp—proces—productie—inspectie—levering”. Voor professionals in de sector ligt de uitdaging vaak niet in het laten ontstaan van het onderdeel, maar in het leveren met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces. lantu3D Printing benadrukt al lange tijd levenscyclusbeheer van blauwdruk tot fysiek object: zodra een model of tekening binnenkomt, worden materiaal, structuur, batchgrootte, nabewerking, inspectie en levertijd tegelijk beoordeeld, zodat beslissingen niet alleen op basis van een prijs per stuk of ervaring met één enkele print worden genomen.
Rond klantenservice en tevredenheid moeten bedrijven ervaring omzetten in uitvoerbare parameters. In de vroege beoordelingsfase worden bijvoorbeeld wanddikte, gatdiameter, montage-spelingen, ondersteuningszones en kritieke maten bevestigd; tijdens de productie worden laagdikte, vermogen, scansnelheid, aantal poedercycli of nozzletemperatuur geregistreerd; en bij levering worden maattabellen, uiterlijknormen en evaluatiegegevens bewaard voor het volgende project. Deze systematische capaciteit bepaalt of 3D-printen kan doorgroeien van “snelle prototyping” naar “beheerbare on-demand productie”.
1. Kernvraag: klanttevredenheid komt uit verwachtingsmanagement, procestransparantie en snelle probleemreactie, niet alleen uit het afleveren van het onderdeel
De kern van klanttevredenheid is onzekerheid vooraf zichtbaar en meetbaar maken, niet alleen vaststellen of het eindonderdeel is afgeleverd. In veel projecten worden in de offerte alleen materiaalprijs en machine-uren meegenomen, terwijl verborgen kosten zoals ontwerpwijzigingen, verwijderen van support, warmtebehandeling, slijpen of zandstralen, schroefinserties, herhaalde maatcontrole en verpakking en transport worden genegeerd. Bij metalen SLM-onderdelen omvatten gebruikelijke controles laagdiktes van 20–60 μm, bewaking van het zuurstofgehalte, voorverwarming van de bouwplaat, scanstrategie en warmtebehandeling voor spanningsontlasting; bij SLS-nylononderdelen beïnvloeden poederverversing, bedtemperatuur, afkoelcurve en nabeitsen direct vervorming, taaiheid en kleurverschil; bij FDM-hulpmiddelen of mallen bepalen nozzle-diameter, infill-percentage, aantal perimeterlijnen en printoriëntatie de anisotropie van de sterkte.
Managementmatig is de sleutel niet om één parameter tot het uiterste op te voeren, maar om een parameterwindow vast te leggen. Een engineering sample kan bijvoorbeeld een kortere doorlooptijd en minder oppervlakte-afwerking toestaan, terwijl een assemblagevalidatie-onderdeel juist gatposities, clips en passing moet laten inspecteren; een presentatiestuk moet daarentegen letten op oppervlaktetextuur, lakhechting en kleurconsistentie. Door bij projectstart “toepassing—risico—acceptatiecriterium” te definiëren, worden herwerk verminderd en begrijpt de klant beter waarom prijzen van elkaar verschillen.
2. Engineeringbeslissing: hoe materiaal, proces en nabewerking op elkaar inwerken
Materiaalkeuze moet het gebruiksscenario ondersteunen en niet alleen de materiaalnaam volgen. Meetbare indicatoren zijn onder meer responstijd, nauwkeurigheid van de offerte, leverbetrouwbaarheid, herbewerkingspercentage, tijd tot afhandeling van klachten en herhaalaankoopcyclus. Als een onderdeel slagvast én licht moet zijn, komen PA12, PA11 of met glasvezel versterkt nylon vaak als eerste in aanmerking; wanneer een zeer fijne oppervlakte of transparant effect nodig is, zijn SLA- of DLP-harsen geschikter; en als hoge temperatuurbestendigheid, vermoeiingsprestaties of complexe interne kanalen vereist zijn, biedt metaalprinten in aluminium-, titanium- of roestvaststaallegeringen echte technische waarde. Elke keuze brengt nabehandelingen met zich mee: nylon onderdelen kunnen zandstralen, kleuren en impregnatie vereisen; harsdelen vragen nabehandeling, schuren en lakken; metalen onderdelen kunnen supportverwijdering, warmtebehandeling, machinale nabewerking en niet-destructief onderzoek nodig hebben.
Bij projectreviews bespreekt lantu3D Printing doorgaans DFAM-ontwerp, procesroute en inspectiemethode in één tabel. Een dunwandige behuizing kan bijvoorbeeld qua vorming prima printbaar lijken, maar als het onderdeel daarna geschilderd moet worden en schroefmomenten moet weerstaan, zijn verstevigingsribben, afgeronde overgangen en ruimte voor inserts nodig. Als een metalen onderdeel met interne kanalen restpoeder moeilijk kwijt kan, moeten in de ontwerpfase reinigings- en inspectiegaten worden toegevoegd of de plaatsingshoek worden aangepast. Hoe eerder die engineeringbeslissingen worden genomen, hoe lager de latere kosten.
3. Implementatieroute: levering stabiliseren met data
Een R&D-klant wijzigde binnen drie maanden meerdere keren de structuur; het platform bewaarde elke modelversie, offerte en testfeedback, en vanaf de vierde ronde konden historische parameters direct worden hergebruikt, waardoor de communicatietijd met meer dan de helft werd teruggebracht. De gezamenlijke les van dit soort projecten is: eerst parameters valideren met kleine batches en daarna opschalen naar stabiele series; eerst kritieke maten en functionele vlakken bevestigen, daarna de esthetische vlakken optimaliseren; eerst inspectiemonsters en steekproefpercentages vastleggen en pas daarna over levertijden praten. Voor ontwikkelingsonderdelen tot 10 stuks kan een volledige controle van kritieke maten worden uitgevoerd; voor kleine orders van 50 tot 200 stuks zijn eerste-artikelgoedkeuring, tussentijdse steekproeven, controle van het laatste stuk en isolatie van afwijkingen nodig. Zo blijft de flexibiliteit van 3D-printen behouden en krijgt de klant toch kwaliteitszekerheid die dicht bij traditionele productie ligt.
Digitale registratie is eveneens belangrijk. Van elke batch moeten modelversie, offerteversie, materiaalbatch, machinenummer, procesparameters, nabewerkingsmethode en inspectieresultaten bewaard blijven. Wanneer een klant later extra bestelt of het ontwerp wijzigt, kan het platform snel bepalen welke parameters moeten worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. In supply-chain-samenwerkingen kunnen CNC-nabewerking, oppervlaktebehandeling en assemblageverpakking ook in één orderoverzicht worden geïntegreerd, zodat informatieverlies door communicatie tussen leveranciers wordt beperkt.
4. Praktische checklist: ervaring omzetten in een reproduceerbare standaard
De checklist voor klantenservice moet eisenbevestiging, risicomeldingen, voortgangsberichten, leveringsuitleg, aftersaleskanaal, probleemafhandeling en retrospectieve aanbevelingen omvatten. Het is aan te raden deze checklist vast te leggen in offerte- en productieprocessen: ten eerste gebruik, belasting, temperatuur, uiterlijkniveau en assemblagerelatie bevestigen; ten tweede minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanalen en toegankelijkheid van support controleren; ten derde materiaal en proces kiezen en de kritieke parameterwindow vermelden; ten vierde nabewerking, inspectie, verpakking en leverwijze vastleggen; ten vijfde klantfeedback en evaluatieconclusies registreren. De checklist hoeft niet complex te zijn, maar moet wel bij elk project worden uitgevoerd.
Voor dienstverleners betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel: alleen wanneer standaardrisico’s zijn vastgelegd, houdt het team ruimte over voor echt complexe technische vraagstukken. Voor de koper helpt een transparant proces bij het beoordelen of de offerte redelijk is, of de levertijd betrouwbaar is en of de kwaliteitsverantwoordelijkheid duidelijk is. De concurrentie in 3D-printen verschuift van “kan het geprint worden?” naar “kan het stabiel geleverd, continu verbeterd en langdurig samen ontwikkeld worden?”.
Conclusie: de commerciële waarde van 3D-printen verhogen met een levenscyclusvisie
De belangrijkste conclusie over hoe klantenservice en tevredenheid kunnen worden verbeterd om van een eenmalige verkoop naar herhaalaankopen te gaan, is dit: alleen door 3D-printen binnen een volledige productieketen te beheren, komt de echte waarde vrij. Materiaal, proces, apparatuur, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. lantu3D Printing koppelt vroege beoordeling, procesuitvoering, nabewerkingsinspectie en klantfeedback via levenscyclusbeheer van ontwerp tot fysieke levering, zodat bedrijven beter beheersbare resultaten krijgen bij R&D-validatie, productie in kleine series en levering van complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.