
Introduzione: perché questo problema sta diventando cruciale
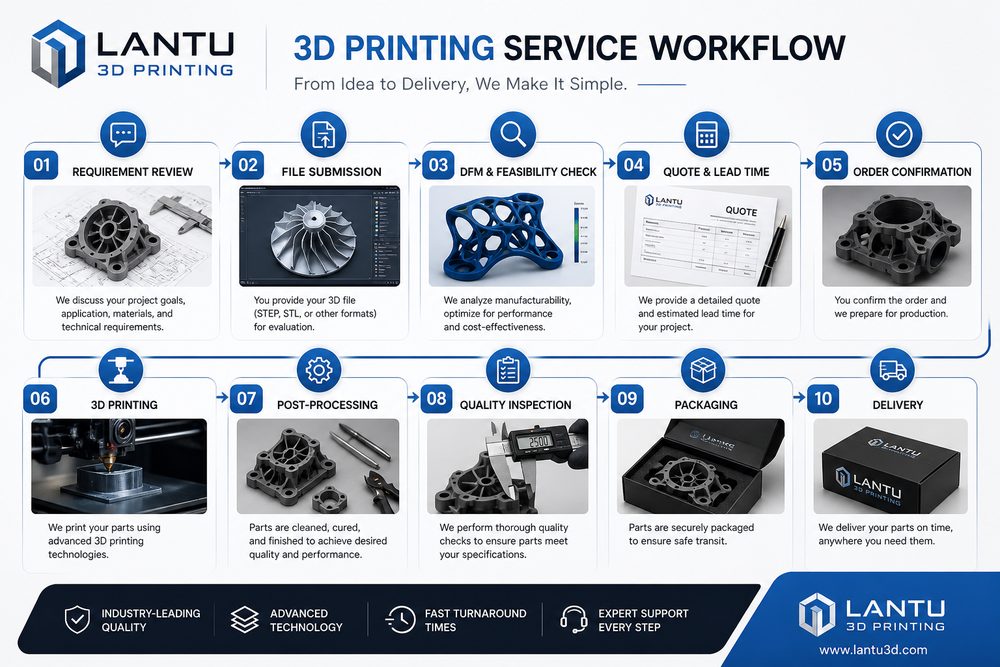
Dal dialogo sui requisiti al ciclo chiuso post-vendita: sette nodi chiave per ottimizzare il processo di servizio della stampa 3D, in sostanza, affronta il passaggio della stampa 3D da una capacità di “riuscire a realizzare il pezzo” a una capacità di “realizzarlo in modo stabile, spiegabile e consegnabile”. Con il passaggio dei clienti da campioni estetici a pezzi funzionali, piccole serie e ricambi rapidi, affidarsi esclusivamente a preventivi basati sull’esperienza e a regolazioni improvvisate delle macchine non è più sufficiente per soddisfare i requisiti di tempi di consegna, qualità e costi. La posizione di lantu3D è quella di una piattaforma di gestione e realizzazione del ciclo di vita, dal progetto/blueprint fino alla consegna del manufatto; pertanto ogni anello del processo deve essere gestito in modo strutturato.
1. La trasparenza del processo è più importante della semplice risposta puntuale
Il servizio di stampa 3D dovrebbe iniziare con la ricezione del modello e con la conferma di destinazione d’uso, carichi, precisione, aspetto estetico, assemblaggio, budget e tempi di consegna, evitando che il cliente invii soltanto un file STL e si passi direttamente alla produzione. Nei progetti reali, l’ingegnere non può limitarsi a osservare un singolo indicatore, ma deve valutare nello stesso foglio decisionale l’uso del pezzo, la direzione delle sollecitazioni, i vincoli di assemblaggio, i requisiti superficiali, l’ambiente termico e il budget. Ad esempio, per i componenti estetici di precisione si privilegia in genere SLA o resina ad alta precisione, i componenti strutturali resistenti all’usura possono richiedere nylon SLS, mentre per i pezzi con elevati requisiti di carico e resistenza termica è necessario valutare lega di alluminio SLM, lega di titanio o acciaio inossidabile.
I parametri chiave devono essere registrati in modo verificabile: lo spessore di strato rientra comunemente nell’intervallo 0.05-0.2mm, per i pezzi funzionali lo spessore delle pareti non dovrebbe in genere essere inferiore a 1.2-2.0mm, e le posizioni di fori, filetti e clip devono prevedere compensazioni di processo. Solo fornendo in anticipo questi vincoli al reparto progettazione si evita che la produzione successiva richieda continui rifacimenti.
2. Dall’analisi del problema alla decisione ingegneristica
Il ciclo chiuso si costruisce attraverso revisione dei requisiti, feedback DFM, conferma del preventivo, verifica del primo pezzo, monitoraggio della produzione, rapporto di qualità e riesame post-vendita. I guasti più comuni non derivano necessariamente dalla macchina, ma dal fatto che input dei requisiti, progettazione del modello, scelta del materiale, orientamento di stampa, post-processing e standard di ispezione non sono allineati. Per esempio, se il cliente richiede “alta resistenza, buona finitura superficiale, prezzo basso e consegna domani”, senza una chiara gerarchia delle priorità, è facile incorrere in rilavorazioni nelle fasi finali della produzione.
Si consiglia di completare tre valutazioni nella fase di avvio: primo, se il pezzo è un campione espositivo, un campione di montaggio o un pezzo funzionale; secondo, se l’indicatore chiave è la dimensione, la resistenza, l’aspetto, la resistenza termica o i tempi di consegna; terzo, chi si assume il costo del fallimento e se sia necessaria la conferma del primo pezzo. Prima si completa questa valutazione, più facilmente il progetto procederà secondo il piano.
3. Un metodo di implementazione realmente applicabile
Nell’implementazione si può adottare la combinazione “libreria di parametri standard + scheda di revisione del progetto + analisi delle anomalie”. La libreria di parametri standard registra le impostazioni consigliate per diversi materiali, macchine e spessori di strato; la scheda di revisione del progetto serve a confermare completezza del modello, spessore minimo delle pareti, rischio dei supporti, metodo di post-processing e standard di ispezione; l’analisi delle anomalie trasforma problemi come deformazione, delaminazione, porosità, deviazione dimensionale e difetti superficiali in regole da evitare nelle lavorazioni successive.
Per gli ordini in piccola serie, è preferibile eseguire prima la verifica del primo pezzo o di un piccolo campione e solo successivamente avviare la produzione in serie. Le dimensioni critiche possono essere controllate con calibro, macchina di misura a coordinate o confronto tramite scansione; per i pezzi estetici occorre definire chiaramente gli standard di levigatura, verniciatura, tintura o lucidatura; per i pezzi di assemblaggio, prima della consegna va completato un test reale di accoppiamento. In questo modo si riducono sia i rischi del cliente sia le rilavorazioni interne.
4. Indicatori di gestione e ottimizzazione continua
Le imprese non dovrebbero concentrarsi solo sulla velocità massima di una singola macchina, ma sull’efficienza complessiva dall’acquisizione dell’ordine alla consegna. Si raccomanda di monitorare in modo continuativo il tempo di risposta dei preventivi, il tasso di approvazione alla prima revisione, il tasso di conformità del primo pezzo, il tasso di spreco dei materiali, il tasso di utilizzo delle macchine, il tasso di rilavorazione, il tasso di consegna puntuale e il tasso di riacquisto dei clienti. Ogni indicatore corrisponde a un anello del processo che può essere ottimizzato.
Quando i dati si accumulano fino a raggiungere una certa scala, la piattaforma può supportare ulteriormente preventivazione automatica, pianificazione intelligente della produzione, avvisi di rischio e raccomandazioni da knowledge base. Nella propria attività di servizio, lantu3D dovrebbe consolidare queste esperienze in processi riutilizzabili, affinché il cliente riceva non solo un pezzo, ma un percorso produttivo più certo.
Conclusione
La competizione nel settore della stampa 3D si sta spostando dal numero di macchine alla capacità ingegneristica, alla capacità di processo e alla capacità di consegna. Che si tratti di materiali, processi, applicazioni, macchine, servizio, qualità, costi, esperienza del cliente, digitalizzazione o supply chain, le pratiche davvero preziose sono quelle che identificano, quantificano e gestiscono in anticipo le incertezze. Per gli operatori del settore, costruire standard, accumulare dati e fare revisioni continue è la strada fondamentale per trasformare la stampa 3D in una capacità produttiva stabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.