
Introduction : pourquoi cette question devient-elle cruciale ?
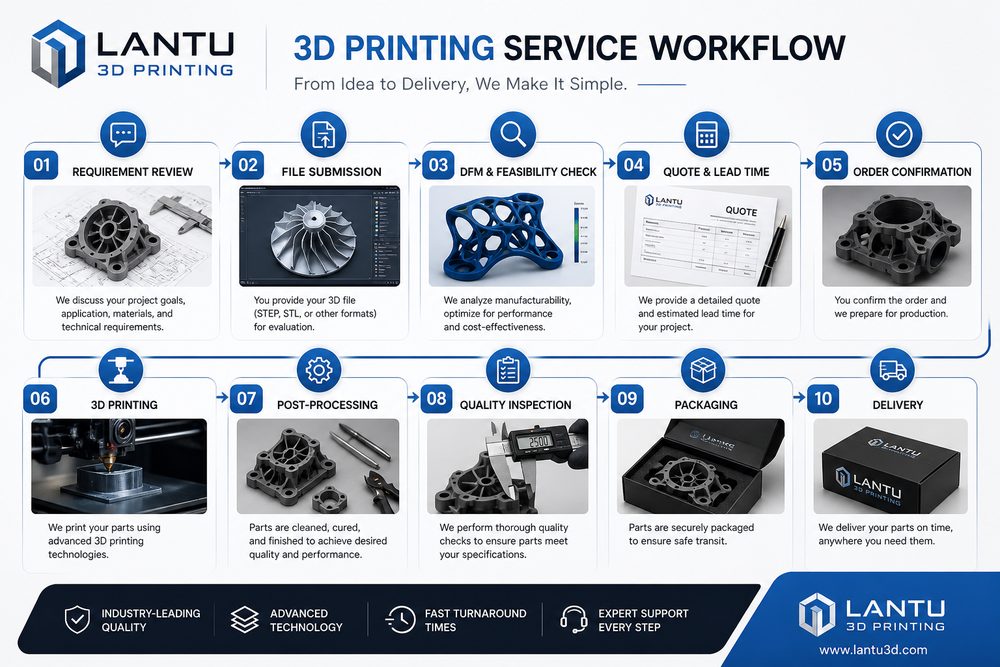
Du dialogue des besoins à la boucle après-vente : sept étapes clés de l’optimisation du processus de service de l’impression 3D, il s’agit en substance de construire la capacité de l’impression 3D à passer de « pouvoir être réalisé » à « stable, explicable et livrable ». À mesure que les clients passent des prototypes visuels aux pièces fonctionnelles, aux petites séries et aux pièces de rechange rapides, s’appuyer uniquement sur l’expérience pour établir un devis et ajuster la machine à la dernière minute ne suffit plus pour répondre aux exigences de délai, de qualité et de coût. La position de lantu3D est celle d’une plateforme de gestion du cycle de vie et de mise en œuvre, allant du plan/de la conception jusqu’à la livraison du produit réel ; chaque étape doit donc être gérée de manière structurée.
1. La transparence du processus est plus importante qu’une réponse ponctuelle
Le service d’impression 3D doit, dès la réception du modèle, valider l’usage, les charges, la précision, l’apparence, l’assemblage, le budget et le délai, afin d’éviter qu’un client n’envoie simplement un fichier STL et n’entre directement en production. Dans les projets réels, l’ingénieur ne peut pas se limiter à un seul indicateur ; il doit intégrer dans une même grille de décision l’usage de la pièce, le sens des efforts, les relations d’assemblage, les exigences de surface, l’environnement thermique et le budget. Par exemple, les pièces de précision à forte exigence esthétique privilégient généralement le SLA ou les résines haute précision, les pièces structurelles résistantes à l’usure peuvent être réalisées en nylon SLS, tandis que les pièces soumises à de fortes charges et à des températures élevées nécessitent d’évaluer des alliages d’aluminium, du titane ou de l’acier inoxydable en SLM.
Les paramètres clés doivent faire l’objet d’un enregistrement vérifiable : l’épaisseur de couche se situe généralement entre 0.05-0.2mm, l’épaisseur de paroi pour une pièce fonctionnelle ne devrait pas, en règle générale, être inférieure à 1.2-2.0mm, et le diamètre des trous, les filetages ainsi que les positions des clips doivent prévoir une compensation de procédé. Ce n’est qu’en transmettant ces contraintes en amont à l’équipe de conception que l’on évite des reprises répétées en fabrication.
2. De l’analyse des problèmes à la décision d’ingénierie
Une boucle fermée doit être construite à travers la revue des besoins, les retours DFM, la confirmation du devis, la validation de la première pièce, le suivi de production, le rapport de contrôle qualité et le retour d’expérience après-vente. Les échecs les plus courants ne proviennent pas nécessairement de l’équipement lui-même, mais du manque d’alignement entre l’entrée des besoins, la conception du modèle, le choix des matériaux, l’orientation d’impression, le post-traitement et les critères d’inspection. Par exemple, si le client demande « forte résistance, belle surface, prix bas, livraison demain », sans hiérarchisation des priorités, des reprises risquent fortement d’apparaître en fin de production.
Il est recommandé, dès la phase de lancement, de trancher trois types de questions : premièrement, la pièce est-elle un échantillon de présentation, un échantillon d’assemblage ou une pièce fonctionnelle ; deuxièmement, l’indicateur clé est-il la dimension, la résistance, l’apparence, la tenue à la température ou le délai ; troisièmement, qui assume le coût d’un échec et une validation de la première pièce est-elle nécessaire. Plus cette décision est prise tôt, plus le projet a de chances d’avancer conformément au plan.
3. Une méthode de mise en œuvre réellement applicable
Lors de la mise en œuvre, on peut adopter la combinaison « bibliothèque de paramètres standard + fiche de revue de projet + retour d’anomalie ». La bibliothèque de paramètres standard enregistre les réglages recommandés selon les matériaux, les machines et les épaisseurs de couche ; la fiche de revue de projet sert à confirmer l’intégrité du modèle, l’épaisseur minimale des parois, les risques liés aux supports, la méthode de post-traitement et les critères d’inspection ; le retour d’anomalie transforme ensuite le gauchissement, la délamination, la porosité, les écarts dimensionnels et les défauts de surface en règles permettant d’éviter leur réapparition.
Pour les petites séries, il convient d’effectuer d’abord une validation de première pièce ou un petit échantillon avant de lancer la production en série. Les dimensions critiques peuvent être contrôlées à l’aide d’un pied à coulisse, d’une MMT ou par comparaison par scan ; les pièces d’apparence doivent avoir des standards clairs de ponçage, peinture, teinture ou polissage ; les pièces d’assemblage doivent faire l’objet d’un test d’ajustement réel avant livraison. Cela réduit à la fois les risques pour le client et les reprises internes.
4. Indicateurs de gestion et amélioration continue
Les entreprises doivent se concentrer non pas sur la vitesse de pointe d’une seule machine, mais sur l’efficacité globale allant de la prise de commande à la livraison. Il est recommandé de suivre en continu le temps de réponse aux devis, le taux de validation à la première revue, le taux de conformité de la première pièce, le taux de perte matière, le taux d’utilisation des équipements, le taux de reprise, le taux de livraison à l’heure et le taux de réachat des clients. Chaque indicateur correspond à une étape optimisable.
Lorsque les données atteignent une certaine échelle, la plateforme peut aller plus loin en prenant en charge l’automatisation des devis, l’ordonnancement intelligent, les alertes de risque et les recommandations de base de connaissances. Dans son offre de service, lantu3D Printing doit transformer ces expériences en processus réutilisables, afin que les clients obtiennent non seulement une pièce, mais aussi une trajectoire de fabrication plus certaine.
Conclusion
La concurrence dans l’industrie de l’impression 3D se déplace de plus en plus du nombre de machines vers la capacité d’ingénierie, la capacité de processus et la capacité de livraison. Qu’il s’agisse des matériaux, des procédés, des applications, des équipements, du service, de la qualité, du coût, de l’expérience client, de la numérisation ou de la chaîne d’approvisionnement, la démarche réellement utile consiste à identifier, quantifier et maîtriser les incertitudes en amont. Pour les professionnels du secteur, établir des standards, accumuler des données et pratiquer un retour d’expérience continu constitue la voie essentielle pour faire de l’impression 3D une force de production stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.