
บทนำ: ทำไมประเด็นนี้จึงกำลังกลายเป็นเรื่องสำคัญ
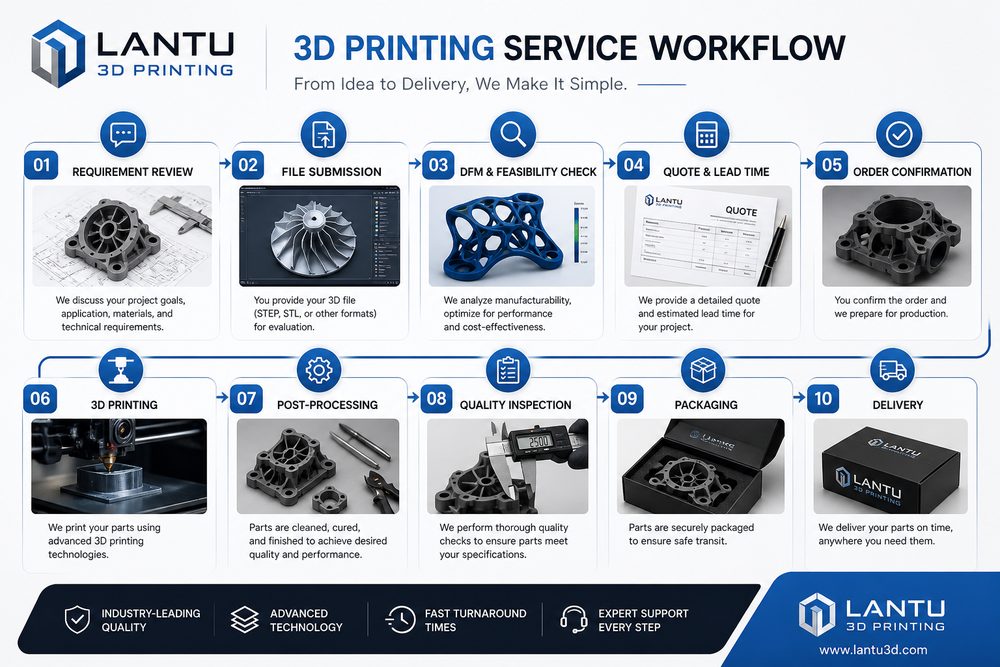
จากการสื่อสารความต้องการสู่การปิดลูปหลังการขาย: เจ็ดจุดสำคัญในการปรับปรุงกระบวนการบริการงานพิมพ์ 3 มิติ แท้จริงแล้วกำลังพูดถึงการยกระดับความสามารถของงานพิมพ์ 3 มิติจาก “ทำออกมาได้” ไปสู่ “ทำได้อย่างเสถียร อธิบายได้ และส่งมอบได้” เมื่อความต้องการของลูกค้าเปลี่ยนจากชิ้นงานตัวอย่างด้านรูปลักษณ์ไปสู่ชิ้นงานใช้งานจริง งานผลิตจำนวนน้อย และอะไหล่เร่งด่วน การพึ่งพาเพียงประสบการณ์ในการตีราคาและปรับเครื่องเฉพาะหน้าไม่เพียงพออีกต่อไปต่อข้อกำหนดด้านระยะเวลา คุณภาพ และต้นทุน การวางตำแหน่งของบลูพ์ 3 มิติ คือแพลตฟอร์มบริหารและดำเนินการวงจรชีวิตตั้งแต่แบบร่าง/การออกแบบไปจนถึงการส่งมอบเป็นชิ้นงานจริง ดังนั้นทุกขั้นตอนจึงต้องได้รับการบริหารจัดการอย่างเป็นระบบ
หนึ่ง, ความโปร่งใสของกระบวนการสำคัญกว่าการตอบสนองเฉพาะจุด
การให้บริการงานพิมพ์ 3 มิติ ควรเริ่มต้นจากการรับไฟล์โมเดล โดยต้องยืนยันการใช้งาน โหลด ความแม่นยำ ภาพลักษณ์ การประกอบ งบประมาณ และกำหนดส่งมอบให้ครบถ้วน เพื่อหลีกเลี่ยงกรณีที่ลูกค้าส่งเพียงไฟล์ STL แล้วเข้าสู่การผลิตทันที ในโครงการจริง วิศวกรไม่ควรมองเพียงตัวชี้วัดเดียว แต่ต้องพิจารณา用途ของชิ้นงาน ทิศทางแรง ความสัมพันธ์ในการประกอบ ข้อกำหนดผิวสัมผัส สภาพแวดล้อมอุณหภูมิ และงบประมาณไว้ในตารางตัดสินใจเดียวกัน ตัวอย่างเช่น ชิ้นงานเน้นรูปลักษณ์ความละเอียดมักเลือก SLA หรือเรซินความละเอียดสูงเป็นอันดับแรก ชิ้นงานโครงสร้างที่ทนการสึกหรออาจเลือกไนลอนจาก SLS ส่วนชิ้นส่วนที่ต้องรับแรงและทนความร้อนสูงต้องประเมินโลหะผสมอลูมิเนียม ไทเทเนียม หรือสเตนเลสจาก SLM
พารามิเตอร์สำคัญต้องถูกบันทึกไว้เพื่อการตรวจสอบซ้ำ: ความหนาชั้นพิมพ์มักอยู่ในช่วง 0.05-0.2mm ความหนาผนังของชิ้นงานใช้งานจริงโดยทั่วไปไม่แนะนำให้ต่ำกว่า 1.2-2.0mm ตำแหน่งรู เกลียว และเดือยล็อกต้องเผื่อค่าชดเชยทางกระบวนการไว้ล่วงหน้า ก็ต่อเมื่อข้อจำกัดเหล่านี้ถูกส่งกลับไปยังฝ่ายออกแบบตั้งแต่ต้น งานผลิตในขั้นต่อไปจึงจะไม่ต้องแก้ไขซ้ำไปมา
สอง, จากการวิเคราะห์ปัญหาสู่การตัดสินใจเชิงวิศวกรรม
การสร้างวงจรปิดควรเกิดจากการทบทวนความต้องการ ข้อเสนอแนะ DFM การยืนยันราคา การตรวจสอบชิ้นแรก การติดตามการผลิต รายงานตรวจคุณภาพ และการสรุปบทเรียนหลังการขาย ความล้มเหลวที่พบโดยทั่วไปไม่ได้มาจากเครื่องจักรเพียงอย่างเดียว แต่อาจเกิดจากการที่อินพุตความต้องการ การออกแบบโมเดล การเลือกวัสดุ ทิศทางการพิมพ์ การตกแต่งหลังพิมพ์ และมาตรฐานการตรวจสอบไม่สอดคล้องกัน ตัวอย่างเช่น ลูกค้าต้องการ “แข็งแรงสูง ผิวดี ราคาต่ำ และส่งพรุ่งนี้” หากไม่มีการจัดลำดับความสำคัญ ก็มีโอกาสสูงที่จะเกิดการแก้ไขงานในช่วงท้ายของการผลิต
แนะนำให้สรุปการตัดสินใจสามประเภทในขั้นเริ่มโครงการ: ประการแรก ชิ้นงานเป็นตัวอย่างเพื่อแสดงผล ตัวอย่างเพื่อประกอบ หรือชิ้นงานใช้งานจริง; ประการที่สอง ตัวชี้วัดหลักคือขนาด ความแข็งแรง รูปลักษณ์ ความทนความร้อน หรือระยะเวลาส่งมอบ; ประการที่สาม ต้นทุนของความล้มเหลวเป็นของใคร และจำเป็นต้องยืนยันชิ้นแรกหรือไม่ การตัดสินใจเหล่านี้ยิ่งทำเร็วเท่าไร โครงการก็ยิ่งมีแนวโน้มเดินหน้าได้ตามแผนมากขึ้นเท่านั้น
สาม, วิธีดำเนินการที่นำไปใช้ได้จริง
ในการดำเนินการ สามารถใช้ชุดผสมของ “คลังพารามิเตอร์มาตรฐาน + แบบฟอร์มทบทวนโครงการ + การสรุปเหตุผิดปกติ” คลังพารามิเตอร์มาตรฐานใช้บันทึกค่าที่แนะนำสำหรับวัสดุ เครื่องจักร และความหนาชั้นพิมพ์ที่แตกต่างกัน แบบฟอร์มทบทวนโครงการใช้ยืนยันความสมบูรณ์ของโมเดล ความหนาผนังขั้นต่ำ ความเสี่ยงจากซัพพอร์ต วิธีการตกแต่งหลังพิมพ์ และมาตรฐานการตรวจสอบ ส่วนการสรุปเหตุผิดปกติจะเปลี่ยนปัญหา เช่น การบิดงอ การแยกชั้น รูพรุน ค่าคลาดเคลื่อนของมิติ และตำหนิบนผิว ให้กลายเป็นกฎที่ช่วยหลีกเลี่ยงได้ในครั้งถัดไป
สำหรับคำสั่งซื้อจำนวนน้อย ควรทำชิ้นแรกหรือชิ้นตัวอย่างเพื่อยืนยันก่อน แล้วจึงเข้าสู่การวางแผนผลิตเป็นล็อต การวัดมิติสำคัญสามารถใช้เวอร์เนียคาลิเปอร์ เครื่องวัดพิกัดสามมิติ หรือการเปรียบเทียบด้วยสแกน ชิ้นงานเน้นรูปลักษณ์ควรกำหนดมาตรฐานการขัด การพ่นสี การย้อมสี หรือการขัดเงาให้ชัดเจน ชิ้นงานประกอบต้องทำการทดสอบการเข้าคู่จริงก่อนส่งมอบ วิธีนี้ช่วยทั้งลดความเสี่ยงของลูกค้าและลดการแก้ไขงานภายในองค์กร
สี่, ตัวชี้วัดการบริหารและการปรับปรุงอย่างต่อเนื่อง
สิ่งที่องค์กรควรจับตาไม่ใช่ความเร็วสูงสุดของเครื่องเพียงเครื่องเดียว แต่คือประสิทธิภาพโดยรวมตั้งแต่รับงานจนถึงส่งมอบ แนะนำให้ติดตามเวลาตอบกลับใบเสนอราคา อัตราผ่านการทบทวนรอบแรก อัตราผ่านของชิ้นแรก อัตราสูญเสียวัสดุ อัตราการใช้เครื่อง อัตรางานแก้ไข อัตราส่งมอบตรงเวลา และอัตราการกลับมาซื้อซ้ำของลูกค้า แต่ละตัวชี้วัดล้วนสอดคล้องกับจุดที่สามารถปรับปรุงได้
เมื่อข้อมูลสะสมถึงระดับหนึ่ง แพลตฟอร์มสามารถรองรับการตีราคาอัตโนมัติ การจัดตารางผลิตอัจฉริยะ การเตือนความเสี่ยง และการแนะนำจากฐานความรู้ได้ต่อไป บลูพ์ 3 มิติ ควรถ่ายทอดประสบการณ์เหล่านี้ให้กลายเป็นกระบวนการที่นำกลับมาใช้ซ้ำได้ เพื่อให้ลูกค้าไม่ได้รับเพียงชิ้นงานหนึ่งชิ้น แต่ได้รับเส้นทางการผลิตที่แน่นอนยิ่งขึ้นทั้งระบบ
สรุป
การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจากจำนวนเครื่องจักรไปสู่ความสามารถเชิงวิศวกรรม ความสามารถของกระบวนการ และความสามารถในการส่งมอบ ไม่ว่าจะเป็นวัสดุ กระบวนการ การใช้งาน เครื่องจักร บริการ คุณภาพ ต้นทุน ประสบการณ์ลูกค้า ดิจิทัล หรือห่วงโซ่อุปทาน แนวทางที่มีคุณค่าจริงคือการระบุความไม่แน่นอนล่วงหน้า ทำให้เป็นตัวเลข และบริหารจัดการมัน สำหรับผู้ปฏิบัติงานในอุตสาหกรรม การสร้างมาตรฐาน สะสมข้อมูล และทบทวนอย่างต่อเนื่อง คือเส้นทางหลักที่จะทำให้งานพิมพ์ 3 มิติก้าวไปสู่การเป็นกำลังการผลิตที่มั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง