
Introduzione: perché questo tema sta diventando cruciale
Fare in modo che ogni pezzo stampato abbia una catena di prove: il framework operativo di un sistema di gestione della qualità per la stampa 3D, in sostanza, riguarda la costruzione di una capacità che porti la stampa 3D da “riuscire a realizzarla” a “stabile, spiegabile e consegnabile”. Con il passaggio dei clienti dai semplici campioni estetici a pezzi funzionali, piccole serie e ricambi rapidi, affidarsi solo all’esperienza per fare preventivi e alle regolazioni improvvisate delle macchine non è più sufficiente per soddisfare tempi di consegna, qualità e costi. La posizione di lantu3D è quella di una piattaforma di gestione e realizzazione dell’intero ciclo di vita, dal blueprint/design al prodotto fisico, quindi ogni fase deve essere gestita in modo strutturato.
I. La gestione della qualità deve essere tracciabile
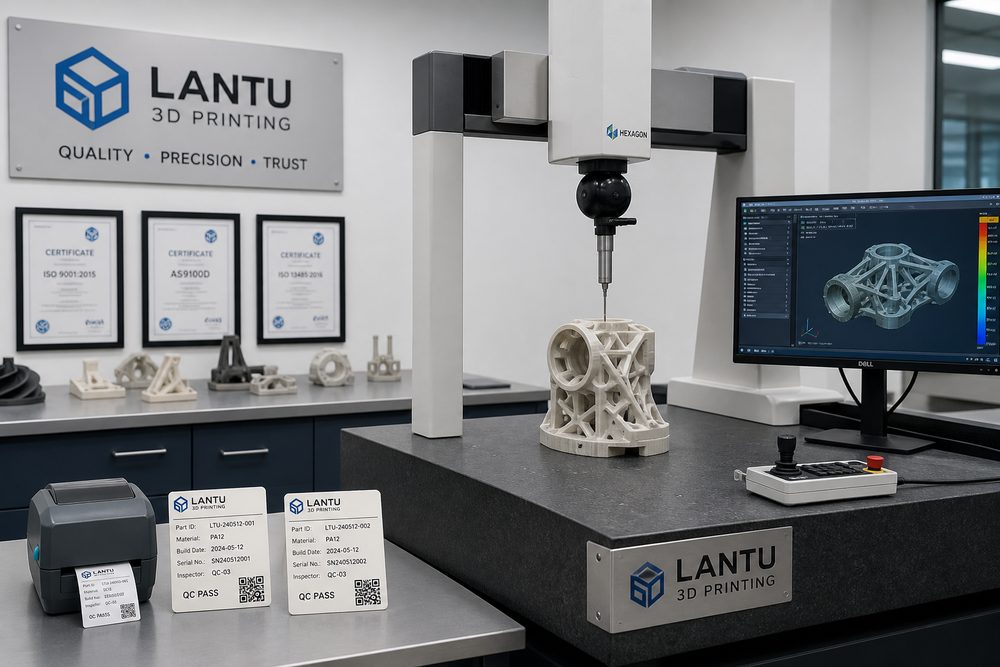
Per i pezzi funzionali, le evidenze di qualità dovrebbero coprire lotto di materiale, numero di macchina, versione dei parametri, orientamento di stampa, registrazioni del post-processing, dimensioni chiave e foto dell’aspetto esteriore. Nei progetti reali, l’ingegnere non può limitarsi a un singolo indicatore, ma deve inserire in una stessa tabella decisionale l’uso del pezzo, la direzione dei carichi, i rapporti di assemblaggio, i requisiti superficiali, l’ambiente termico e il budget. Ad esempio, i pezzi di precisione estetica privilegiano di solito SLA o resine ad alta precisione, i componenti strutturali resistenti all’usura possono scegliere nylon SLS, mentre i pezzi con requisiti elevati di carico e resistenza alla temperatura devono valutare leghe di alluminio SLM, leghe di titanio o acciaio inossidabile.
I parametri chiave devono diventare registrazioni verificabili: l’intervallo comune dello spessore di strato è 0.05-0.2mm, lo spessore delle pareti dei pezzi funzionali in genere non dovrebbe essere inferiore a 1.2-2.0mm, e per diametri dei fori, filettature e posizioni di clip è necessario prevedere compensazioni di processo. Solo comunicando in anticipo questi vincoli al reparto progettazione, la produzione successiva eviterà rilavorazioni ripetute.
II. Dall’analisi dei problemi alle decisioni ingegneristiche
Si consiglia di impostare un processo documentato secondo la logica ISO9001 e di fornire ai clienti chiave rapporti dimensionali, certificati dei materiali e registri di gestione delle anomalie. I fallimenti più comuni non derivano necessariamente dalla macchina stessa, ma dal mancato allineamento tra input dei requisiti, progettazione del modello, scelta del materiale, orientamento di stampa, post-processing e standard di ispezione. Ad esempio, se il cliente richiede “alta resistenza, buona finitura, basso prezzo, consegna domani”, senza una gerarchia di priorità è facile arrivare a rilavorazioni nelle fasi finali della produzione.
Si consiglia di completare tre valutazioni nella fase di avvio del progetto: primo, il pezzo è un campione da esposizione, un campione di assemblaggio o un pezzo funzionale; secondo, quali sono gli indicatori chiave: dimensioni, resistenza, aspetto, resistenza termica o tempi di consegna; terzo, chi si assume il costo del fallimento e se è necessaria la conferma del primo pezzo. Quanto prima viene completata questa valutazione, tanto più facilmente il progetto procederà secondo i piani.
III. Metodi di implementazione pratici
Nell’implementazione si può adottare una combinazione di “libreria di parametri standard + scheda di revisione del progetto + riesame delle anomalie”. La libreria di parametri standard registra le impostazioni raccomandate per diversi materiali, macchine e spessori di strato; la scheda di revisione del progetto serve a confermare completezza del modello, spessore minimo delle pareti, rischi di supporto, metodo di post-processing e criteri di ispezione; il riesame delle anomalie trasforma problemi come deformazioni, delaminazione, porosità, deviazioni dimensionali e difetti superficiali in regole da evitare la volta successiva.
Per gli ordini di piccola serie, occorre prima fare una verifica del primo pezzo o un campione, e poi passare alla pianificazione della produzione in serie. Le dimensioni chiave possono essere misurate con calibro, macchina di misura a coordinate o confronto tramite scansione; per i pezzi estetici devono essere definiti gli standard di levigatura, verniciatura, colorazione o lucidatura; i pezzi da assemblare devono completare il test di compatibilità reale prima della consegna. In questo modo si riduce il rischio per il cliente e anche le rilavorazioni interne.
IV. Indicatori di gestione e ottimizzazione continua
Le imprese devono prestare attenzione non alla velocità massima di una singola macchina, ma all’efficienza complessiva dall’ordine alla consegna. Si raccomanda di monitorare continuamente il tempo di risposta dei preventivi, il tasso di approvazione al primo riesame, il tasso di conformità del primo pezzo, il tasso di spreco del materiale, il tasso di utilizzo delle macchine, il tasso di rilavorazione, il tasso di consegna puntuale e il tasso di riacquisto dei clienti. Ogni indicatore corrisponde a un anello migliorabile.
Quando i dati accumulati raggiungono una certa scala, la piattaforma può supportare ulteriormente preventivazione automatica, pianificazione intelligente della produzione, avvisi di rischio e raccomandazioni da knowledge base. Nei servizi, lantu3D dovrebbe trasformare questa esperienza in processi riutilizzabili, in modo che il cliente ottenga non solo un pezzo, ma un percorso di produzione più certo.
Conclusione
La competizione nel settore della stampa 3D sta passando dal numero di macchine alle capacità ingegneristiche, alle capacità di processo e alle capacità di consegna. Che si tratti di materiali, processi, applicazioni, macchine, servizi, qualità, costi, esperienza del cliente, digitalizzazione o supply chain, il vero valore sta nell’identificare, quantificare e gestire in anticipo le incertezze. Per gli operatori del settore, stabilire standard, accumulare dati e fare riesami continui è la strada fondamentale per trasformare la stampa 3D in una produttività stabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.