
Введение: почему этот вопрос становится все более критичным
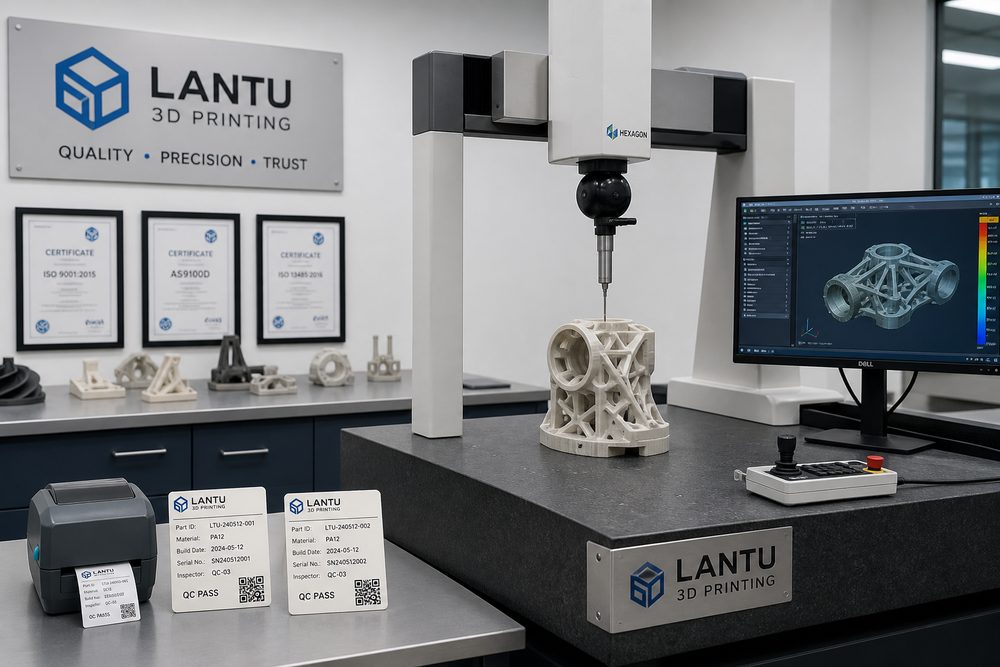
Чтобы у каждой напечатанной детали была цепочка доказательств: практическая рамка системы управления качеством в 3D-печати — по сути, речь идет о том, как 3D-печать переходит от стадии «можно сделать» к уровню «стабильно, объяснимо и пригодно к поставке». По мере того как заказчики переходят от внешних прототипов к функциональным деталям, мелкосерийному производству и быстрым запасным частям, одного лишь опыта в расчете цены и временной настройки оборудования уже недостаточно для соблюдения сроков, качества и стоимости. Позиционирование Ланьту 3D заключается в управлении жизненным циклом и реализации — от проекта/дизайна до физической поставки, поэтому каждый этап должен управляться в структурированном виде.
1. Управление качеством должно быть прослеживаемым
Для функциональных деталей доказательства качества должны охватывать партию материала, номер оборудования, версию параметров, ориентацию печати, записи о постобработке, ключевые размеры и фотографии внешнего вида. В реальном проекте инженер не может смотреть только на один показатель; необходимо объединить назначение детали, направление нагрузки, сопряжение при сборке, требования к поверхности, температурную среду и бюджет в одной таблице принятия решений. Например, для прецизионных внешних деталей обычно в приоритете SLA или высокоточная смола, износостойкие конструкционные детали могут печататься из нейлона SLS, а для деталей с высокими требованиями к несущей способности и термостойкости следует оценивать алюминиевые, титановые сплавы или нержавеющую сталь при SLM.
Ключевые параметры должны быть зафиксированы в форме проверяемых записей: типичный диапазон толщины слоя составляет 0.05-0.2mm, рекомендуемая толщина стенки функциональных деталей обычно не должна быть ниже 1.2-2.0mm, а для отверстий, резьбы и зон защелок нужно заранее закладывать технологическую компенсацию. Только если эти ограничения будут заранее доведены до конструкторского этапа, производство не столкнется с повторными переделками.
2. От анализа проблем к инженерным решениям
Рекомендуется выстроить документированный процесс по логике ISO9001 и предоставлять ключевым клиентам размерный отчет, сертификат на материал и записи по обработке отклонений. Частые сбои не обязательно вызваны самим оборудованием; нередко они возникают из-за того, что входные требования, модель, выбор материала, ориентация печати, постобработка и стандарт контроля не были согласованы между собой. Например, если клиент требует «высокую прочность, хорошую поверхность, низкую цену и поставку завтра», но при этом не расставлены приоритеты, то на поздней стадии производства почти неизбежны переделки.
На стадии запуска проекта рекомендуется выполнить три вида оценки: во-первых, является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; во-вторых, что является главным показателем — размеры, прочность, внешний вид, термостойкость или срок поставки; в-третьих, кто несет стоимость неудачи и требуется ли подтверждение первой детали. Чем раньше выполнена эта оценка, тем легче проекту двигаться по плану.
3. Практические методы внедрения
При внедрении можно использовать комбинацию «стандартная библиотека параметров + форма проектного ревью + разбор отклонений». Стандартная библиотека параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; форма проектного ревью используется для проверки целостности модели, минимальной толщины стенок, рисков опор, метода постобработки и критериев контроля; разбор отклонений превращает такие проблемы, как коробление, расслоение, пористость, отклонение размеров и дефекты поверхности, в правила, позволяющие избежать их в следующий раз.
Для мелкосерийных заказов сначала следует выполнить проверку по первой детали или на небольшом образце, а затем переходить к серийному планированию. Критические размеры можно контролировать штангенциркулем, координатно-измерительной машиной или путем сравнения по скану; для внешних деталей необходимо четко определить стандарты шлифовки, окраски, окрашивания или полировки; сборочные детали перед поставкой должны проходить фактическую проверку сопряжения. Так можно одновременно снизить риски для клиента и сократить внутренние переделки.
4. Показатели управления и непрерывное улучшение
Компании следует обращать внимание не на пиковую скорость одной машины, а на совокупную эффективность от получения заказа до поставки. Рекомендуется постоянно отслеживать время реакции на расчет стоимости, долю заявок, прошедших первичное согласование, процент годных первых деталей, коэффициент потерь материала, загрузку оборудования, уровень переделок, показатель своевременной поставки и коэффициент повторных заказов клиентов. Каждый показатель связан с определенным участком, который можно улучшать.
Когда объем накопленных данных достигает определенного уровня, платформа может дополнительно поддерживать автоматический расчет цены, интеллектуальное планирование производства, предупреждение о рисках и рекомендации из базы знаний. В услугах Ланьту 3D необходимо закреплять этот опыт в виде повторно используемых процессов, чтобы клиент получал не просто одну деталь, а более определенный и надежный производственный маршрут.
Заключение
Конкуренция в индустрии 3D-печати постепенно смещается от количества оборудования к инженерной компетенции, способности выстраивать процессы и обеспечивать поставку. Будь то материалы, процессы, применение, оборудование, сервис, качество, себестоимость, клиентский опыт, цифровизация или цепочка поставок, по-настоящему ценный подход заключается в том, чтобы заранее выявлять, измерять и управлять неопределенностью. Для специалистов отрасли ключевой путь к превращению 3D-печати в стабильную производительную силу — это создание стандартов, накопление данных и постоянный разбор результатов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.