
Pengenalan: Mengapa isu ini semakin kritikal
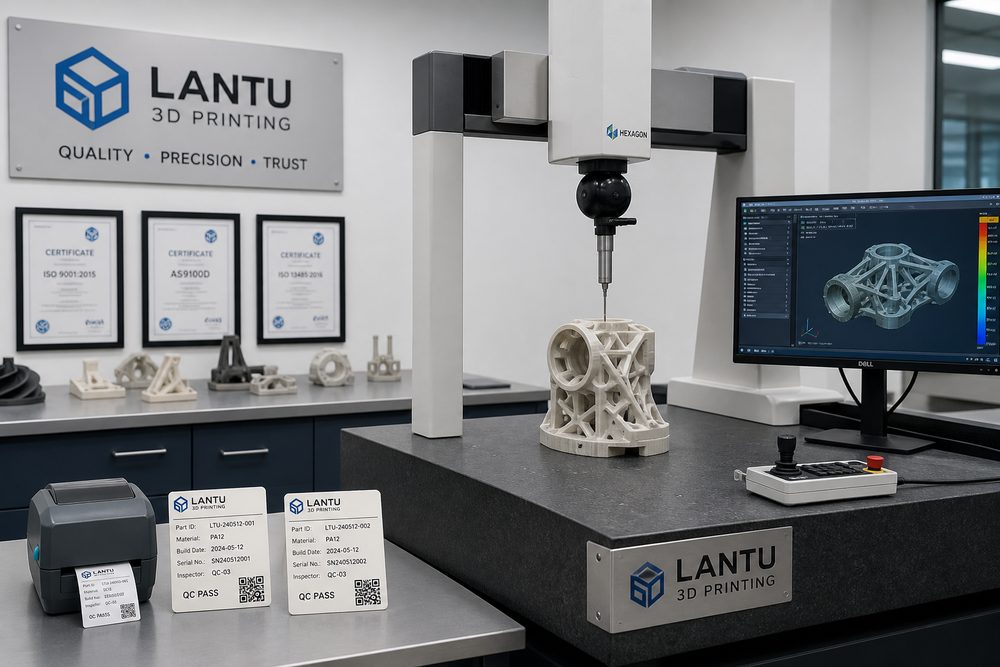
Membolehkan setiap bahagian cetakan mempunyai rantaian bukti: rangka kerja pelaksanaan sistem pengurusan kualiti pencetakan 3D, pada asasnya membincangkan pembinaan keupayaan pencetakan 3D daripada “boleh dihasilkan” kepada “stabil, boleh dijelaskan, boleh dihantar”. Seiring pelanggan beralih daripada sampel rupa kepada bahagian berfungsi, pengeluaran kelompok kecil dan alat ganti pantas, bergantung semata-mata pada pengalaman untuk sebut harga dan pelarasan mesin sementara tidak lagi dapat memenuhi keperluan tempoh penghantaran, kualiti dan kos. Kedudukan lantu3D ialah platform pengurusan kitar hayat dan pelaksanaan daripada pelan/reka bentuk ke penghantaran fizikal, maka setiap peringkat perlu diurus secara berstruktur.
1. Pengurusan kualiti mesti boleh dijejak
Bagi bahagian berfungsi, bukti kualiti harus meliputi nombor kelompok bahan, nombor peralatan, versi parameter, arah cetakan, rekod pasca-pemprosesan, dimensi utama dan foto penampilan. Dalam projek sebenar, jurutera tidak boleh melihat satu indikator sahaja, tetapi perlu meletakkan kegunaan komponen, arah beban, hubungan pemasangan, keperluan permukaan, persekitaran suhu dan bajet dalam helaian keputusan yang sama. Contohnya, bahagian penampilan berketepatan biasanya mengutamakan SLA atau resin berketepatan tinggi, bahagian struktur tahan haus mungkin memilih nilon SLS, manakala bahagian dengan keperluan menanggung beban dan tahan suhu tinggi perlu menilai aloi aluminium SLM, aloi titanium atau keluli tahan karat.
Parameter utama perlu membentuk rekod yang boleh disemak semula: julat ketebalan lapisan lazim ialah 0.05-0.2mm, ketebalan dinding bagi bahagian berfungsi biasanya tidak disarankan kurang daripada 1.2-2.0mm, dan kedudukan lubang, benang skru serta klip perlu menyediakan pampasan proses. Hanya dengan maklum balas awal terhadap had ini kepada pihak reka bentuk, proses pembuatan seterusnya tidak akan berulang kali mengalami kerja semula.
2. Daripada analisis masalah kepada keputusan kejuruteraan
Disarankan membina proses terdokumen mengikut pendekatan ISO9001 dan menyediakan laporan dimensi, sijil bahan serta rekod pengendalian ketidaknormalan kepada pelanggan utama. Kegagalan biasa tidak semestinya berpunca daripada peralatan itu sendiri, tetapi kerana input keperluan, reka bentuk model, pemilihan bahan, arah cetakan, pasca-pemprosesan dan piawaian pemeriksaan tidak diselaraskan. Contohnya, jika pelanggan meminta “kekuatan tinggi, permukaan cantik, harga rendah, siap esok”, tanpa keutamaan yang jelas, kerja semula mudah berlaku pada fasa pengeluaran akhir.
Disarankan menyelesaikan tiga penentuan semasa fasa projek dimulakan: pertama, sama ada komponen itu ialah sampel paparan, sampel pemasangan atau bahagian berfungsi; kedua, indikator utama ialah dimensi, kekuatan, rupa, rintangan suhu atau tempoh penghantaran; ketiga, siapa yang menanggung kos kegagalan dan sama ada perlu pengesahan artikel pertama. Lebih awal penentuan ini dibuat, lebih mudah projek berjalan mengikut rancangan.
3. Kaedah pelaksanaan yang boleh diaplikasikan
Semasa pelaksanaan, boleh diguna pakai gabungan “pustaka parameter standard + borang semakan projek + pasca-maklum balas anomali”. Pustaka parameter standard merekod tetapan yang disyorkan bagi bahan, peralatan dan ketebalan lapisan yang berbeza; borang semakan projek digunakan untuk mengesahkan integriti model, ketebalan dinding minimum, risiko sokongan, kaedah pasca-pemprosesan dan piawaian pemeriksaan; manakala pasca-maklum balas anomali menukar masalah seperti melengkung, delaminasi, liang, sisihan dimensi dan kecacatan permukaan menjadi peraturan yang boleh dielakkan pada kali berikutnya.
Bagi pesanan kelompok kecil, ujian artikel pertama atau sampel kecil perlu dibuat terlebih dahulu sebelum memasuki penjadualan pengeluaran kelompok. Dimensi utama boleh diukur menggunakan angkup, mesin pengukur koordinat tiga dimensi atau perbandingan imbasan; bahagian penampilan perlu menetapkan standard pengisaran, semburan cat, pewarnaan atau penggilapan; bahagian pemasangan pula perlu melengkapkan ujian padanan sebenar sebelum penghantaran. Dengan cara ini, risiko pelanggan dapat dikurangkan dan kerja semula dalaman juga dapat diminimumkan.
4. Petunjuk pengurusan dan pengoptimuman berterusan
Perusahaan perlu memberi tumpuan bukan pada kelajuan puncak satu mesin, tetapi pada kecekapan menyeluruh daripada penerimaan pesanan hingga penghantaran. Disarankan untuk memantau secara berterusan masa respons sebut harga, kadar lulus semakan pertama, kadar kelayakan artikel pertama, kadar kehilangan bahan, kadar penggunaan peralatan, kadar kerja semula, kadar penghantaran tepat pada masanya dan kadar pesanan semula pelanggan. Setiap petunjuk berkait dengan satu pautan yang boleh dioptimumkan.
Apabila data terkumpul pada skala tertentu, platform boleh seterusnya menyokong sebut harga automatik, penjadualan pintar, amaran risiko dan cadangan pangkalan pengetahuan. Dalam perkhidmatan, lantu3D harus memadatkan pengalaman ini menjadi proses yang boleh diguna semula, supaya apa yang diterima pelanggan bukan sekadar satu komponen, tetapi satu laluan pembuatan yang lebih pasti.
Kesimpulan
Persaingan dalam industri pencetakan 3D sedang beralih daripada jumlah peralatan kepada keupayaan kejuruteraan, keupayaan proses dan keupayaan penghantaran. Sama ada bahan, proses, aplikasi, peralatan, perkhidmatan, kualiti, kos, pengalaman pelanggan, pendigitalan mahupun rantaian bekalan, amalan yang benar-benar bernilai ialah mengenal pasti, mengkuantifikasi dan mengurus ketidakpastian lebih awal. Bagi pengamal industri, membina standard, mengumpul data dan membuat semakan berterusan ialah laluan teras untuk menjadikan pencetakan 3D sebagai produktiviti yang stabil.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.