
Inleiding: waarom dit probleem steeds crucialer wordt
Zorg dat elk geprint onderdeel een bewijsketen heeft: een implementatiekader voor kwaliteitsmanagement in 3D-printen draait in essentie om het opbouwen van de capaciteit om 3D-printen te laten groeien van “het kan worden gemaakt” naar “stabiel, verklaarbaar en leverbaar”. Nu klanten verschuiven van visuele samples naar functionele onderdelen, kleine series en snelle reserveonderdelen, is alleen vertrouwen op ervaring bij offertes en tijdelijke afstellingen niet langer voldoende om te voldoen aan eisen voor levertijd, kwaliteit en kosten. De positionering van lantu3D Printing is lifecyclemanagement en realisatieplatform van blauwdruk/ontwerp tot fysieke levering, dus elk onderdeel moet gestructureerd worden beheerd.
1. Kwaliteitsmanagement moet traceerbaar zijn
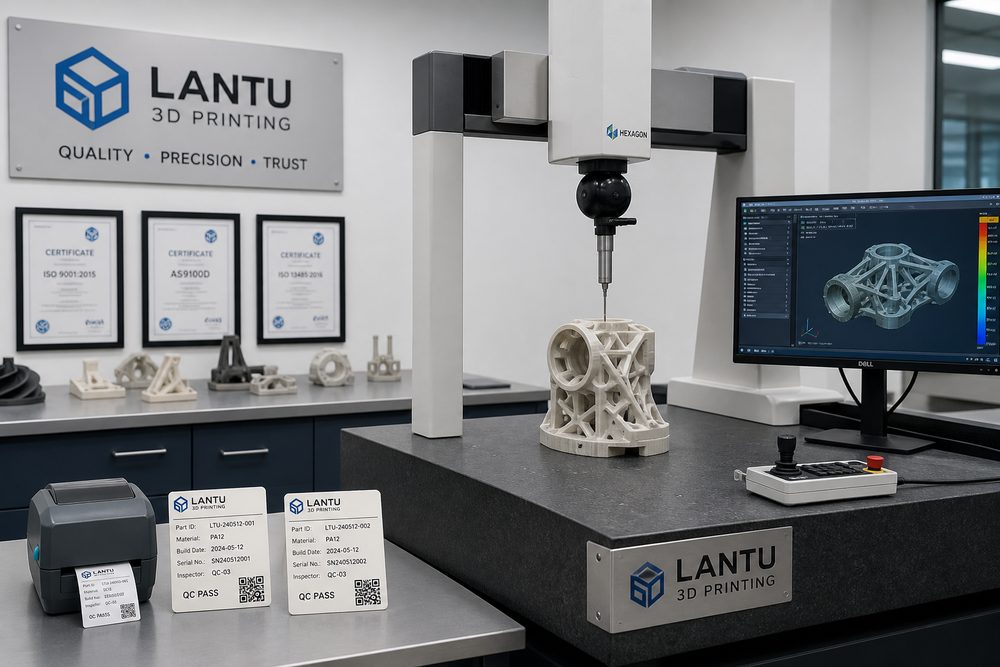
Voor functionele onderdelen moet het kwaliteitsbewijs de materiaalbatch, apparatuur-ID, parameterversie, printoriëntatie, nabewerkingsregistratie, kritieke afmetingen en foto’s van het uiterlijk omvatten. In echte projecten kunnen ingenieurs niet alleen naar een enkele indicator kijken, maar moeten ze het onderdeelgebruik, de richting van de belasting, de assemblagerelatie, oppervlakteeisen, temperatuurbestendigheid en het budget op één beslissingsblad zetten. Bijvoorbeeld, nauwkeurige zichtonderdelen geven meestal prioriteit aan SLA of hoogprecisiehars; slijtvaste structurele onderdelen kunnen kiezen voor SLS-nylon; onderdelen met hoge eisen aan draagvermogen en temperatuur moeten SLM-aluminiumlegering, titaniumlegering of roestvast staal evalueren.
Belangrijke parameters moeten worden vastgelegd in verifieerbare records: de gebruikelijke laagdikte ligt tussen 0.05-0.2mm, en een wanddikte voor functionele onderdelen wordt doorgaans niet aanbevolen onder 1.2-2.0mm. Diameteren, schroefdraad en klikverbindingen moeten een procescompensatie reserveren. Alleen door deze beperkingen vooraf terug te koppelen aan het ontwerpteam, zal de latere productie niet herhaaldelijk opnieuw bewerkt hoeven te worden.
2. Van probleemanalyse naar technische besluitvorming
Het is aan te raden om volgens de ISO9001-benadering een gedocumenteerd proces op te zetten en belangrijke klanten een maatrapport, materiaalcertificaat en registraties van afwijkingsafhandeling te bieden. Veelvoorkomende mislukkingen komen niet noodzakelijk van de machine zelf, maar van het feit dat de input van de eis, modelontwerp, materiaalkeuze, printoriëntatie, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Bijvoorbeeld, als een klant vraagt om “hoge sterkte, mooi oppervlak, lage prijs, morgen geleverd”, en er is geen prioriteitsrangschikking, dan ontstaan in de latere productiefase gemakkelijk herstelwerkzaamheden.
Het is aan te raden om in de projectstart drie soorten beoordelingen af te ronden: ten eerste, of het onderdeel een presentatiesample, assemblagesample of functioneel onderdeel is; ten tweede, of de sleutelindicator dimensioneel, sterkte-, uiterlijk-, hittebestendigheids- of levertijdeisen zijn; ten derde, wie de faalkosten draagt en of een first article confirmation nodig is. Hoe eerder deze beoordeling is afgerond, hoe gemakkelijker het project volgens planning kan verlopen.
3. Praktische implementatiemethoden
Bij implementatie kan een combinatie van “standaard parametermap + projectbeoordelingsformulier + evaluatie van afwijkingen” worden gebruikt. De standaard parametermap legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier wordt gebruikt om modelintegriteit, minimale wanddikte, ondersteuningsrisico, nabewerkingsmethode en inspectienormen te bevestigen; en de evaluatie van afwijkingen zet problemen zoals kromtrekken, delaminatie, poriën, maatafwijkingen en oppervlaktefouten om in regels die de volgende keer kunnen worden vermeden.
Voor kleine series moet eerst een first article of kleine proef worden gevalideerd voordat batchplanning start. Kritieke afmetingen kunnen worden gecontroleerd met een schuifmaat, CMM of scanvergelijking; zichtonderdelen moeten normen voor schuren, spuiten, kleuren of polijsten hebben; assemblageonderdelen moeten vóór levering een praktische passingstest doorlopen. Zo worden zowel klantrisico’s verlaagd als interne herstelwerkzaamheden verminderd.
4. Managementindicatoren en continue optimalisatie
Bedrijven moeten niet de pieksnelheid van één machine volgen, maar de totale efficiëntie van orderontvangst tot levering. Het wordt aanbevolen om voortdurend de responstijd van offertes, het slagingspercentage van de eerste beoordeling, het first-pass yield, materiaalverlies, machinebenutting, herstelpercentage, tijdige leveringsgraad en herhaalaankopen van klanten te volgen. Elke indicator correspondeert met een optimaliseerbare schakel.
Wanneer de gegevens tot een bepaalde schaal zijn opgebouwd, kan het platform verder ondersteuning bieden voor geautomatiseerde offertes, intelligente planning, risicowaarschuwingen en aanbevelingen uit een kennisbank. lantu3D Printing zou deze ervaring in de dienstverlening moeten vastleggen als herbruikbare processen, zodat klanten niet alleen een onderdeel krijgen, maar een meer zekere productieroute.
Samenvatting
De concurrentie in de 3D-printindustrie verschuift van het aantal machines naar engineeringcapaciteit, procescapaciteit en leveringscapaciteit. Of het nu gaat om materialen, processen, toepassingen, machines, service, kwaliteit, kosten, klantervaring, digitalisering of toeleveringsketen, echt waardevolle praktijken zijn die welke onzekerheden vroegtijdig identificeren, kwantificeren en beheersen. Voor professionals in de sector zijn het opzetten van standaarden, het verzamelen van data en het voortdurend evalueren de kernroute om 3D-printen te veranderen in stabiele productiviteit.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.