
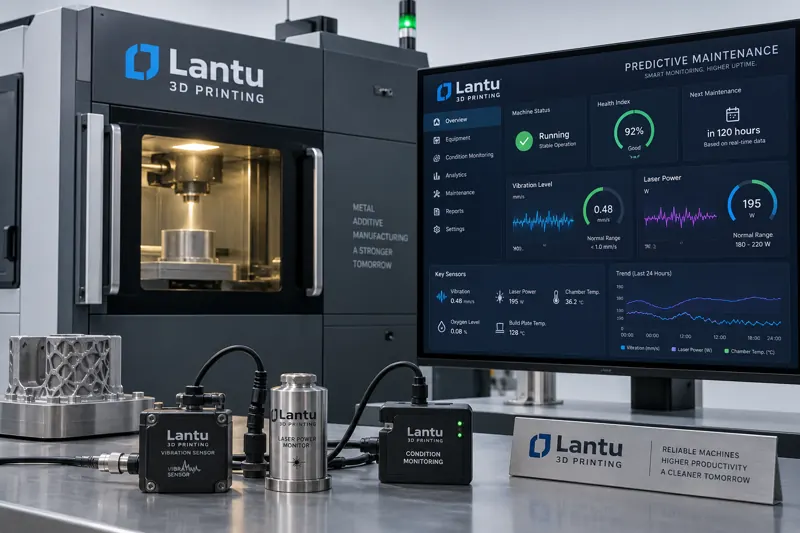
Introduzione: dalla manutenzione periodica alla manutenzione basata sullo stato
Le apparecchiature di stampa 3D (SLM, SLS, SLA, FDM) operano a lungo in ambienti con laser, alte temperature e polveri. Fenomeni come deriva degli scanner galvanometrici, decadimento della potenza laser, usura della lama di stesura e intasamento dei filtri sono progressivi e misurabili. La tradizionale “manutenzione a tempo” può facilmente causare interventi eccessivi o insufficienti. La manutenzione predittiva (PdM) raccoglie dati di stato da più fonti e costruisce modelli di tendenza per prevedere la vita utile residua (RUL), trasformando le decisioni di manutenzione da “guidate dal calendario” a “guidate dallo stato”.
1. La logica centrale della manutenzione predittiva: risalire dagli effetti del guasto agli indicatori di monitoraggio
Prendendo come esempio un sistema SLM, i sottosistemi chiave che determinano la qualità di costruzione includono ottica laser (scanner galvanometrici, vetri di protezione, fibre ottiche), sistema di stesura della polvere (lama/rullo, letto di polvere), atmosfera e controllo termico. Ogni sottosistema presenta segnali di degrado quantificabili: lo spostamento dello zero degli scanner provoca deriva dei contorni a livello di μm, la contaminazione del vetro di protezione riduce la trasmittanza dal 99% al 92% accompagnandosi a un aumento della temperatura del bagno di fusione, mentre l’usura del bordo della lama genera striature nella stesura della polvere. Il primo passo della manutenzione predittiva è creare una tabella di mappatura “modalità di guasto—indicatori di monitoraggio—soglie”, definendo la baseline di salute per ogni indicatore.
2. Raccolta di dati di stato multi-sorgente: segnali meccanici, elettrici, ottici e di processo
La raccolta dati dovrebbe coprire quattro categorie di segnali: meccanici (corrente dei servomotori, spettro vibrazionale, forza di corsa della lama), elettrici (letture del misuratore di potenza laser, ripple dell’alimentazione), ottici (temperatura del bagno di fusione tramite termografia infrarossa coassiale, trasmittanza del vetro di protezione, posizione del fuoco) e di processo (contenuto di ossigeno, ripetibilità dello spessore strato, deviazione dimensionale del primo pezzo). Si consiglia di campionare le grandezze analogiche chiave a 1–10 Hz e archiviarle per lotto, assicurando che ogni trend sia riconducibile a una specifica macchina e a uno specifico lotto di componenti.
3. Analisi dei trend e algoritmi di vita utile residua (RUL)
La stima della RUL utilizza comunemente tre categorie di metodi: basati su modelli fisici (ad esempio vita L70 dei diodi laser, tasso di usura dei cuscinetti degli scanner), basati su modelli di degrado (degrado esponenziale/Weibull, resistenza residua) e data-driven (punteggio di anomalia con autoencoder LSTM, regressione Random Forest). Per l’applicazione industriale si raccomanda il principio “prima la semplicità”: stabilire inizialmente una baseline con statistiche a finestra mobile, ad esempio un avviso quando la pendenza della potenza su 7 giorni è ≥2%/mese, e introdurre il machine learning solo quando necessario. Il punto chiave è passare da “allarmi numerici” a “stime di vita utile”, fornendo conclusioni operative come “la macchina può ancora funzionare per N lotti/giorni”.
4. Ciclo di vita dei ricambi e inventario predittivo
La manutenzione predittiva deve essere integrata con la gestione dei ricambi: materiali di consumo come vetri di protezione, lame, filtri e guarnizioni dovrebbero generare automaticamente raccomandazioni di sostituzione in base al margine monitorato ed essere registrati nel libro ciclo di vita dei ricambi (lotto di ingresso, data di installazione, ore operative cumulative, pensionamento previsto). Quando la RUL scende sotto la soglia di sicurezza, il sistema notifica in anticipo acquisti e pianificazione della produzione, evitando fermi passivi in cui “la macchina si rompe e il ricambio è ancora in transito”. Questo crea un ciclo chiuso con le decisioni di investimento nelle apparecchiature (TCO), includendo costi di manutenzione e perdite da fermo macchina nel ritorno della scelta tecnologica.
5. Ciclo operativo: monitoraggio—preallarme—ordine di lavoro—verifica
La catena esecutiva completa è: monitoraggio in tempo reale → preallarme basato su soglie/modelli → generazione automatica dell’ordine di manutenzione (con procedure operative standard e lista ricambi) → conferma del primo pezzo dopo l’intervento (dimensioni del provino standard, coerenza del bagno di fusione) → riscrittura dei dati per calibrare il modello. Si consiglia di pubblicare ogni settimana una dashboard del punteggio di salute delle macchine e di dare priorità all’ispezione delle apparecchiature con punteggi sotto soglia. Grazie a questo ciclo chiuso, le aziende possono ridurre significativamente i fermi non pianificati senza aumentare gli investimenti hardware, trasformando la manutenzione da centro di costo a garanzia di consegne stabili.
Conclusione
La manutenzione predittiva e la gestione della vita utile residua delle apparecchiature sono passaggi indispensabili affinché la stampa 3D evolva dal “prototipare” alla “produzione stabile in serie”. Esse trasformano dati sensoriali dispersi in previsioni di durata e piani ricambi eseguibili, evitando sia la manutenzione eccessiva sia gli arresti improvvisi della linea. lantu3D integra monitoraggio dello stato, algoritmi RUL e ciclo di vita dei ricambi, consentendo a ogni macchina di mantenere qualità di costruzione e ritmo di consegna prevedibili lungo tutto il ciclo di vita.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.