
परिचय: नियमित सर्विसिंग से कंडीशन-आधारित मेंटेनेंस तक
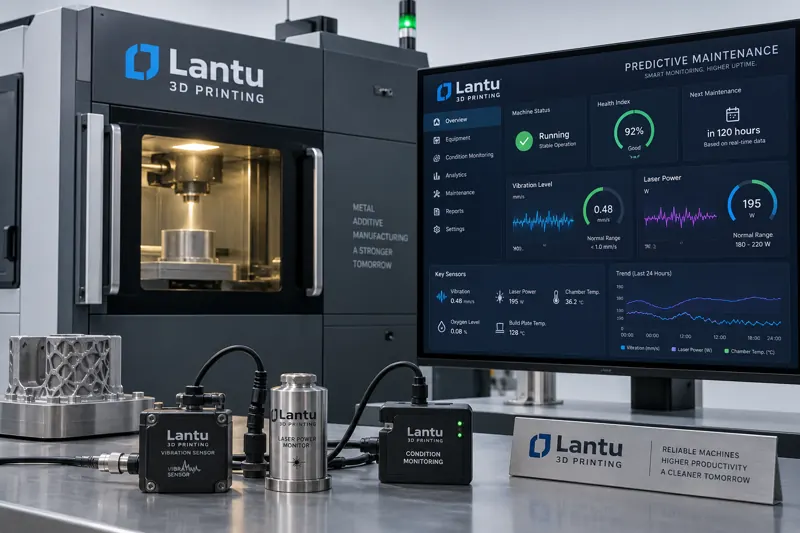
3D प्रिंटिंग उपकरण (SLM, SLS, SLA, FDM) लंबे समय तक लेज़र, उच्च तापमान और पाउडर वातावरण में काम करते हैं। गैल्वो ड्रिफ्ट, लेज़र पावर में कमी, स्क्रेपर घिसाव, फिल्टर क्लॉगिंग आदि क्षरण क्रमिक और मापने योग्य होते हैं। पारंपरिक “समय के आधार पर रखरखाव” अक्सर अधिक रखरखाव या अपर्याप्त रखरखाव का कारण बनता है। उपकरण प्रेडिक्टिव मेंटेनेंस (PdM) मल्टी-सोर्स कंडीशन डेटा एकत्र करके और ट्रेंड मॉडल बनाकर शेष उपयोगी जीवन (RUL) का अनुमान लगाता है, जिससे मेंटेनेंस निर्णय “कैलेंडर-ड्रिवन” से “कंडीशन-ड्रिवन” में बदल जाते हैं।
1. प्रेडिक्टिव मेंटेनेंस का मुख्य तर्क: फेल्योर परिणामों से मॉनिटरिंग इंडिकेटर तय करना
SLM उपकरण को उदाहरण के रूप में लें, तो फॉर्मिंग गुणवत्ता निर्धारित करने वाले प्रमुख सब-सिस्टम में लेज़र ऑप्टिक्स (गैल्वो, प्रोटेक्टिव लेंस, ऑप्टिकल फाइबर), पाउडर स्प्रेडिंग मैकेनिज्म (स्क्रेपर/रोलर, पाउडर बेड), वातावरण और तापमान नियंत्रण शामिल हैं। प्रत्येक सब-सिस्टम में मापने योग्य डिग्रेडेशन सिग्नल होते हैं: गैल्वो जीरो-पोजिशन ऑफसेट से कंटूर ड्रिफ्ट (μm स्तर) होता है, प्रोटेक्टिव लेंस प्रदूषण से ट्रांसमिटेंस 99% से घटकर 92% हो जाती है और साथ में मेल्ट पूल तापमान बढ़ता है, स्क्रेपर एज घिसने से पाउडर स्प्रेडिंग स्ट्राइप्स बनती हैं। प्रेडिक्टिव मेंटेनेंस का पहला कदम “फेल्योर मोड—मॉनिटरिंग इंडिकेटर—थ्रेशोल्ड” मैपिंग टेबल बनाना और प्रत्येक इंडिकेटर की हेल्थ बेसलाइन स्पष्ट करना है।
2. मल्टी-सोर्स कंडीशन डेटा कलेक्शन: मैकेनिकल, इलेक्ट्रिकल, ऑप्टिकल और प्रोसेस सिग्नल
डेटा कलेक्शन में चार प्रकार के सिग्नल शामिल होने चाहिए: मैकेनिकल (सर्वो करंट, वाइब्रेशन स्पेक्ट्रम, स्क्रेपर स्ट्रोक फोर्स), इलेक्ट्रिकल (लेज़र पावर मीटर रीडिंग, पावर सप्लाई रिपल), ऑप्टिकल (कोएक्सियल इन्फ्रारेड थर्मल इमेजिंग मेल्ट पूल तापमान, प्रोटेक्टिव लेंस ट्रांसमिटेंस, फोकस पोजिशन), प्रोसेस (ऑक्सीजन कंटेंट, लेयर थिकनेस रिपीटेबिलिटी, फर्स्ट-पार्ट डाइमेंशनल डिविएशन)। प्रमुख एनालॉग वैल्यू को 1–10 Hz पर सैंपल करने और बैच के अनुसार आर्काइव करने की सलाह दी जाती है, ताकि हर ट्रेंड को विशिष्ट उपकरण और पार्ट बैच तक ट्रेस किया जा सके।
3. ट्रेंड एनालिसिस और शेष उपयोगी जीवन (RUL) एल्गोरिदम
RUL अनुमान के लिए आमतौर पर तीन प्रकार की विधियां उपयोग की जाती हैं: फिजिकल मॉडल आधारित (जैसे लेज़र डायोड L70 लाइफ, गैल्वो बेयरिंग वियर रेट), डिग्रेडेशन मॉडल आधारित (एक्सपोनेंशियल/वेइबुल डिग्रेडेशन, रेजिडुअल स्ट्रेंथ), डेटा-ड्रिवन आधारित (LSTM ऑटोएन्कोडर एनोमली स्कोरिंग, रैंडम फॉरेस्ट रिग्रेशन)। इंजीनियरिंग इम्प्लीमेंटेशन में “सरल पहले” की सिफारिश की जाती है: पहले स्लाइडिंग विंडो स्टैटिस्टिक्स से बेसलाइन बनाएं (जैसे पावर की 7-दिन की स्लोप ≥2%/माह होने पर अर्ली वार्निंग), फिर आवश्यकता अनुसार मशीन लर्निंग जोड़ें। मुख्य बात “अलार्म में डेटा” से “लाइफ का अनुमान” तक जाना है—यानी “अनुमानित रूप से अभी N बैच/दिन और चल सकता है” जैसा क्रियान्वयन योग्य निष्कर्ष देना।
4. स्पेयर पार्ट्स लाइफसाइकल और प्रेडिक्टिव इन्वेंटरी
प्रेडिक्टिव मेंटेनेंस को स्पेयर पार्ट्स मैनेजमेंट से जोड़ना आवश्यक है: प्रोटेक्टिव लेंस, स्क्रेपर, फिल्टर, सीलिंग रिंग जैसे कंज्यूमेबल पार्ट्स के लिए मॉनिटरिंग मार्जिन के आधार पर स्वचालित रिप्लेसमेंट सुझाव बनने चाहिए, और उन्हें स्पेयर पार्ट्स लाइफसाइकल लेजर में शामिल किया जाना चाहिए (इनबाउंड बैच, इंस्टॉलेशन समय, कुल रनिंग घंटे, अनुमानित रिटायरमेंट)। जब RUL सुरक्षा थ्रेशोल्ड से कम हो जाता है, तो सिस्टम पहले से ही खरीद और उत्पादन शेड्यूलिंग को सूचित करता है, जिससे “उपकरण खराब हो गया, पर स्पेयर पार्ट अभी रास्ते में है” जैसी निष्क्रिय डाउनटाइम स्थिति से बचा जा सकता है। यह उपकरण निवेश निर्णय (TCO) के साथ एक क्लोज्ड लूप बनाता है: मेंटेनेंस लागत और डाउनटाइम नुकसान को चयन के रिटर्न में शामिल किया जाता है।
5. इम्प्लीमेंटेशन क्लोज्ड लूप: मॉनिटरिंग—अर्ली वार्निंग—वर्क ऑर्डर—वेरिफिकेशन
पूर्ण निष्पादन श्रृंखला है: रियल-टाइम मॉनिटरिंग → थ्रेशोल्ड/मॉडल अर्ली वार्निंग → स्वचालित मेंटेनेंस वर्क ऑर्डर जनरेशन (स्टैंडर्ड ऑपरेशन और स्पेयर पार्ट्स सूची सहित) → निष्पादन के बाद फर्स्ट-पार्ट कन्फर्मेशन (स्टैंडर्ड सैंपल ब्लॉक डाइमेंशन, मेल्ट पूल कंसिस्टेंसी) → डेटा राइट-बैक से मॉडल कैलिब्रेशन। हर सप्ताह उपकरण हेल्थ स्कोरिंग डैशबोर्ड जारी करने और स्कोर थ्रेशोल्ड से कम होने वाले उपकरणों को प्राथमिकता से निरीक्षण में लेने की सलाह दी जाती है। इस क्लोज्ड लूप के माध्यम से उद्यम अतिरिक्त हार्डवेयर निवेश के बिना अनियोजित डाउनटाइम दर को काफी कम कर सकते हैं, और मेंटेनेंस को कॉस्ट सेंटर से स्थिर डिलीवरी की गारंटी में बदल सकते हैं।
सारांश
उपकरण प्रेडिक्टिव मेंटेनेंस और शेष उपयोगी जीवन प्रबंधन 3D प्रिंटिंग के “सैंपल बना सकने” से “स्थिर बड़े पैमाने पर उत्पादन” की ओर बढ़ने का अनिवार्य मार्ग है। यह बिखरे हुए सेंसर डेटा को क्रियान्वयन योग्य लाइफ प्रेडिक्शन और स्पेयर पार्ट्स प्लान में बदलता है, जिससे न तो अधिक रखरखाव होता है और न ही अचानक लाइन रुकती है। ब्लूप्रिंट 3D कंडीशन मॉनिटरिंग, RUL एल्गोरिदम और स्पेयर पार्ट्स लाइफसाइकल को जोड़ता है, ताकि हर उपकरण अपने पूरे जीवनचक्र में पूर्वानुमेय फॉर्मिंग गुणवत्ता और डिलीवरी गति बनाए रख सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।