
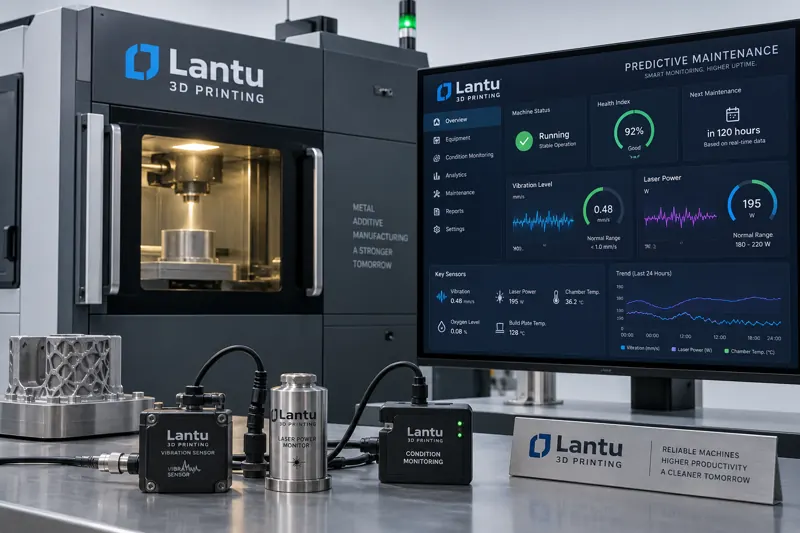
Giriş: Periyodik Bakımdan Duruma Dayalı Bakıma
3D baskı ekipmanları (SLM, SLS, SLA, FDM) uzun süre lazer, yüksek sıcaklık ve toz ortamında çalışır. Galvo sapması, lazer gücü azalması, sıyırıcı aşınması ve filtre tıkanması gibi bozulmalar kademeli ve ölçülebilirdir. Geleneksel “zamana göre bakım” yaklaşımı aşırı bakıma veya yetersiz bakıma yol açabilir. Kestirimci bakım (PdM), çok kaynaklı durum verilerini toplayarak ve eğilim modelleri kurarak kalan faydalı ömrü (RUL) tahmin eder; bakım kararlarını “takvim odaklı” olmaktan “durum odaklı” hale getirir.
1. Kestirimci Bakımın Temel Mantığı: Arıza Sonuçlarından İzleme Göstergelerine Geriye Doğru Gitmek
SLM ekipmanı örneğinde, üretim kalitesini belirleyen kritik alt sistemler arasında lazer optiği (galvo, koruyucu cam, fiber), toz serme mekanizması (sıyırıcı/merdane, toz yatağı), atmosfer ve sıcaklık kontrolü bulunur. Her alt sistemin nicel olarak ölçülebilen bozulma sinyalleri vardır: galvo sıfır noktası kayması kontur sapmasına (μm seviyesinde) neden olur, koruyucu cam kirliliği geçirgenliği %99’dan %92’ye düşürür ve eriyik havuzu sıcaklığında artışla birlikte görülür, sıyırıcı kenar aşınması ise toz serme çizgilerine yol açar. Kestirimci bakımın ilk adımı, her göstergenin sağlık temel çizgisini netleştiren “arıza modu–izleme göstergesi–eşik değeri” eşleme tablosunu oluşturmaktır.
2. Çok Kaynaklı Durum Verisi Toplama: Mekanik, Elektrik, Optik ve Proses Sinyalleri
Veri toplama dört tür sinyali kapsamalıdır: mekanik (servo akımı, titreşim spektrumu, sıyırıcı strok kuvveti), elektrik (lazer güç ölçer okumaları, güç kaynağı dalgalanması), optik (koaksiyel kızılötesi termal görüntüleme ile eriyik havuzu sıcaklığı, koruyucu cam geçirgenliği, odak konumu) ve proses (oksijen içeriği, katman kalınlığı tekrarlanabilirliği, ilk parça ölçü sapması). Kritik analog büyüklüklerin 1–10 Hz aralığında örneklenmesi ve parti bazında arşivlenmesi önerilir; böylece her eğilim belirli ekipmana ve parça partisine kadar izlenebilir.
3. Eğilim Analizi ve Kalan Faydalı Ömür (RUL) Algoritmaları
RUL tahmininde yaygın olarak üç yöntem kullanılır: fiziksel modele dayalı yöntemler (ör. lazer diyot L70 ömrü, galvo rulman aşınma oranı), bozulma modeline dayalı yöntemler (üstel/Weibull bozulması, kalan dayanım) ve veri odaklı yöntemler (LSTM otoenkoder anomali skoru, rastgele orman regresyonu). Mühendislik uygulamasında “önce basitlik” önerilir: önce hareketli pencere istatistikleriyle temel çizgi oluşturun (ör. güçte 7 günlük eğim ≥ %2/ay ise ön uyarı tetikleme), ardından ihtiyaç halinde makine öğrenmesini devreye alın. Kritik nokta, “alarm üretmekten” “ömür tahmini sunmaya” geçmektir; yani “tahmini olarak N parti/gün daha çalışabilir” gibi uygulanabilir bir sonuç vermektir.
4. Yedek Parça Yaşam Döngüsü ve Kestirimci Stok Yönetimi
Kestirimci bakım, yedek parça yönetimiyle entegre olmalıdır: koruyucu cam, sıyırıcı, filtre ve conta gibi sarf parçalar, izlenen kalan kapasiteye göre otomatik değişim önerileri üretmeli ve yedek parça yaşam döngüsü kayıtlarına dahil edilmelidir (depo giriş partisi, montaj zamanı, toplam çalışma saati, tahmini kullanım dışı kalma zamanı). RUL güvenlik eşiğinin altına düştüğünde sistem satın alma ve üretim planlamasına önceden bildirim göndererek “ekipman arızalandı, yedek parça hâlâ yolda” senaryosundan kaynaklanan pasif duruşları önler. Bu yaklaşım, ekipman yatırım kararlarıyla (TCO) kapalı döngü oluşturur: bakım maliyetleri ve duruş kayıpları, ekipman seçimindeki yatırım getirisine dahil edilir.
5. Uygulama Döngüsü: İzleme–Uyarı–İş Emri–Doğrulama
Tam uygulama zinciri şu şekildedir: gerçek zamanlı izleme → eşik/model uyarısı → otomatik bakım iş emri oluşturma (standart operasyon ve yedek parça listesi dahil) → işlem sonrası ilk parça doğrulaması (standart numune ölçüleri, eriyik havuzu tutarlılığı) → model kalibrasyonu için verilerin geri yazılması. Haftalık ekipman sağlık skoru panosu oluşturulması ve skoru eşik değerin altındaki ekipmanların öncelikli olarak kontrol edilmesi önerilir. Bu kapalı döngü sayesinde işletmeler, ek donanım yatırımı yapmadan plansız duruş oranını önemli ölçüde azaltabilir ve bakımı bir maliyet merkezi olmaktan çıkarıp istikrarlı teslimatın güvencesine dönüştürebilir.
Sonuç
Ekipman kestirimci bakımı ve kalan faydalı ömür yönetimi, 3D baskının “prototip üretebilme” aşamasından “istikrarlı seri üretim” aşamasına geçmesi için zorunlu bir adımdır. Bu yaklaşım, dağınık sensör verilerini uygulanabilir ömür tahminlerine ve yedek parça planlarına dönüştürür; hem aşırı bakımı önler hem de ani hat duruşlarının önüne geçer. lantu3D, durum izleme, RUL algoritmaları ve yedek parça yaşam döngüsünü entegre ederek her ekipmanın tüm yaşam döngüsü boyunca öngörülebilir üretim kalitesi ve teslimat ritmini korumasını sağlar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.