
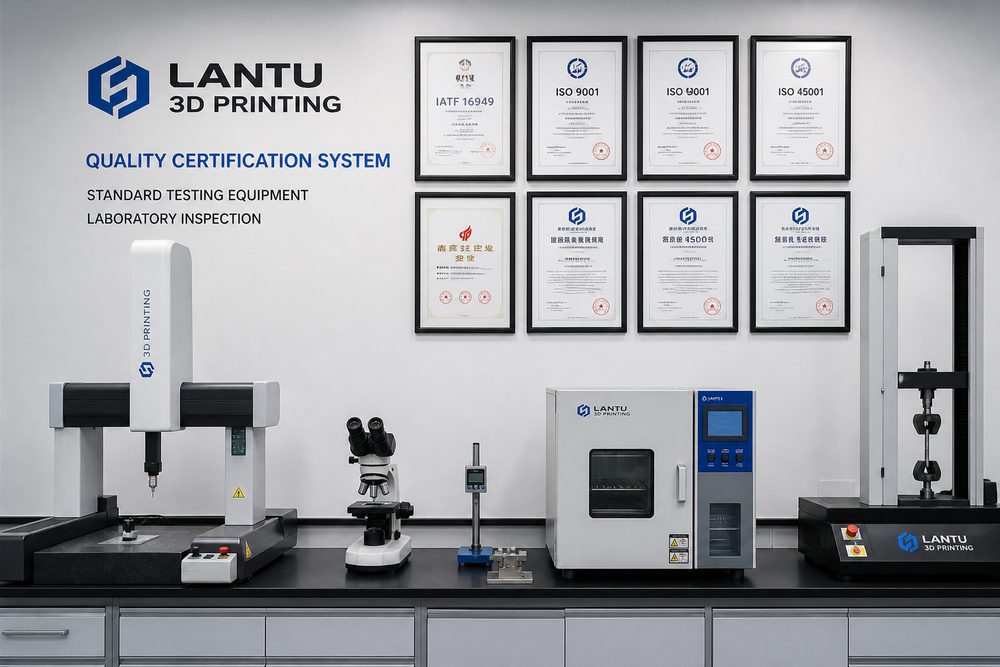
Pengantar: Nilai standardisasi bagi industri percetakan 3D
Menurut laporan Wohlers Associates tahun 2025, pasar pencetakan 3D global telah melampaui US$35 miliar, dengan tingkat pertumbuhan tahunan lebih dari 18%. Namun, di balik pesatnya ekspansi industri, masalah kurangnya standar menjadi semakin menonjol: parameter material dari berbagai produsen bervariasi sebanyak 40%, dan konsistensi kinerja suku cadang berfluktuasi antara 15-25%, yang sangat membatasi penerapan teknologi pencetakan 3D secara mendalam di bidang industri.
Mengambil contoh bidang kedirgantaraan, Boeing dan Airbus memiliki siklus sertifikasi untuk suku cadang yang diproduksi secara aditif selama 18-24 bulan, 70% di antaranya dihabiskan untuk verifikasi kinerja material dan sertifikasi stabilitas proses. Kurangnya standar terpadu tidak hanya meningkatkan biaya sertifikasi, namun juga menunda penerapan teknologi baru. Data menunjukkan bahwa perusahaan yang menerapkan sistem standardisasi lengkap dapat meningkatkan tingkat kelulusan pertama kali produknya dari 68% menjadi 92%, dan mengurangi biaya kualitas sebesar 35-45%. Standardisasi telah menjadi satu-satunya cara bagi pencetakan 3D untuk beralih dari "dapat digunakan" menjadi "dapat diandalkan".
1. Desain kerangka sistem standar
Sistem standardisasi pencetakan 3D mengadopsi desain "arsitektur tiga lapis", yang mencakup lapisan umum dasar, lapisan standar teknis, dan lapisan implementasi aplikasi, membentuk jaringan standar yang terhubung secara vertikal dan terkoordinasi secara horizontal.
Lapisan umum dasar Mendefinisikan standar dasar seperti spesifikasi istilah, kode klasifikasi, dan parameter dasar. Diantaranya, rangkaian standar ISO/ASTM 52900 membagi proses manufaktur aditif menjadi tujuh kategori (injeksi pengikat, deposisi energi terarah, ekstrusi material, injeksi material, fusi lapisan bubuk, laminasi pelat tipis, dan pengawetan fotopolimerisasi), sehingga memberikan bahasa terpadu untuk perumusan standar berikutnya. Dalam hal standardisasi terminologi, direkomendasikan agar perusahaan membuat perpustakaan perbandingan berbahasa Mandarin dan Inggris yang berisi 500+ istilah profesional, yang mencakup empat kategori utama yaitu bahan, peralatan, proses, dan pengujian, untuk memastikan konsistensi dokumen teknis dan komunikasi.
Lapisan standar teknis mencakup empat bidang inti yaitu material, peralatan, teknologi, dan pengujian, dan merupakan bagian utama dari sistem standardisasi. Standar material perlu menetapkan tiga kategori utama indikator: komposisi kimia, sifat fisik, dan kinerja proses. Misalnya distribusi ukuran partikel serbuk PA12 membutuhkan D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, kandungan oksigen ≤ 0,05%, dan kadar air ≤ 0,02%. Standar peralatan perlu menentukan parameter utama seperti akurasi ruang pencetakan (±0,05 mm pada arah XY, ±0,1 mm pada arah Z), akurasi kontrol suhu (±2°C), dan stabilitas daya laser (±1%). Standar proses perlu menentukan jendela parameter dan persyaratan pemantauan proses, seperti kombinasi parameter empat dimensi daya laser, kecepatan pemindaian, ketebalan lapisan bubuk, dan suhu pencetakan untuk proses SLS. Standar pengujian perlu menentukan rencana pengambilan sampel, metode pengujian, dan kriteria penilaian.
Lapisan Implementasi Aplikasi Kembangkan detail implementasi untuk industri tertentu dan skenario aplikasi, termasuk persyaratan khusus untuk bidang vertikal seperti ruang angkasa, peralatan medis, dan manufaktur mobil. Misalnya, implan medis harus memenuhi standar biokompatibilitas ISO 10993 dan persyaratan sistem mutu FDA 21 CFR Bagian 820; suku cadang dirgantara harus memenuhi persyaratan sertifikasi proses khusus manufaktur aditif NADCAP AC7110.
2. Sertifikasi material dan standar pengujian
Bahan adalah sumber kualitas pencetakan 3D, dan sistem sertifikasi bahan harus mencakup seluruh siklus hidup penyaringan bahan mentah, pemeriksaan bahan masuk, manajemen penyimpanan, dan daur ulang.
Proses sertifikasi mengadopsi model "tiga tingkat progresif": sertifikasi kualifikasi pemasok, sertifikasi batch material, dan verifikasi kinerja material. Sertifikasi kualifikasi pemasok didasarkan pada sistem manajemen mutu ISO 9001 dan persyaratan sistem manajemen mutu kedirgantaraan AS9100, dan meninjau kapasitas produksi pemasok, kemampuan pengujian, dan kemampuan penelusuran kualitas. Sertifikasi batch bahan memerlukan laporan pengujian lengkap untuk setiap batch, termasuk analisis komposisi kimia (metode ICP-OES atau XRF), uji distribusi ukuran partikel (metode difraksi laser), karakterisasi morfologi (mikroskop elektron pemindaian SEM), analisis sifat termal (DSC, TGA), dan uji sifat reologi (rheometer rotasi).
Sistem parameter deteksi perlu diatur secara berbeda sesuai dengan jenis material. Mengambil contoh serbuk logam, parameter deteksi inti meliputi:
- Komposisi kimia: deviasi kandungan unsur utama ≤±0,5%, kandungan unsur pengotor (O, N, H) dikontrol masing-masing pada O≤0,03%, N≤0,02%, H≤0,005%
- Distribusi ukuran partikel: kontrol tiga titik D10, D50 dan D90, koefisien rentang Span=(D90-D10)/D50≤1.5
- Kebulatan: sirkularitas ≥0,95 (metode analisis gambar), rasio bubuk satelit ≤3%
- Fluiditas: Laju aliran Hall ≤25s/50g, indeks Carney ≥0,85
- Kepadatan massal: ≥55% dari kepadatan teoritis, kepadatan tap ≥65% dari kepadatan teoritis
Untuk bahan polimer, perhatian tambahan perlu diberikan pada kadar air (≤0,02%), distribusi berat molekul (PDI≤2,5), indeks leleh (MFR 5-30g/10 menit, disesuaikan dengan jenis bahan), suhu distorsi panas (HDT≥45°C) dan indikator lainnya. Resin fotosensitif cair perlu mendeteksi parameter seperti viskositas (200-800mPa·s@25°C), kedalaman proses curing (≥0.1mm), paparan kritis (Ec≤10mJ/cm²).
Standar penyimpanan dan daur ulang sangat penting untuk menjaga konsistensi kinerja material. Serbuk logam harus disimpan di lingkungan yang terlindung dari gas inert (Ar atau N2, kandungan oksigen ≤ 0,1%), dengan suhu dikontrol pada 15-25°C dan kelembaban relatif ≤ 30%. Masa penyimpanan umumnya tidak melebihi 12 bulan. Bahan kadaluarsa perlu diuji ulang kandungan oksigen dan fluiditasnya. Daur ulang dan penggunaan bubuk harus mengikuti prinsip "daur ulang terbatas": bubuk paduan titanium harus didaur ulang dan digunakan tidak lebih dari 3 kali, dan partikel yang diaglomerasi serta partikel teroksidasi harus disaring setelah digunakan; rasio daur ulang bubuk paduan aluminium tidak boleh melebihi 50% dari jumlah total, dan harus dicampur dengan bubuk baru. Bubuk daur ulang perlu diuji fluiditas dan kandungan oksigen di setiap batch. Jika indikator melebihi standar, maka akan diturunkan atau dihilangkan.
3. Sistem kontrol kualitas proses
Kontrol kualitas proses adalah mata rantai utama dalam mengubah persyaratan standar menjadi kualitas aktual. Penting untuk membangun sistem kontrol tiga-dalam-satu "pemantauan parameter-proses verifikasi kualitas ketertelusuran".
Pemantauan parameter proses utama Penting untuk menentukan kombinasi parameter inti sesuai dengan jenis proses. Mengambil contoh proses peleburan laser selektif SLM, parameter intinya meliputi:
- Parameter laser: daya 200-400W (disesuaikan dengan material), stabilitas daya ≤±1%; diameter titik 50-80μm; kecepatan pemindaian 700-1400mm/s
- Parameter termal: suhu pemanasan awal substrat 150-200°C (paduan titanium) atau 80-120°C (paduan aluminium); kandungan oksigen dalam rongga cetakan ≤100ppm (paduan titanium) atau ≤500ppm (paduan aluminium)
- Parameter pemindaian: jarak pemindaian 60-120μm; ketebalan lapisan 20-40μm; strategi pemindaian (pemindaian strip, pemindaian kotak-kotak, pemindaian spiral)
- Perlindungan gas: aliran gas pelindung 10-20L/mnt, keseragaman aliran udara ≤±10%
Direkomendasikan untuk menggunakan sistem pemantauan online untuk mengumpulkan data parameter secara real time, dengan frekuensi pengambilan sampel ≥100Hz, untuk mencapai alarm real-time dan mematikan parameter abnormal secara otomatis. CPk (indeks kemampuan proses) dari parameter utama harus ≥1,33 untuk memastikan bahwa proses stabil dan dapat dikontrol.
Sistem penelusuran proses perlu mewujudkan penelusuran seluruh elemen "satu bagian, satu file". Setiap produk perlu dikaitkan dengan enam kategori utama informasi: kumpulan bahan, nomor peralatan, parameter proses, operator, kondisi lingkungan, dan data pengujian untuk membentuk file kualitas yang lengkap. Jangka waktu penyimpanan informasi ketertelusuran tidak boleh kurang dari dua kali masa garansi produk. Direkomendasikan agar file keterlacakan suku cadang dirgantara disimpan secara permanen. Gunakan kode batang, kode QR, atau teknologi RFID untuk mewujudkan pengumpulan otomatis dan asosiasi informasi ketertelusuran serta mengurangi kesalahan entri manual.
Pengujian verifikasi kualitas dibagi menjadi dua tahap: pengujian proses dan pemeriksaan akhir. Inspeksi proses meliputi: inspeksi antar lapisan (berhenti untuk inspeksi setiap 10 lapisan, menggunakan inspeksi visual atau pemindaian laser untuk mendeteksi lengkungan, retakan, dan cacat non-fusi), pemantauan suhu (kamera pencitraan termal inframerah memantau distribusi suhu kolam lelehan secara real time, dan secara otomatis menandai area suhu abnormal), dan pengukuran ketebalan online (deviasi ketebalan diukur setelah setiap lapisan terbentuk dan dikontrol dalam ±0,02 mm). Pemeriksaan akhir meliputi:
- Akurasi geometris: Menggunakan mesin pengukur koordinat tiga dimensi atau CT industri, toleransi dimensi dikontrol dalam 70% dari toleransi desain
- Kepadatan: diukur dengan metode Archimedes, kepadatan ≥ 99,5% dari kepadatan teoritis
- Cacat internal: inspeksi CT industri, porositas ≤0,5%, tidak ada retak, tidak ada cacat fusi
- Sifat mekanik: Setiap batch diuji dengan batang uji tungku, dan kekuatan tarik, kekuatan luluh, dan perpanjangan memenuhi persyaratan standar
4. Jalur penerapan standardisasi
Pembangunan sistem standardisasi adalah proyek sistematis yang memerlukan penerapan strategi "perencanaan keseluruhan, implementasi langkah demi langkah, dan perbaikan berkelanjutan". Periode implementasi umumnya adalah 18-24 bulan.
Fase 1: Penilaian Diagnostik (1-2 bulan). Bandingkan seri standar ISO/ASTM 52900 dan sistem standar manufaktur aditif GB/T 35351 untuk mengevaluasi kesenjangan dalam sistem manajemen mutu perusahaan yang ada. Fokus pada evaluasi empat dimensi sistem manajemen material, kemampuan manajemen peralatan, tingkat kontrol proses, dan kemampuan pengujian, serta membentuk laporan analisis kesenjangan dan peta jalan perbaikan. Metode evaluasi meliputi tinjauan dokumen, inspeksi di tempat, analisis statistik data, dan wawancara personel.
Fase 2: Konstruksi sistem (3-6 bulan). Berdasarkan hasil evaluasi, dirumuskan dokumen sistem standar yang meliputi tiga kategori: standar manajemen, standar teknis, dan standar kerja. Standar manajemen mencakup struktur organisasi, tanggung jawab dan wewenang, alokasi sumber daya, manajemen file, manajemen catatan dan elemen lainnya; standar teknis mencakup persyaratan teknis inti seperti bahan, peralatan, proses, dan pengujian; standar kerja mencakup dokumen pedoman kerja seperti prosedur pengoperasian pekerjaan, prosedur inspeksi, dan prosedur pemeliharaan peralatan. Persiapan dokumen harus mengikuti prinsip "siapa pun yang menulisnya" untuk memastikan pengoperasian standar.
Tahap 3: Verifikasi operasi percobaan (6-12 bulan). Pilih produk tipikal untuk melakukan uji coba sistem standar guna memverifikasi penerapan dan efektivitas standar. Disarankan untuk memilih 2-3 produk yang representatif, menghasilkan 30-50 buah setiap produk, dan mencatat data kualitas selama proses berlangsung. Verifikasi melalui analisis statistik apakah indikator utama seperti kemampuan proses (CPk≥1.33), tingkat kelulusan pertama kali (≥90%), dan biaya kualitas (berkurang lebih dari 20%) memenuhi standar. Jika ditemukan masalah selama operasi uji coba, dokumen standar akan direvisi tepat waktu.
Fase 4: Promosi sertifikasi (3-6 bulan). Setelah lulus verifikasi uji coba, ajukan permohonan sertifikasi sistem dari lembaga sertifikasi pihak ketiga. Pilih jenis sertifikasi sesuai dengan target pasar: ajukan sertifikasi NADCAP AC7110 di pasar dirgantara; mengajukan permohonan sertifikasi ISO 13485 di pasar alat kesehatan; mengajukan sertifikasi IATF 16949 di pasar otomotif. Setelah lulus sertifikasi, sistem standar akan diperluas ke semua produk dan lini produksi untuk mencapai cakupan penuh.
Analisis kasus: Praktik standardisasi di perusahaan manufaktur penerbangan. Perusahaan meluncurkan pembangunan sistem standardisasi pencetakan 3D pada tahun 2023. Setelah upaya selama 18 bulan, perusahaan telah menetapkan sistem standar lengkap yang mencakup sertifikasi material, manajemen peralatan, pengendalian proses, dan pengujian kualitas. Hasil penerapannya signifikan: tingkat kelulusan pertama kali pada suku cadang paduan titanium meningkat dari 71% menjadi 94%, tingkat kelulusan batch material meningkat dari 82% menjadi 98%, waktu henti kegagalan peralatan telah berkurang sebesar 65%, dan biaya kualitas telah berkurang sebesar 38%. Pada tahun 2024, perusahaan ini berhasil lulus sertifikasi NADCAP AC7110 dan menjadi salah satu perusahaan domestik pertama yang memperoleh sertifikasi proses khusus untuk manufaktur aditif dirgantara.
Ringkasan
Pembangunan sistem standardisasi pencetakan 3D adalah satu-satunya cara bagi industri untuk beralih dari "teknologi yang tersedia" ke "kualitas yang dapat diandalkan". Poin inti meliputi:
- Arsitektur sistem: Mengadopsi arsitektur tiga lapis "implementasi penerapan standar teknis umum dasar" untuk memastikan sistematisitas dan kelengkapan standar
- Sertifikasi bahan: Menetapkan sistem sertifikasi tiga tingkat untuk kualifikasi pemasok, sertifikasi batch, dan verifikasi kinerja, serta mengontrol secara ketat sumber kualitas bahan
- Kontrol proses: Terapkan kontrol tiga-dalam-satu pada pemantauan parameter, ketertelusuran proses, dan verifikasi kualitas untuk memastikan bahwa proses stabil dan dapat dikontrol
- Jalur implementasi: Ikuti strategi empat langkah "promosi sertifikasi-sertifikasi operasi penilaian-konstruksi sistem penilaian diagnostik" dan secara bertahap mendorong standardisasi
Direkomendasikan agar perusahaan mengembangkan peta jalan penerapan standardisasi yang berbeda berdasarkan tahap pengembangan mereka sendiri dan kebutuhan pasar sasaran. Pada tahap awal, prioritas dapat diberikan pada penetapan sertifikasi material dan standar pengendalian proses untuk meningkatkan stabilitas kualitas dengan cepat; pada tahap matang, sertifikasi pihak ketiga harus diupayakan untuk meningkatkan daya saing pasar dan kepercayaan pelanggan. Standardisasi bukanlah titik akhir, namun titik awal perbaikan berkelanjutan. Penting untuk menetapkan mekanisme peninjauan secara berkala (disarankan untuk meninjaunya setahun sekali) dan memperbarui sistem standar secara dinamis sesuai dengan kemajuan teknologi dan permintaan pasar.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.