
Introduction : le choix des matériaux passe de « imprimable » à « livrable de manière vérifiable »
Au cours des dernières années, de nombreux projets ont simplifié le choix des matériaux d’impression 3D en trois catégories — résine, nylon ou métal —, mais la livraison réelle en ingénierie se concentre davantage sur la résistance, la tenue à la température, la stabilité dimensionnelle, la qualité de surface et la constance d’un lot à l’autre. Lors de l’évaluation de projets, Blueprints3D a constaté que si la décision sur un matériau repose uniquement sur l’apparence d’un échantillon unique, des reprises surviennent souvent par la suite lors de l’assemblage, du contrôle des tolérances, des essais de durabilité ou du calcul des coûts. Par conséquent, la valeur de l’innovation matérielle ne consiste pas seulement à lancer une nouvelle référence, mais à permettre à la conception, à la fabrication, au contrôle et à la livraison de former une boucle traçable.
1. Matériaux en poudre métallique : se concentrer sur la fenêtre de composition, la fluidité et la réponse au traitement thermique
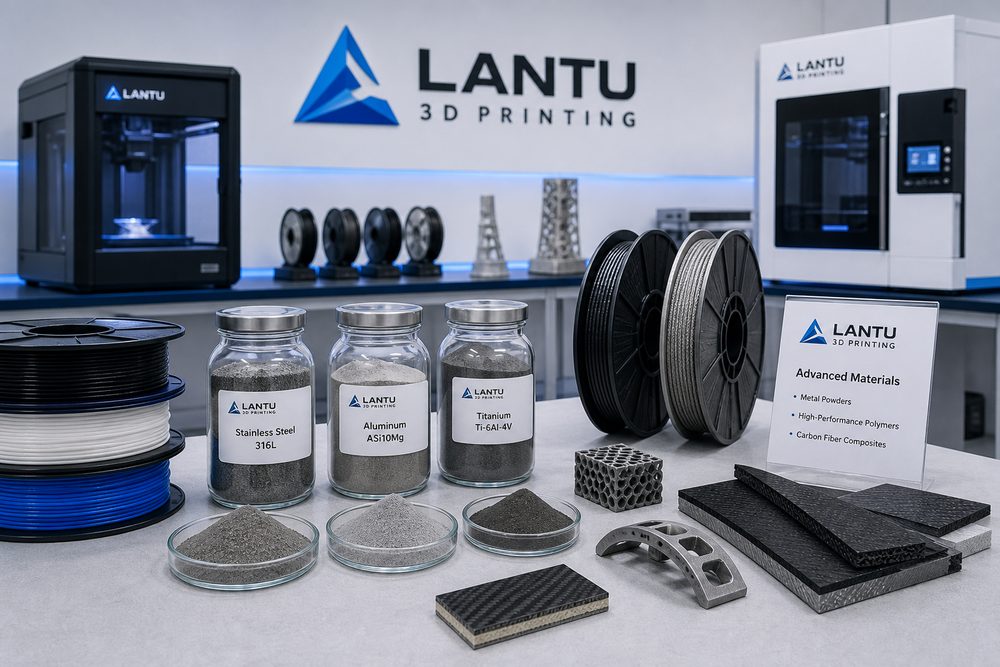
Les matériaux couramment utilisés en impression métallique SLM comprennent l’acier inoxydable 316L, l’alliage d’aluminium AlSi10Mg, l’alliage de titane TC4 et les aciers pour moules. Lors du choix en ingénierie, il faut prêter attention à la distribution granulométrique de la poudre, généralement dans la plage de 15 à 45 microns ; la fluidité, la teneur en oxygène et la proportion de particules satellites influencent directement l’uniformité de l’étalement de la poudre. En prenant le TC4 comme exemple, si la pièce est destinée à une équerre légère, il faut évaluer en même temps la limite d’élasticité, les performances en fatigue et la stabilité microstructurale après traitement thermique. Il est recommandé, lors de la phase de validation de la première pièce, de conserver des éprouvettes issues du même four et de réaliser des essais de traction, de dureté et des examens métallographiques, plutôt que de juger le matériau conforme uniquement sur la réussite de l’impression.
2. Polymères haute performance : des pièces d’aspect aux pièces fonctionnelles
Le nylon SLS PA12, le PA11, le TPU ainsi que les polymères haute performance tels que le PEEK et le PEKK prennent en charge de plus en plus de besoins en gabarits, conduites, pièces structurelles à faible charge et pièces résistantes à la température. Le PA12 convient aux cavités internes complexes et aux pièces fonctionnelles en petite série, avec une épaisseur de couche typique contrôlable entre 0,1 et 0,12 mm ; le TPU est adapté aux scénarios d’amortissement et d’étanchéité, mais nécessite un équilibre entre élasticité au retour, résistance à la déchirure et retrait dimensionnel. Pour les applications à haute température, il ne suffit pas de regarder la température de déformation thermique du matériau ; il faut également valider en fonction de l’état réel de sollicitation, du temps de fonctionnement et du milieu environnemental.
3. Matériaux composites renforcés de fibres : l’allègement ne signifie pas un renforcement aveugle
Les matériaux renforcés par fibre de carbone, fibre de verre ou fibres courtes peuvent augmenter la rigidité et la stabilité thermique, mais ils entraînent aussi une anisotropie, une augmentation de la rugosité de surface et une plus grande difficulté de post-traitement. Pour les supports de drones, les gabarits automobiles ou les effecteurs terminaux de robots, la bonne approche consiste d’abord à définir la direction principale des efforts, puis à concevoir l’orientation des fibres, l’épaisseur des parois et les nervures de renfort. Si la pièce comporte des filetages, des clips ou des structures à paroi mince, il faut en outre évaluer la résistance de liaison entre les couches afin d’éviter des ruptures fragiles locales.
4. Constituer une base de données matériaux : rendre les devis et la gestion qualité réutilisables
Pour que l’innovation matière soit concrète, il faut capitaliser les essais d’échantillons, les devis historiques, les cas de défaillance et les retours clients dans une base de données d’entreprise. Pour chaque matériau, il convient au minimum d’enregistrer le procédé recommandé, l’épaisseur minimale de paroi, la précision typique, la méthode de post-traitement, la fourchette de coût par pièce et les risques de livraison. Blueprints3D recommande d’intégrer le choix des matériaux dès la phase de revue des besoins, en filtrant rapidement selon cinq dimensions — usage, dimensions, charge, aspect et budget —, puis en convergeant vers une solution validée par des échantillons.
Conclusion
La future concurrence dans les matériaux d’impression 3D ne portera pas seulement sur le nombre de références, mais sur une compétition globale entre performances des matériaux, paramètres de procédé, normes de contrôle et stabilité de la chaîne d’approvisionnement. Ce n’est qu’en mettant en place une base de données matériaux et en actualisant en continu les résultats de validation que les entreprises pourront transformer véritablement l’innovation matérielle en capacité de livraison reproductible.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.