
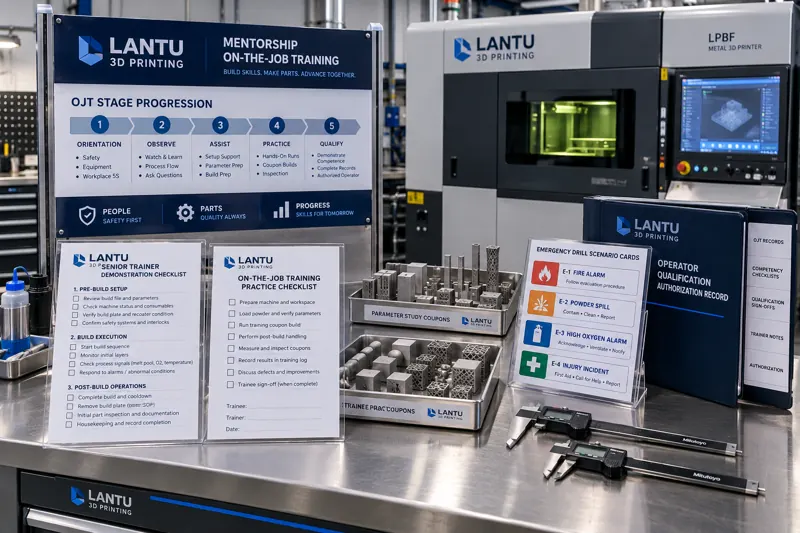
Introduction : le système de formation est en place, mais les collaborateurs ne deviennent toujours pas autonomes
De nombreux ateliers de fabrication additive ont déjà mis en place des matrices de compétences par poste, des parcours de formation et des mécanismes d’habilitation au poste fondés sur des certifications. Pourtant, les mêmes problèmes persistent sur le terrain : après trois mois d’utilisation autonome d’un équipement, un nouvel opérateur n’ose toujours pas décider si une anomalie de dépôt de poudre nécessite l’interruption de la fabrication ; lors d’un changement de configuration, les opérateurs expérimentés règlent l’écart de la lame racleuse selon leur expérience, tandis que les nouveaux suivent l’instruction de travail sans parvenir au bon résultat. Le problème ne réside souvent pas dans le nombre de cours, mais dans le dernier kilomètre de la transmission des connaissances : qui accompagne, sur quels contenus et jusqu’à quel niveau avant autorisation de travail autonome. Ce processus n’a pas été conçu comme un système d’ingénierie.
La matrice de compétences répond à la question « cette personne sait-elle faire ? », tandis que le tutorat en binôme doit répondre à « comment a-t-elle appris et à quel niveau peut-elle assumer le poste seule ? ». La première est un enregistrement de résultats ; le second relève de l’ingénierie des processus. Formaliser le tutorat est une étape essentielle pour transformer l’expérience individuelle en capacité de production reproductible.
I. Distinguer d’abord trois types de connaissances : celles transmissibles par documents et celles nécessitant un accompagnement
Les plans de tutorat échouent souvent parce que tous les contenus sont regroupés dans l’action vague consistant à « faire une démonstration avec le tuteur ». Une approche plus efficace consiste à hiérarchiser d’abord les connaissances du poste :
Connaissances explicites (transmissibles par documents) : procédures de démarrage et d’arrêt des équipements, règles de sécurité, désignations et exigences de stockage des poudres, règles de renseignement des champs de déclaration de production. Ces contenus peuvent être couverts par des procédures opératoires standardisées (SOP) et une évaluation en ligne, sans mobiliser le temps du tuteur.
Connaissances semi-tacites (transmissibles par démonstration et pratique) : méthode de contrôle du jeu après remplacement de la lame racleuse, contrôle de l’effort lors du retrait des supports, méthode de comparaison pour l’évaluation visuelle de la première pièce. Ces éléments doivent être démontrés sur le terrain, puis répétés plusieurs fois par l’apprenant sous l’observation du tuteur, afin de développer la mémoire gestuelle et les critères visuels.
Connaissances tacites (nécessitant l’accumulation de jugements en situation) : décider ou non d’interrompre le processus lorsque des bruits anormaux du bain de fusion et les projections augmentent, déterminer si une légère baisse de fluidité de la poudre permet de poursuivre la fabrication, ou traiter des congés non spécifiés sur un plan client. Ces décisions ne peuvent pas être réduites à une liste de critères ; elles se transmettent uniquement par des retours d’expérience sur des situations réelles ou simulées.
Les ressources de tutorat doivent être concentrées sur les deux dernières catégories. Confier également la première catégorie aux tuteurs constitue l’un des gaspillages les plus fréquents des plans d’accompagnement.
II. Structure du plan de tutorat : décomposer l’« apprentissage par accompagnement » en étapes validables
Un plan de tutorat OJT (On-the-Job Training) opérationnel doit au minimum comporter quatre éléments : les objectifs de l’étape, la liste des contenus à transmettre, le nombre requis de répétitions et les critères de validation de l’étape.
Pour un poste d’opérateur d’équipement LPBF métallique, quatre étapes peuvent être définies : phase d’observation (accompagnement de l’équipe pour le tamisage de la poudre, le nettoyage du cylindre, la mise à niveau du plateau de fabrication et d’autres tâches auxiliaires, sans accès à l’interface de commande principale) ; phase d’assistance (réalisation du chargement machine et du chargement des paramètres avec validation du tuteur à chaque étape, toute anomalie devant être signalée sans intervention autonome) ; phase semi-autonome (réalisation autonome des opérations courantes et de l’autocontrôle de la première pièce, les actions correctives sur anomalies étant exécutées après vérification du tuteur) ; phase autonome (traitement autonome des problèmes figurant dans la liste définie des anomalies, avec signalement obligatoire pour toute situation hors périmètre).
Chaque étape doit comporter un nombre minimal de répétitions et une durée minimale, puis être clôturée par des critères de validation. Ces critères doivent pouvoir être vérifiés objectivement, par exemple : « réaliser de manière autonome le nivellement du plateau de fabrication à trois reprises consécutives, avec des résultats de mesure de planéité inférieurs ou égaux à 0,05 mm/m » ou « identifier correctement, cinq fois consécutives, la catégorie de défaut visuel de la première pièce, avec une conclusion conforme à celle du contrôle qualité ». Le passage à l’étape suivante n’est autorisé qu’après atteinte des critères ; dans le cas contraire, l’étape est prolongée et des exercices supplémentaires sont ajoutés, sans validation automatique au seul critère du temps écoulé.
III. Le formateur interne n’est pas un titre, mais un mécanisme de sélection et de développement
Nommer directement formateur interne un opérateur expérimenté et techniquement compétent est une autre cause fréquente d’échec du tutorat. La compétence technique et la capacité à former ne sont pas équivalentes : la première est la capacité à réaliser une tâche ; la seconde consiste à décomposer, démontrer et corriger les méthodes de travail, ainsi qu’à évaluer l’état de progression de l’apprenant.
La sélection des formateurs internes devrait reposer sur trois critères impératifs : avoir exercé continûment le poste pendant une période définie sans incident majeur de responsabilité qualité ; disposer d’une expérience opérationnelle réelle sur plusieurs équipes ou plusieurs types de machines ; être capable de rédiger ou de réviser de manière autonome une instruction de travail. Après avoir satisfait à ces critères, le candidat doit suivre une formation spécifique aux compétences de tutorat, couvrant au minimum la décomposition des étapes opératoires, la formulation de retours permettant une correction et l’enregistrement des performances des apprenants.
Le travail des formateurs internes doit être pris en compte dans le temps de travail et l’évaluation de la performance ; sinon, il sera continuellement évincé par les impératifs de production. Une pratique courante consiste à convertir les tâches de tutorat en heures standard et à les relier au taux de réussite aux étapes des apprenants ainsi qu’à leur performance qualité après autonomie, plutôt que d’évaluer uniquement le nombre de personnes formées.
IV. Exercices : placer les décisions rares mais à fortes conséquences dans un environnement maîtrisé
Parmi les connaissances tacites, le traitement des anomalies est le plus difficile à transmettre. Les anomalies réelles surviennent peu fréquemment mais leurs conséquences sont importantes ; les apprenants les traitent souvent pour la première fois lorsqu’elles se produisent réellement. La solution consiste à concevoir deux mécanismes : les exercices sur table et les exercices pratiques sur équipement.
Les exercices sur table conviennent aux anomalies de type procédural : alarme de dépassement de la teneur en oxygène, interruption de l’alimentation en gaz inerte, découverte avant livraison d’informations de traçabilité de lot manquantes. Le formateur interne présente la situation initiale, les apprenants décrivent oralement l’ordre des actions, les autres participants complètent, puis les écarts sont analysés par rapport au plan de réponse. Chaque exercice doit durer de 30 à 45 minutes. L’objectif n’est pas d’obtenir une réponse unique, mais de familiariser les apprenants avec la séquence générale : « isoler d’abord, évaluer ensuite, traiter, puis consigner ».
Les exercices pratiques conviennent aux anomalies opérationnelles : simulation d’un arrêt et d’un contrôle après un dépôt de poudre non uniforme, ou simulation d’un nouveau bridage et d’une remise à niveau après desserrage du plateau de fabrication. Ils doivent utiliser des équipements et outillages réels, mais être réalisés hors période de production ou sur des équipements dédiés. Le statut d’exercice doit être clairement déclaré à l’avance afin d’éviter toute confusion avec les enregistrements de production réels. Après l’exercice, l’équipement doit être réinitialisé et une trace doit être conservée.
Il est recommandé de couvrir chaque trimestre la liste des risques élevés et d’ajouter un exercice après l’introduction d’un nouvel équipement ou une modification du procédé.
V. Habilitation et réévaluation : faire correspondre en permanence la qualification à l’état actuel
L’habilitation à un poste n’est pas un événement ponctuel. Elle doit préciser trois éléments : le périmètre d’habilitation (quel équipement, quel matériau et quels procédés), le niveau d’habilitation (assistance, semi-autonomie, autonomie) et la durée de validité.
Les situations suivantes doivent déclencher une réévaluation : reprise du travail après une absence continue dépassant une période définie ; réparation majeure de l’équipement ou mise à niveau de la version logicielle ; modification substantielle des spécifications du procédé ; problème qualité affectant un lot et imputable à l’opérateur. La réévaluation peut s’appuyer sur une version simplifiée des critères de validation par étape : il n’est pas nécessaire de reprendre l’ensemble du parcours, mais un enregistrement doit impérativement être conservé.
Tous les enregistrements d’habilitation et de réévaluation doivent être interfacés avec le système d’affectation des ordres de travail. Lors de l’affectation, une personne ne disposant pas de l’habilitation correspondante ne doit pas pouvoir être affectée à une tâche hors de son périmètre. Si cette règle ne reste qu’un registre papier, la force contraignante réelle du système de tutorat sera fortement réduite.
VI. Modes de défaillance fréquents et contre-mesures
Le plan de tutorat est absorbé par le calendrier de production : intégrer les tâches de tutorat à la planification hebdomadaire, réserver des créneaux explicites et exiger une justification en cas de non-réalisation, plutôt que de former uniquement lorsque du temps est disponible. Le tuteur ne confie à l’apprenant que des tâches subalternes : utiliser les critères de validation par étape pour imposer les contenus de tutorat et évaluer également le tuteur lorsque l’apprenant n’atteint pas les objectifs. L’évaluation ne repose que sur un test écrit : l’évaluation pratique doit être réalisée sur le terrain ; l’écrit ne doit couvrir que les connaissances explicites. Les enregistrements de tutorat sont remplis a posteriori : lier les points de confirmation des étapes au système d’affectation ; sans confirmation, l’accès aux tâches de l’étape suivante est impossible. L’équipe de formateurs internes se fige : instaurer des mandats et des recyclages, et intégrer régulièrement de nouveaux formateurs parmi les employés ayant validé la phase autonome, afin d’éviter que les connaissances ne soient concentrées entre les mains de quelques personnes.
Conclusion
L’ingénierie de la formation des talents ne peut pas s’arrêter aux parcours de formation et aux matrices de compétences. Ce qui détermine réellement la vitesse de reproduction de la capacité de production est le processus de tutorat lui-même : la hiérarchisation des connaissances détermine où investir le temps des tuteurs ; les critères de validation par étape déterminent comment vérifier qu’une compétence est acquise ; le mécanisme des formateurs internes détermine qui accompagne et comment maintenir la qualité du tutorat ; le mécanisme d’exercice détermine comment accumuler à l’avance les capacités de jugement face à des événements rares mais à fortes conséquences ; enfin, l’habilitation et la réévaluation garantissent que les qualifications correspondent toujours à l’état actuel. En rendant ces cinq maillons contrôlables, traçables et auditables, l’expérience individuelle peut être durablement transformée en capacité organisationnelle.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.