
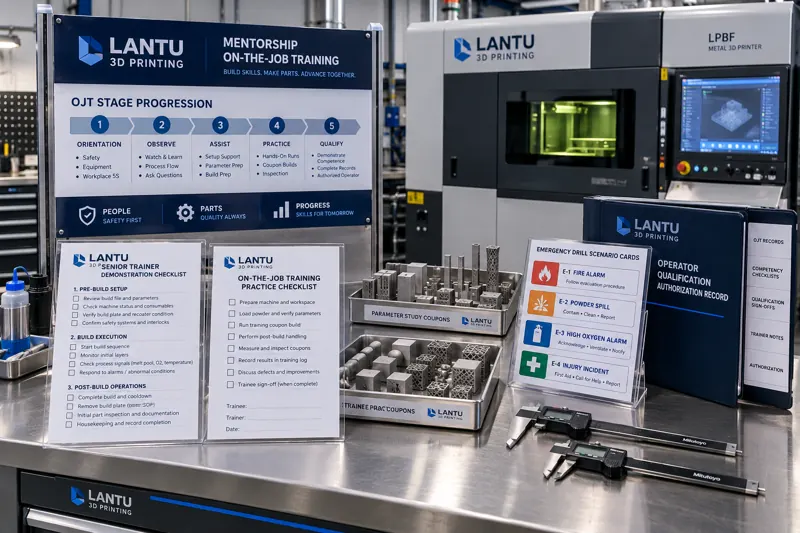
บทนำ: มีระบบฝึกอบรมแล้ว แต่ยังสอนคนให้ทำงานได้ไม่ได้
โรงงานการผลิตแบบเพิ่มเนื้อวัสดุจำนวนไม่น้อยได้จัดทำเมทริกซ์ทักษะประจำตำแหน่ง แผนที่หลักสูตร และกลไกอนุมัติให้ปฏิบัติงานหลังได้รับการรับรองแล้ว แต่ปัญหาเดิมยังเกิดซ้ำหน้างาน: พนักงานใหม่ใช้งานเครื่องจักรได้อย่างอิสระมาแล้วสามเดือน แต่ยังไม่กล้าตัดสินใจว่าความผิดปกติของการปาดผงจำเป็นต้องหยุดการสร้างชิ้นงานหรือไม่ ระหว่างการเปลี่ยนรุ่นการผลิต พนักงานอาวุโสปรับระยะห่างของใบปาดตามประสบการณ์ ขณะที่พนักงานใหม่ทำตามคู่มือปฏิบัติงานแล้วก็ยังคลาดเคลื่อนอยู่เสมอ ปัญหามักไม่ได้อยู่ที่จำนวนหลักสูตร แต่อยู่ที่ช่วงสุดท้ายของการถ่ายทอดความรู้—ใครเป็นผู้สอน สอนอะไร และต้องสอนถึงระดับใดจึงอนุญาตให้ทำงานได้—ซึ่งยังไม่ได้รับการออกแบบเชิงวิศวกรรม
เมทริกซ์ทักษะตอบคำถามว่า “บุคคลนี้ทำได้หรือไม่” ขณะที่การสอนงานแบบพี่เลี้ยงต้องตอบว่า “เขาเรียนรู้ได้อย่างไร และต้องเรียนรู้ถึงระดับใดจึงรับผิดชอบงานได้อย่างอิสระ” อย่างแรกคือบันทึกผลลัพธ์ อย่างหลังคือวิศวกรรมของกระบวนการ การทำให้กระบวนการสอนงานเป็นระบบเชิงวิศวกรรม คือจุดสำคัญในการเปลี่ยนประสบการณ์ส่วนบุคคลให้เป็นกำลังการผลิตที่ทำซ้ำได้
1. แยกความรู้ 3 ประเภทให้ชัดเจน: สิ่งที่ส่งต่อได้ด้วยเอกสาร และสิ่งที่ส่งต่อได้ด้วยการสอนงานเท่านั้น
แผนการสอนงานมักล้มเหลว เพราะนำเนื้อหาทุกอย่างไปรวมไว้ในกิจกรรมกว้าง ๆ ว่า “ให้พี่สอนหนึ่งรอบ” วิธีที่มีประสิทธิภาพกว่าคือจัดระดับความรู้ของแต่ละตำแหน่งก่อน:
ความรู้ชัดแจ้ง (ส่งต่อได้ด้วยเอกสาร): ขั้นตอนการเปิดและปิดเครื่อง ระเบียบความปลอดภัย เกรดผงและข้อกำหนดการจัดเก็บ รวมถึงมาตรฐานการกรอกข้อมูลรายงานการผลิต เนื้อหาประเภทนี้ครอบคลุมได้ด้วยคู่มือปฏิบัติงานมาตรฐาน (SOP) และการทดสอบออนไลน์ โดยไม่จำเป็นต้องใช้เวลาของพี่เลี้ยง
ความรู้กึ่งฝังลึก (ส่งต่อได้ด้วยการสาธิตและการฝึก): วิธีตรวจสอบระยะห่างหลังเปลี่ยนใบปาด การควบคุมแรงขณะกำจัดโครงสร้างรองรับ และวิธีเปรียบเทียบเพื่อตัดสินลักษณะภายนอกของชิ้นงานแรก เนื้อหาประเภทนี้ต้องสาธิตหน้างาน และผู้เรียนต้องทำซ้ำหลายครั้งภายใต้การสังเกตของพี่เลี้ยง เพื่อสร้างความเคยชินของกล้ามเนื้อและมาตรฐานการมองเห็น
ความรู้ฝังลึก (ต้องสะสมผ่านการตัดสินใจตามสถานการณ์): ควรหยุดกระบวนการหรือไม่เมื่อมีเสียงผิดปกติจากบ่อหลอมและสะเก็ดเพิ่มขึ้น ควรนำผงที่การไหลตัวลดลงเล็กน้อยขึ้นเครื่องต่อหรือไม่ หรือควรจัดการมุมโค้งที่ไม่ได้ระบุในแบบของลูกค้าอย่างไร การตัดสินใจเหล่านี้ไม่สามารถเขียนเป็นรายการเกณฑ์ตัดสินได้ จึงถ่ายทอดได้ผ่านการทบทวนกรณีจริงหรือสถานการณ์จำลองเท่านั้น
ทรัพยากรด้านการสอนงานควรมุ่งไปที่ความรู้สองประเภทหลัง การโยนความรู้ประเภทแรกให้พี่เลี้ยงสอนด้วย เป็นความสูญเปล่าที่พบได้บ่อยที่สุดในแผนการสอนงาน
2. โครงสร้างแผนสอนงาน: แยก “เรียนตามพี่” ออกเป็นระยะที่ตรวจรับได้
แผน OJT (On-the-Job Training) ที่นำไปปฏิบัติได้ ควรมีอย่างน้อย 4 องค์ประกอบ ได้แก่ เป้าหมายของแต่ละระยะ รายการเนื้อหาการสอน ข้อกำหนดจำนวนครั้งของการฝึก และเกณฑ์อนุมัติผ่านแต่ละระยะ
ตัวอย่างตำแหน่งผู้ปฏิบัติงานเครื่อง LPBF โลหะ สามารถแบ่งเป็น 4 ระยะ ได้แก่ ระยะสังเกตการณ์ (ปฏิบัติงานสนับสนุนร่วมกับกะ เช่น การร่อนผง การทำความสะอาดกระบอกสร้าง และการปรับระดับแผ่นฐาน โดยยังไม่แตะต้องหน้าจอควบคุมหลัก) ระยะช่วยปฏิบัติงาน (ดำเนินการติดตั้งและโหลดพารามิเตอร์ภายใต้การยืนยันทีละขั้นของพี่เลี้ยง โดยต้องรายงานความผิดปกติทั้งหมดและห้ามจัดการเอง) ระยะกึ่งอิสระ (ปฏิบัติงานตามปกติและตรวจสอบชิ้นงานแรกได้ด้วยตนเอง แต่การจัดการความผิดปกติต้องดำเนินการหลังพี่เลี้ยงตรวจทาน) และ ระยะอิสระ (จัดการปัญหาที่อยู่ในรายการความผิดปกติที่กำหนดได้ด้วยตนเอง และต้องรายงานเมื่ออยู่นอกขอบเขตรายการ)
แต่ละระยะควรกำหนดจำนวนครั้งการฝึกขั้นต่ำและระยะเวลาขั้นต่ำ พร้อมปิดงานด้วยเกณฑ์อนุมัติที่ตรวจสอบได้อย่างเป็นกลาง ตัวอย่างเช่น “ปรับระดับแผ่นฐานได้เองต่อเนื่อง 3 ครั้ง โดยผลการวัดระดับอยู่ภายใน 0.05 มม./ม. ทุกครั้ง” หรือ “จำแนกประเภทข้อบกพร่องภายนอกของชิ้นงานแรกได้ถูกต้องติดต่อกัน 5 ครั้ง และตรงกับผลการตัดสินของฝ่ายตรวจสอบคุณภาพ” ผู้เรียนจะเลื่อนไประยะถัดไปได้ก็ต่อเมื่อผ่านเกณฑ์ หากยังไม่ผ่านต้องขยายระยะดังกล่าวและเพิ่มการฝึก ไม่ใช่อนุมัติผ่านโดยอัตโนมัติตามเวลา
3. วิทยากรภายในไม่ใช่ตำแหน่งเรียกขาน แต่เป็นกลไกการคัดเลือกและเสริมศักยภาพ
การแต่งตั้ง “ช่างอาวุโสที่มีทักษะดี” ให้เป็นวิทยากรภายในโดยตรง เป็นอีกสาเหตุที่พบบ่อยของความล้มเหลวในการสอนงาน ความสามารถทางเทคนิคและความสามารถในการสอนงานไม่ใช่เรื่องเดียวกัน อย่างแรกคือความสามารถในการทำงาน ส่วนอย่างหลังคือความสามารถในการแยกขั้นตอน สาธิต แก้ไขข้อผิดพลาด และประเมินสถานะของผู้เรียน
การคัดเลือกวิทยากรภายในควรกำหนดเกณฑ์บังคับ 3 ข้อ ได้แก่ ทำงานในตำแหน่งนั้นอย่างต่อเนื่องครบตามระยะเวลาที่กำหนดและไม่มีเหตุการณ์รับผิดชอบด้านคุณภาพร้ายแรง มีประสบการณ์ปฏิบัติงานจริงข้ามกะหรือข้ามรุ่นเครื่องจักร และสามารถจัดทำหรือปรับปรุงคู่มือปฏิบัติงานได้ด้วยตนเอง หลังผ่านเกณฑ์แล้ว ยังต้องผ่านการฝึกเฉพาะด้าน “ความสามารถในการสอนงาน” ซึ่งอย่างน้อยต้องครอบคลุมวิธีแยกขั้นตอนปฏิบัติงาน วิธีให้ข้อเสนอแนะที่นำไปแก้ไขได้ และวิธีบันทึกผลการปฏิบัติงานของผู้เรียน
งานของวิทยากรภายในต้องถูกนับรวมในเวลางานและการประเมินผลงาน มิฉะนั้นงานสอนจะถูกงานผลิตเบียดออกไปอย่างไม่สิ้นสุด แนวทางที่ใช้กันทั่วไปคือแปลงภารกิจการสอนเป็นชั่วโมงงานมาตรฐาน และเชื่อมโยงกับอัตราการผ่านแต่ละระยะของผู้เรียน ตลอดจนผลด้านคุณภาพหลังทำงานได้อย่างอิสระ แทนที่จะประเมินเพียง “สอนไปกี่คน”
4. การฝึกซ้อม: นำการตัดสินใจที่เกิดไม่บ่อยแต่มีผลกระทบรุนแรงเข้าสู่สภาพแวดล้อมควบคุม
สิ่งที่ถ่ายทอดยากที่สุดในความรู้ฝังลึกคือการจัดการความผิดปกติ ความผิดปกติจริงเกิดไม่บ่อยแต่ส่งผลรุนแรง ผู้เรียนจึงมักได้จัดการเป็นครั้งแรกเมื่อเจอเหตุการณ์จริง วิธีแก้คือออกแบบกลไกทั้งการจำลองสถานการณ์บนโต๊ะและการฝึกปฏิบัติจริง
การจำลองสถานการณ์บนโต๊ะเหมาะสำหรับความผิดปกติด้านกระบวนการ เช่น สัญญาณเตือนปริมาณออกซิเจนเกินมาตรฐาน การจ่ายก๊าซเฉื่อยขัดข้อง หรือพบข้อมูลการสอบกลับของล็อตไม่ครบก่อนส่งมอบ วิทยากรภายในกำหนดสถานการณ์ตั้งต้น ผู้เรียนอธิบายลำดับการจัดการด้วยวาจา คนอื่นร่วมเสริม จากนั้นจึงทบทวนจุดแตกต่างเทียบกับแผนรับมือ การจำลองแต่ละครั้งควรใช้เวลา 30–45 นาที จุดสำคัญไม่ใช่การหาคำตอบถูกต้องเพียงคำตอบเดียว แต่คือการทำให้ผู้เรียนคุ้นเคยกับลำดับทั่วไป “แยกกักก่อน ตัดสินใจ ต่อด้วยจัดการ และบันทึกเป็นลำดับสุดท้าย”
การฝึกปฏิบัติจริงเหมาะสำหรับความผิดปกติด้านการปฏิบัติงาน เช่น การจำลองการหยุดเครื่องเพื่อตรวจสอบหลังผงปูไม่สม่ำเสมอ หรือการจำลองการจับยึดและปรับระดับใหม่เมื่อแผ่นฐานหลวม การฝึกควรใช้เครื่องจักรและอุปกรณ์จริง แต่ต้องดำเนินการนอกช่วงการผลิตหรือบนเครื่องเฉพาะสำหรับฝึก และต้องประกาศสถานะว่าเป็นการฝึกไว้ล่วงหน้า เพื่อป้องกันความสับสนกับบันทึกการผลิตจริง หลังการฝึกต้องคืนสภาพเครื่องจักรและเก็บบันทึก
แนะนำให้ครอบคลุมรายการความเสี่ยงสูงด้วยการฝึกอย่างน้อยไตรมาสละครั้ง และเพิ่มการฝึกอีกครั้งหลังการนำเครื่องใหม่เข้ามาใช้หรือหลังมีการเปลี่ยนแปลงกระบวนการ
5. การอนุมัติและการประเมินซ้ำ: ให้คุณสมบัติสอดคล้องกับสถานะปัจจุบันเสมอ
การอนุมัติคุณสมบัติประจำตำแหน่งไม่ใช่เหตุการณ์ที่เกิดขึ้นเพียงครั้งเดียว การอนุมัติต้องระบุ 3 องค์ประกอบให้ชัดเจน ได้แก่ ขอบเขตการอนุมัติ (เครื่องใด วัสดุชนิดใด และกระบวนการใด) ระดับการอนุมัติ (ช่วยปฏิบัติงาน กึ่งอิสระ หรืออิสระ) และระยะเวลาที่มีผลบังคับใช้
ควรกระตุ้นให้มีการประเมินซ้ำเมื่อเกิดกรณีต่อไปนี้: กลับเข้าทำงานหลังหยุดงานต่อเนื่องเกินระยะเวลาที่กำหนด เครื่องจักรผ่านการซ่อมใหญ่หรืออัปเกรดเวอร์ชันซอฟต์แวร์ ข้อกำหนดกระบวนการมีการเปลี่ยนแปลงอย่างมีนัยสำคัญ หรือการปฏิบัติงานของบุคคลนั้นทำให้เกิดปัญหาคุณภาพเป็นล็อต การประเมินซ้ำสามารถใช้เกณฑ์อนุมัติรายระยะแบบย่อได้ ไม่จำเป็นต้องทำทุกขั้นตอนใหม่ทั้งหมด แต่ต้องเก็บบันทึกไว้
บันทึกการอนุมัติและการประเมินซ้ำทั้งหมดควรเชื่อมโยงกับระบบมอบหมายใบสั่งงาน บุคลากรที่ยังไม่ได้รับอนุมัติที่เกี่ยวข้องไม่ควรถูกมอบหมายงานที่เกินขอบเขตการอนุมัติของตน หากข้อนี้ยังคงอยู่เพียงในทะเบียนกระดาษ อำนาจบังคับใช้จริงของระบบสอนงานจะลดลงอย่างมาก
6. รูปแบบความล้มเหลวที่พบบ่อยและแนวทางรับมือ
แผนสอนงานถูกกำหนดการผลิตกลืนไปหมด: บรรจุภารกิจสอนงานลงในแผนรายสัปดาห์ กำหนดช่วงเวลาที่ใช้ให้ชัดเจน และหากทำไม่เสร็จต้องระบุสาเหตุ ไม่ใช่สอนเมื่อว่างเท่านั้น พี่เลี้ยงให้ผู้เรียนทำแต่งานเบ็ดเตล็ด: ใช้เกณฑ์อนุมัติรายระยะบังคับย้อนกลับไปยังเนื้อหาการสอน และประเมินพี่เลี้ยงร่วมด้วยเมื่อผู้เรียนไม่ผ่านเกณฑ์ การประเมินดูเฉพาะข้อสอบข้อเขียน: การประเมินภาคปฏิบัติต้องทำหน้างาน ส่วนข้อเขียนควรครอบคลุมเฉพาะความรู้ชัดแจ้ง บันทึกการสอนถูกกรอกย้อนหลัง: ผูกจุดยืนยันแต่ละระยะเข้ากับระบบมอบหมายงาน หากยังไม่ยืนยัน จะไม่สามารถเข้าสู่งานของระยะถัดไปได้ ทีมวิทยากรภายในแข็งตัว: กำหนดวาระและการฝึกทบทวน พร้อมคัดเลือกวิทยากรใหม่จากพนักงานที่ผ่านระยะอิสระอย่างสม่ำเสมอ เพื่อป้องกันไม่ให้ความรู้กระจุกอยู่กับคนเพียงไม่กี่คน
สรุป
การทำให้การพัฒนาบุคลากรเป็นระบบเชิงวิศวกรรม ไม่ควรหยุดอยู่เพียงแผนที่หลักสูตรและเมทริกซ์ทักษะ สิ่งที่กำหนดความเร็วในการทำซ้ำกำลังการผลิตอย่างแท้จริงคือกระบวนการสอนงานเอง: การแบ่งระดับความรู้กำหนดว่าควรใช้เวลาของพี่เลี้ยงกับเรื่องใด เกณฑ์อนุมัติรายระยะกำหนดวิธีพิสูจน์ว่า “เรียนรู้แล้ว” กลไกวิทยากรภายในกำหนดว่าใครสอนและจะรักษาคุณภาพการสอนได้อย่างไร กลไกการฝึกซ้อมกำหนดวิธีสะสมประสบการณ์การตัดสินใจสำหรับเหตุการณ์ที่เกิดไม่บ่อยแต่มีผลกระทบรุนแรงล่วงหน้า และการอนุมัติพร้อมการประเมินซ้ำกำหนดว่าคุณสมบัติยังสอดคล้องกับสถานะปัจจุบันอยู่หรือไม่ เมื่อทำให้องค์ประกอบทั้งห้านี้อยู่ในรูปแบบที่ตรวจสอบได้ มีร่องรอยบันทึก และสอบกลับได้ ประสบการณ์ส่วนบุคคลจึงจะเปลี่ยนเป็นขีดความสามารถขององค์กรได้อย่างมั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง