
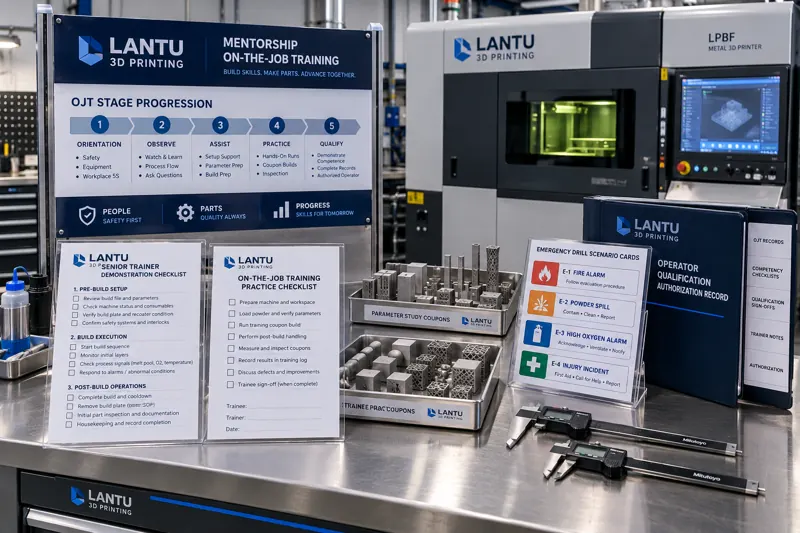
Mở đầu: Hệ thống đào tạo đã có, nhưng vẫn không đào tạo được người
Nhiều xưởng sản xuất bồi đắp đã thiết lập ma trận kỹ năng vị trí, lộ trình khóa học và cơ chế ủy quyền làm việc theo chứng nhận, nhưng tại hiện trường vẫn liên tục xuất hiện các vấn đề tương tự: nhân viên mới đã vận hành thiết bị độc lập ba tháng nhưng vẫn không dám quyết định liệu tình trạng rải bột bất thường có cần dừng quá trình tạo hình hay không; khi chuyển đổi sản phẩm, nhân viên lâu năm điều chỉnh khe hở lưỡi gạt dựa trên kinh nghiệm, còn nhân viên mới làm theo hướng dẫn công việc nhưng luôn sai lệch một chút. Vấn đề thường không nằm ở số lượng khóa học, mà ở chặng cuối của quá trình truyền đạt kiến thức — ai hướng dẫn, hướng dẫn nội dung gì, và đạt mức nào thì có thể cho phép làm việc độc lập — chưa được chuẩn hóa theo hướng kỹ thuật.
Ma trận kỹ năng trả lời câu hỏi “người này có biết làm hay không”, trong khi hoạt động kèm cặp theo mô hình thầy trò phải trả lời “họ đã học được bằng cách nào và đạt đến mức nào thì có thể đảm nhận độc lập”. Cái trước là bản ghi kết quả, cái sau là kỹ thuật hóa quy trình. Chuẩn hóa quy trình hướng dẫn là mắt xích then chốt để chuyển hóa kinh nghiệm cá nhân thành năng lực sản xuất có thể nhân rộng.
Một, trước hết cần phân biệt ba loại kiến thức: loại có thể truyền đạt bằng tài liệu và loại chỉ có thể truyền đạt qua hướng dẫn
Kế hoạch hướng dẫn thường thất bại do dồn mọi nội dung vào hành động chung chung là “người hướng dẫn làm mẫu một lần”. Cách hiệu quả hơn là phân tầng kiến thức theo vị trí trước:
Kiến thức hiển hiện (có thể truyền đạt bằng tài liệu): quy trình khởi động và dừng thiết bị, quy định an toàn, yêu cầu về mác bột và bảo quản, quy chuẩn điền các trường thông tin báo công. Các nội dung này có thể được bao phủ bằng hướng dẫn thao tác chuẩn (SOP) kết hợp kiểm tra trực tuyến, không cần chiếm dụng thời gian của người hướng dẫn.
Kiến thức bán ẩn (có thể truyền đạt bằng trình diễn và thực hành): kỹ thuật kiểm tra khe hở sau khi thay lưỡi gạt, kiểm soát lực khi tháo hỗ trợ, phương pháp đối chiếu để đánh giá ngoại quan chi tiết đầu tiên. Các nội dung này phải được trình diễn tại hiện trường; học viên cũng cần lặp lại thao tác nhiều lần dưới sự quan sát của người hướng dẫn để hình thành trí nhớ cơ bắp và tiêu chuẩn quan sát trực quan.
Kiến thức ẩn (cần tích lũy qua phán đoán theo tình huống): có nên dừng quá trình khi bể nóng chảy phát ra tiếng bất thường và hiện tượng bắn tóe tăng lên; có nên tiếp tục đưa bột vào máy khi độ chảy giảm nhẹ; cách xử lý các góc lượn không được chỉ định trên bản vẽ khách hàng. Những phán đoán này không thể viết thành danh sách tiêu chí, mà chỉ có thể được truyền đạt qua rút kinh nghiệm trong các tình huống thực tế hoặc mô phỏng.
Nguồn lực hướng dẫn nên tập trung vào hai nhóm sau. Giao cả nhóm kiến thức thứ nhất cho người hướng dẫn là sự lãng phí phổ biến nhất trong kế hoạch kèm cặp.
Hai, cấu trúc kế hoạch hướng dẫn: Chia “học theo người khác” thành các giai đoạn có thể nghiệm thu
Một kế hoạch hướng dẫn OJT (On-the-Job Training) khả thi tối thiểu cần gồm bốn yếu tố: mục tiêu giai đoạn, danh mục nội dung hướng dẫn, yêu cầu về số lần thực hành và tiêu chí phê duyệt chuyển giai đoạn.
Lấy vị trí vận hành thiết bị LPBF kim loại làm ví dụ, có thể chia thành bốn giai đoạn: giai đoạn quan sát (theo ca để thực hiện các công việc hỗ trợ như sàng bột, vệ sinh buồng tạo hình, cân chỉnh tấm đế; không thao tác trên giao diện điều khiển chính); giai đoạn hỗ trợ (hoàn thành lắp đặt máy và nạp thông số với sự xác nhận từng bước của người hướng dẫn; mọi bất thường phải báo cáo, không được tự xử lý); giai đoạn bán độc lập (có thể độc lập hoàn thành công việc thông thường và tự kiểm chi tiết đầu tiên; việc xử lý bất thường phải được người hướng dẫn rà soát trước khi thực hiện); giai đoạn độc lập (có thể độc lập xử lý các vấn đề trong danh mục bất thường đã xác định; phải báo cáo nếu vượt ngoài phạm vi danh mục).
Mỗi giai đoạn cần xác định số lần thực hành tối thiểu và thời hạn tối thiểu, đồng thời khép lại bằng tiêu chí phê duyệt giai đoạn. Tiêu chí phải có thể kiểm chứng khách quan, chẳng hạn “hoàn thành độc lập việc cân chỉnh tấm đế trong ba lần liên tiếp, kết quả đo độ phẳng đều trong phạm vi 0,05 mm/m” hoặc “phân loại chính xác khuyết tật ngoại quan của chi tiết đầu tiên trong năm lần liên tiếp, nhất quán với kết luận của bộ phận kiểm tra chất lượng”. Chỉ được chuyển sang giai đoạn tiếp theo khi đạt tiêu chí; nếu chưa đạt thì kéo dài giai đoạn và bổ sung thực hành, thay vì tự động phê duyệt theo thời gian.
Ba, giảng viên nội bộ không phải là chức danh, mà là một cơ chế tuyển chọn và phát triển năng lực
Trực tiếp bổ nhiệm “người thợ lành nghề về kỹ thuật” làm giảng viên nội bộ là một nguyên nhân phổ biến khác khiến hoạt động hướng dẫn thất bại. Năng lực kỹ thuật và năng lực hướng dẫn không tương đương: năng lực thứ nhất là khả năng thực hiện công việc, còn năng lực thứ hai là khả năng phân tách, làm mẫu, hiệu chỉnh phương pháp thực hiện công việc và đánh giá trạng thái của học viên.
Việc tuyển chọn giảng viên nội bộ nên có ba ngưỡng bắt buộc: làm việc liên tục tại vị trí đó trong một khoảng thời gian nhất định và không có sự cố trách nhiệm chất lượng nghiêm trọng; có kinh nghiệm vận hành thực tế qua nhiều ca hoặc nhiều loại máy; có khả năng độc lập biên soạn hoặc cập nhật hướng dẫn công việc. Sau khi đáp ứng các ngưỡng này, ứng viên vẫn cần hoàn thành một đợt đào tạo chuyên biệt về “năng lực hướng dẫn”, tối thiểu gồm: cách phân tách các bước thao tác, cách đưa ra phản hồi có thể hiệu chỉnh và cách ghi nhận biểu hiện của học viên.
Công việc của giảng viên nội bộ phải được tính vào giờ công và đánh giá hiệu suất; nếu không, hoạt động hướng dẫn sẽ luôn bị nhiệm vụ sản xuất lấn át. Cách làm phổ biến là quy đổi nhiệm vụ hướng dẫn thành giờ công tiêu chuẩn và liên kết với tỷ lệ học viên vượt qua từng giai đoạn cũng như kết quả chất lượng sau khi làm việc độc lập, thay vì chỉ đánh giá “đã hướng dẫn bao nhiêu người”.
Bốn, diễn tập: Đưa các phán đoán có xác suất thấp nhưng hậu quả cao vào môi trường kiểm soát
Trong kiến thức ẩn, nội dung khó truyền đạt nhất là xử lý bất thường. Sự cố thực tế ít xảy ra nhưng hậu quả nghiêm trọng, và học viên thường chỉ xử lý lần đầu khi thực sự gặp phải. Giải pháp là thiết kế hai cơ chế: diễn tập bàn giấy và diễn tập trên thiết bị thực.
Diễn tập bàn giấy phù hợp với các bất thường theo quy trình: cảnh báo hàm lượng oxy vượt ngưỡng, gián đoạn nguồn cấp khí trơ, phát hiện thiếu thông tin truy xuất nguồn gốc lô hàng trước khi giao. Giảng viên nội bộ đưa ra tình huống ban đầu, học viên trình bày bằng lời thứ tự xử lý, những người khác bổ sung, sau đó cùng đối chiếu phương án ứng phó để rút kinh nghiệm về các điểm khác biệt. Mỗi buổi diễn tập nên giới hạn trong 30 đến 45 phút; trọng tâm không phải tìm ra một đáp án đúng duy nhất, mà là giúp học viên làm quen với trình tự chung: “cô lập trước, đánh giá tiếp, xử lý sau, cuối cùng ghi chép”.
Diễn tập trên thiết bị thực phù hợp với các bất thường thao tác: mô phỏng kiểm tra sau khi bột được rải không đều, mô phỏng gá kẹp lại và cân chỉnh sau khi tấm đế bị lỏng. Diễn tập phải sử dụng thiết bị và đồ gá thực tế, nhưng cần tiến hành ngoài thời gian sản xuất hoặc trên thiết bị chuyên dụng; đồng thời phải tuyên bố trước trạng thái diễn tập để tránh nhầm lẫn với hồ sơ sản xuất thực tế. Sau diễn tập phải hoàn nguyên thiết bị và lưu hồ sơ.
Tần suất diễn tập được khuyến nghị là bao phủ danh mục rủi ro cao một lần mỗi quý, đồng thời bổ sung một lần sau khi đưa vào thiết bị mới hoặc thay đổi quy trình công nghệ.
Năm, ủy quyền và tái đánh giá: Bảo đảm năng lực luôn tương ứng với trạng thái hiện tại
Ủy quyền năng lực vị trí không phải là sự kiện diễn ra một lần. Nội dung ủy quyền cần nêu rõ ba yếu tố: phạm vi ủy quyền (thiết bị nào, vật liệu nào, quy trình nào), cấp độ ủy quyền (hỗ trợ, bán độc lập, độc lập) và thời hạn hiệu lực.
Năng lực cần được kích hoạt tái đánh giá trong các trường hợp sau: trở lại làm việc sau khi rời vị trí trong một khoảng thời gian liên tục nhất định; thiết bị hoàn thành sửa chữa lớn hoặc nâng cấp phiên bản phần mềm; quy chuẩn công nghệ có thay đổi thực chất; thao tác cá nhân gây ra vấn đề chất lượng theo lô. Tái đánh giá có thể sử dụng phiên bản rút gọn của tiêu chí phê duyệt giai đoạn, không cần lặp lại toàn bộ quy trình, nhưng bắt buộc phải lưu hồ sơ.
Mọi hồ sơ ủy quyền và tái đánh giá phải được liên kết với hệ thống phân công lệnh sản xuất. Khi phân công, nhân sự chưa được cấp quyền tương ứng không được giao công việc vượt quá phạm vi ủy quyền. Nếu yêu cầu này chỉ tồn tại trên sổ sách giấy tờ, tính ràng buộc thực tế của hệ thống hướng dẫn sẽ suy giảm đáng kể.
Sáu, các dạng thất bại phổ biến và biện pháp đối phó
Kế hoạch hướng dẫn bị tiến độ sản xuất lấn át: đưa nhiệm vụ hướng dẫn vào lịch sản xuất tuần, xác định rõ khung thời gian sử dụng; nếu không hoàn thành phải giải trình nguyên nhân, thay vì chỉ hướng dẫn khi rảnh. Người hướng dẫn chỉ giao việc vặt cho học viên: sử dụng tiêu chí phê duyệt giai đoạn để bắt buộc thực hiện nội dung hướng dẫn; khi học viên không đạt yêu cầu, người hướng dẫn cũng phải được đánh giá. Đánh giá chỉ dựa vào bài thi viết: đánh giá thực hành bắt buộc phải hoàn thành tại hiện trường; bài thi viết chỉ bao phủ kiến thức hiển hiện. Hồ sơ hướng dẫn được điền bổ sung sau sự việc: liên kết các mốc xác nhận giai đoạn với hệ thống phân công; chưa xác nhận thì không thể thực hiện công việc của giai đoạn tiếp theo. Đội ngũ giảng viên nội bộ bị cố định: thiết lập nhiệm kỳ và tái đào tạo, định kỳ bổ sung giảng viên nội bộ mới từ những nhân viên đã vượt qua giai đoạn độc lập, tránh để kiến thức chỉ tập trung vào số ít người.
Kết luận
Việc kỹ thuật hóa đào tạo nhân lực không thể dừng ở lộ trình khóa học và ma trận kỹ năng. Yếu tố thực sự quyết định tốc độ nhân rộng năng lực sản xuất là chính quá trình hướng dẫn: phân tầng kiến thức quyết định thời gian của người hướng dẫn được đầu tư vào đâu; tiêu chí phê duyệt giai đoạn quyết định cách xác minh “đã học được”; cơ chế giảng viên nội bộ quyết định ai hướng dẫn và duy trì chất lượng hướng dẫn như thế nào; cơ chế diễn tập quyết định cách tích lũy trước các phán đoán có xác suất thấp nhưng hậu quả cao; còn ủy quyền và tái đánh giá quyết định năng lực có luôn tương ứng với trạng thái hiện tại hay không. Chỉ khi năm khâu này được triển khai dưới dạng có thể kiểm tra, lưu vết và truy xuất, kinh nghiệm cá nhân mới có thể được chuyển hóa ổn định thành năng lực tổ chức.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.