
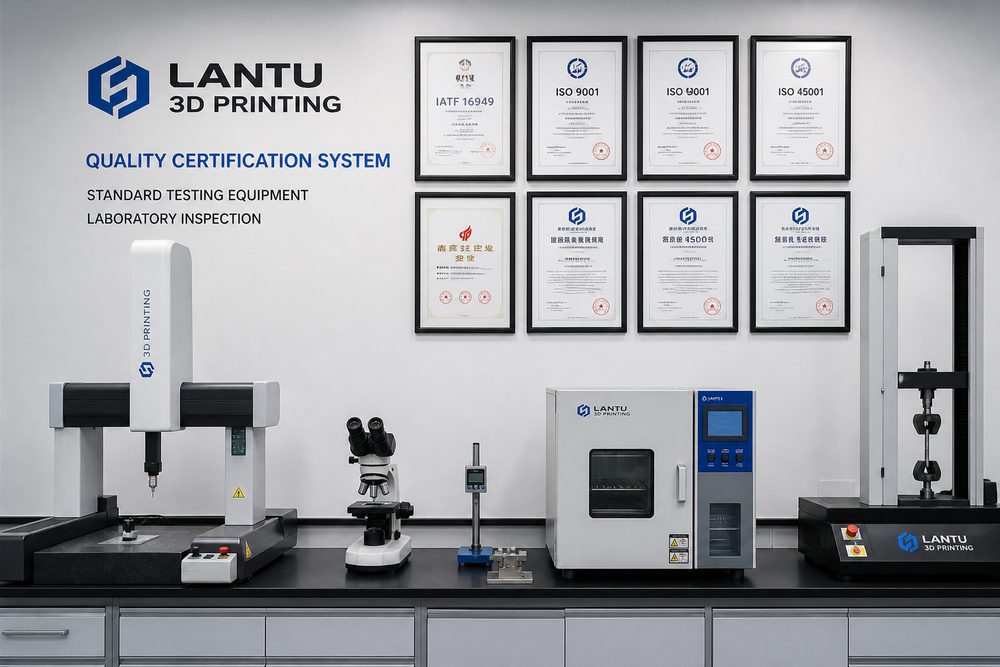
Introducción: El valor de la estandarización para la industria de la impresión 3D
Según el informe Wohlers Associates 2025, el mercado mundial de la impresión 3D ha superado los 35 mil millones de dólares, con una tasa de crecimiento anual de más del 18%. Sin embargo, detrás de la rápida expansión de la industria, el problema de la falta de estándares se ha vuelto cada vez más prominente: los parámetros de los materiales de los diferentes fabricantes varían hasta en un 40% y la consistencia del rendimiento de las piezas fluctúa entre el 15 y el 25%, lo que restringe seriamente la aplicación en profundidad de la tecnología de impresión 3D en el campo industrial.
Tomando el campo aeroespacial como ejemplo, Boeing y Airbus tienen ciclos de certificación para piezas fabricadas aditivamente de entre 18 y 24 meses, el 70 % de los cuales se dedica a la verificación del rendimiento del material y la certificación de la estabilidad del proceso. La falta de estándares unificados no sólo aumenta los costos de certificación, sino que también retrasa la implementación de nuevas tecnologías. Los datos muestran que las empresas que implementan un sistema de estandarización completo pueden aumentar la tasa de aprobación de sus productos por primera vez del 68% al 92% y reducir los costos de calidad entre un 35% y un 45%. La estandarización se ha convertido en la única manera de que la impresión 3D pase de "utilizable" a "fiable".
1. Diseño de marco de sistema estándar
El sistema de estandarización de impresión 3D adopta un diseño de "arquitectura de tres capas", que cubre la capa general básica, la capa de estándar técnico y la capa de implementación de aplicaciones, formando una red de estándares conectada verticalmente y coordinada horizontalmente.
Capa general básica Define estándares básicos como especificaciones de términos, códigos de clasificación y parámetros básicos. Entre ellos, la serie de normas ISO/ASTM 52900 divide los procesos de fabricación aditiva en siete categorías (inyección de aglutinante, deposición de energía dirigida, extrusión de material, inyección de material, fusión de lecho de polvo, laminación de placas delgadas y curado por fotopolimerización), proporcionando un lenguaje unificado para la formulación de normas posteriores. En términos de estandarización terminológica, se recomienda que las empresas establezcan una biblioteca comparativa en chino e inglés que contenga más de 500 términos profesionales, que abarquen las cuatro categorías principales de materiales, equipos, procesos y pruebas, para garantizar la coherencia de los documentos técnicos y la comunicación.
Lacapa de estándares técnicos cubre las cuatro áreas principales de materiales, equipos, tecnología y pruebas, y es el cuerpo principal del sistema de estandarización. Los estándares de materiales deben estipular tres categorías principales de indicadores: composición química, propiedades físicas y desempeño del proceso. Por ejemplo, la distribución del tamaño de partícula del polvo de PA12 requiere D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, contenido de oxígeno ≤ 0,05% y contenido de humedad ≤ 0,02%. Los estándares de equipos deben especificar parámetros clave como la precisión del espacio de moldeo (±0,05 mm en dirección XY, ±0,1 mm en dirección Z), precisión del control de temperatura (±2 °C) y estabilidad de la potencia del láser (±1%). Los estándares de proceso deben especificar ventanas de parámetros y requisitos de monitoreo del proceso, como la combinación de parámetros tridimensionales de potencia del láser, velocidad de escaneo, espesor del recubrimiento en polvo y temperatura de moldeo para el proceso SLS. Las normas de prueba deben definir planes de muestreo, métodos de prueba y criterios de juicio.
Capa de implementación de aplicaciones Desarrolle detalles de implementación para industrias y escenarios de aplicaciones específicos, incluidos requisitos especiales para campos verticales como el aeroespacial, el equipo médico y la fabricación de automóviles. Por ejemplo, los implantes médicos deben cumplir con los estándares de biocompatibilidad ISO 10993 y los requisitos del sistema de calidad FDA 21 CFR Parte 820; Las piezas aeroespaciales deben cumplir con los requisitos de certificación de procesos especiales de fabricación aditiva NADCAP AC7110.
2. Estándares de certificación y pruebas de materiales
Los materiales son la fuente de la calidad de la impresión 3D y el sistema de certificación de materiales debe cubrir todo el ciclo de vida de la detección de materias primas, la inspección del material entrante, la gestión del almacenamiento y el reciclaje.
El proceso de certificación adopta un modelo "progresivo de tres niveles": certificación de calificación de proveedores, certificación de lotes de materiales y verificación del desempeño del material. La certificación de calificación de proveedores se basa en los requisitos del sistema de gestión de calidad ISO 9001 y del sistema de gestión de calidad aeroespacial AS9100, y revisa la capacidad de producción, las capacidades de prueba y las capacidades de trazabilidad de la calidad del proveedor. La certificación de lotes de materiales requiere un informe de prueba completo para cada lote, incluido el análisis de la composición química (método ICP-OES o XRF), prueba de distribución del tamaño de partículas (método de difracción láser), caracterización de la morfología (microscopio electrónico de barrido SEM), análisis de propiedades térmicas (DSC, TGA) y prueba de propiedades reológicas (reómetro rotacional).
El sistema de parámetros de detección debe configurarse de forma diferente según el tipo de material. Tomando como ejemplo el polvo metálico, los parámetros de detección de núcleos incluyen:
- Composición química: desviación del contenido del elemento principal ≤±0,5%, contenido de elemento de impureza (O, N, H) controlado en O≤0,03%, N≤0,02%, H≤0,005% respectivamente
- Distribución del tamaño de las partículas: control de tres puntos de D10, D50 y D90, coeficiente de amplitud Span=(D90-D10)/D50≤1,5
- Esfericidad: circularidad ≥0,95 (método de análisis de imágenes), proporción de polvo de satélite ≤3%
- Fluidez: caudal Hall ≤25s/50g, índice de Carney ≥0,85
- Densidad aparente: ≥55% de la densidad teórica, densidad aparente ≥65% de la densidad teórica
Para los materiales poliméricos, se debe prestar atención adicional al contenido de humedad (≤0,02%), la distribución del peso molecular (PDI≤2,5), el índice de fusión (MFR 5-30 g/10 min, ajustado según el tipo de material), la temperatura de distorsión por calor (HDT≥45 °C) y otros indicadores. La resina fotosensible líquida necesita detectar parámetros como viscosidad (200-800mPa·s@25°C), profundidad de curado (≥0,1 mm), exposición crítica (Ec≤10mJ/cm²).
Los estándares de almacenamiento y reciclaje son fundamentales para mantener un rendimiento constante del material. El polvo metálico debe almacenarse en un entorno protegido con gas inerte (Ar o N2, contenido de oxígeno ≤ 0,1%), con la temperatura controlada a 15-25°C y una humedad relativa ≤ 30%. El período de almacenamiento no suele exceder los 12 meses. Es necesario volver a analizar el contenido de oxígeno y la fluidez de los materiales caducados. El reciclaje y el uso del polvo deben seguir el principio de "reciclaje limitado": el polvo de aleación de titanio debe reciclarse y usarse no más de 3 veces, y las partículas aglomeradas y las partículas oxidadas deben filtrarse después de cada uso; La proporción de reciclaje del polvo de aleación de aluminio no debe exceder el 50% de la cantidad total y debe mezclarse con polvo nuevo. Es necesario analizar la fluidez y el contenido de oxígeno del polvo reciclado en cada lote. Si los indicadores exceden el estándar, será degradado o eliminado.
3. Sistema de control de calidad de procesos
El control de calidad del proceso es un vínculo clave para convertir los requisitos estándar en calidad real. Es necesario establecer un sistema de control tres en uno de "monitoreo de parámetros-trazabilidad del proceso-verificación de la calidad".
Monitoreo de parámetros clave del proceso Es necesario determinar la combinación de parámetros principales según el tipo de proceso. Tomando como ejemplo el proceso de fusión por láser selectivo SLM, los parámetros principales incluyen:
- Parámetros del láser: potencia 200-400W (ajustada según el material), estabilidad de potencia ≤±1%; diámetro del punto 50-80 μm; velocidad de escaneo 700-1400 mm/s
- Parámetros térmicos: temperatura de precalentamiento del sustrato 150-200°C (aleación de titanio) o 80-120°C (aleación de aluminio); contenido de oxígeno en la cavidad de moldeo ≤100 ppm (aleación de titanio) o ≤500 ppm (aleación de aluminio)
- Parámetros de escaneo: espacio de escaneo 60-120 μm; espesor de capa 20-40μm; estrategia de escaneo (escaneo en tira, escaneo en tablero de ajedrez, escaneo en espiral)
- Protección de gas: flujo de gas protector 10-20 l/min, uniformidad del flujo de aire ≤±10 %
Se recomienda utilizar un sistema de monitoreo en línea para recopilar datos de parámetros en tiempo real, con una frecuencia de muestreo de ≥100 Hz, para lograr una alarma en tiempo real y el apagado automático de parámetros anormales. El CPk (índice de capacidad del proceso) de los parámetros clave debe ser ≥1,33 para garantizar que el proceso sea estable y controlable.
El sistema de trazabilidad de procesos debe realizar la trazabilidad de todos los elementos de "una parte, un archivo". Cada producto debe estar asociado con seis categorías principales de información: lote de material, número de equipo, parámetros de proceso, operadores, condiciones ambientales y datos de prueba para formar un archivo de calidad completo. El período de almacenamiento de la información de trazabilidad no debe ser inferior al doble del período de garantía del producto. Se recomienda mantener permanentemente los archivos de trazabilidad de piezas aeroespaciales. Utilice códigos de barras, códigos QR o tecnología RFID para realizar la recopilación y asociación automática de información de trazabilidad y reducir los errores de entrada manual.
Laspruebas de verificación de calidad se dividen en dos etapas: pruebas de proceso e inspección final. La inspección del proceso incluye: inspección entre capas (deteniéndose para inspección cada 10 capas, usando inspección visual o escaneo láser para detectar deformaciones, grietas y defectos sin fusión), monitoreo de temperatura (la cámara de imágenes térmicas infrarrojas monitorea la distribución de temperatura del baño de fusión en tiempo real y marca automáticamente áreas de temperatura anormales) y medición de espesor en línea (la desviación del espesor se mide después de que se forma cada capa y se controla dentro de ±0,02 mm). La inspección final incluye:
- Precisión geométrica: utilizando una máquina de medición de coordenadas tridimensionales o un CT industrial, la tolerancia dimensional se controla dentro del 70% de la tolerancia de diseño
- Densidad: medida por el método de Arquímedes, densidad ≥ 99,5% de la densidad teórica
- Defectos internos: inspección CT industrial, porosidad ≤0,5%, sin grietas, sin defectos de fusión
- Propiedades mecánicas: cada lote se prueba con varillas de prueba de horno y la resistencia a la tracción, el límite elástico y el alargamiento cumplen con los requisitos estándar
4. Ruta de implementación de la estandarización
La construcción del sistema de estandarización es un proyecto sistemático que requiere la adopción de una estrategia de "planificación global, implementación paso a paso y mejora continua". El período de implementación típico es de 18 a 24 meses.
Fase 1: Evaluación Diagnóstica (1-2 meses). Compare la serie de normas ISO/ASTM 52900 y el sistema estándar de fabricación aditiva GB/T 35351 para evaluar las brechas en el sistema de gestión de calidad existente de la empresa. Concéntrese en evaluar las cuatro dimensiones del sistema de gestión de materiales, las capacidades de gestión de equipos, el nivel de control de procesos y las capacidades de prueba, y forme un informe de análisis de brechas y una hoja de ruta de mejora. Los métodos de evaluación incluyen revisión de documentos, inspección in situ, análisis estadístico de datos y entrevistas al personal.
Fase 2: Construcción del sistema (3-6 meses). Con base en los resultados de la evaluación, se formulan documentos estándar del sistema, que incluyen tres categorías: estándares de gestión, estándares técnicos y estándares de trabajo. Los estándares de gestión cubren la estructura organizacional, las responsabilidades y autoridades, la asignación de recursos, la gestión de archivos, la gestión de registros y otros elementos; las normas técnicas cubren requisitos técnicos básicos como materiales, equipos, procesos y pruebas; Los estándares laborales cubren documentos de orientación laboral, como procedimientos operativos laborales, procedimientos de inspección y procedimientos de mantenimiento de equipos. La preparación de documentos debe seguir el principio de "quien lo escriba" para garantizar la operatividad de la norma.
Fase 3: Verificación de la operación de prueba (6-12 meses). Seleccionar productos típicos para realizar pruebas del sistema estándar para verificar la aplicabilidad y efectividad de los estándares. Se recomienda seleccionar 2 o 3 productos representativos, producir entre 30 y 50 piezas de cada producto y registrar datos de calidad durante todo el proceso. Verifique mediante análisis estadístico si los indicadores clave como la capacidad del proceso (CPk≥1,33), la tasa de aprobación a la primera (≥90%) y el costo de calidad (reducido en más del 20%) están a la altura del estándar. Si se descubren problemas durante la operación de prueba, los documentos estándar se revisarán de manera oportuna.
Fase 4: Promoción de la certificación (3-6 meses). Después de pasar la verificación de prueba, solicite la certificación del sistema a una agencia de certificación externa. Seleccione el tipo de certificación según el mercado objetivo: solicite la certificación NADCAP AC7110 en el mercado aeroespacial; solicitar la certificación ISO 13485 en el mercado de dispositivos médicos; Solicite la certificación IATF 16949 en el mercado automotriz. Tras superar la certificación, el sistema estándar se extenderá a todos los productos y líneas de producción para lograr una cobertura total.
Análisis de caso: Práctica de estandarización de una empresa de fabricación de aviación. La empresa lanzó la construcción de un sistema de estandarización de impresión 3D en 2023. Después de 18 meses de esfuerzos, ha establecido un sistema estándar completo que cubre la certificación de materiales, la gestión de equipos, el control de procesos y las pruebas de calidad. Los resultados de la implementación son significativos: la tasa de aprobación por primera vez de piezas de aleación de titanio aumentó del 71% al 94%, la tasa de aprobación del lote de material aumentó del 82% al 98%, el tiempo de inactividad por falla del equipo se redujo en un 65% y los costos de calidad se redujeron en un 38%. En 2024, aprobó con éxito la certificación NADCAP AC7110 y se convirtió en una de las primeras empresas nacionales en obtener una certificación de proceso especial para la fabricación aditiva aeroespacial.
Resumen
La construcción de un sistema de estandarización de la impresión 3D es la única manera de que la industria pase de la "tecnología disponible" a la "calidad confiable". Los puntos centrales incluyen:
- Arquitectura del sistema: Adopte una arquitectura de tres capas de "implementación de aplicación de estándares técnicos generales básicos" para garantizar la sistematicidad e integridad de los estándares.
- Certificación de materiales: establezca un sistema de certificación de tres niveles para las calificaciones de los proveedores, la certificación de lotes y la verificación del rendimiento, y controle estrictamente la fuente de calidad del material
- Control de procesos: implemente un control tres en uno de monitoreo de parámetros, trazabilidad del proceso y verificación de calidad para garantizar que el proceso sea estable y controlable.
- Ruta de implementación: seguir la estrategia de cuatro pasos "diagnóstico-evaluación-construcción del sistema-verificación de la operación de prueba-promoción de certificación" y promover gradualmente la estandarización.
Se recomienda que las empresas desarrollen hojas de ruta de implementación de estandarización diferenciadas basadas en sus propias etapas de desarrollo y los requisitos del mercado objetivo. En la etapa inicial, se puede dar prioridad al establecimiento de estándares de certificación de materiales y control de procesos para mejorar rápidamente la estabilidad de la calidad; en la etapa madura, se debe buscar la certificación de terceros para mejorar la competitividad del mercado y la confianza del cliente. La estandarización no es el punto final, sino el punto de partida para la mejora continua. Es necesario establecer un mecanismo de revisión periódica (se recomienda revisarlo una vez al año) y actualizar dinámicamente el sistema estándar de acuerdo con el progreso tecnológico y la demanda del mercado.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.