
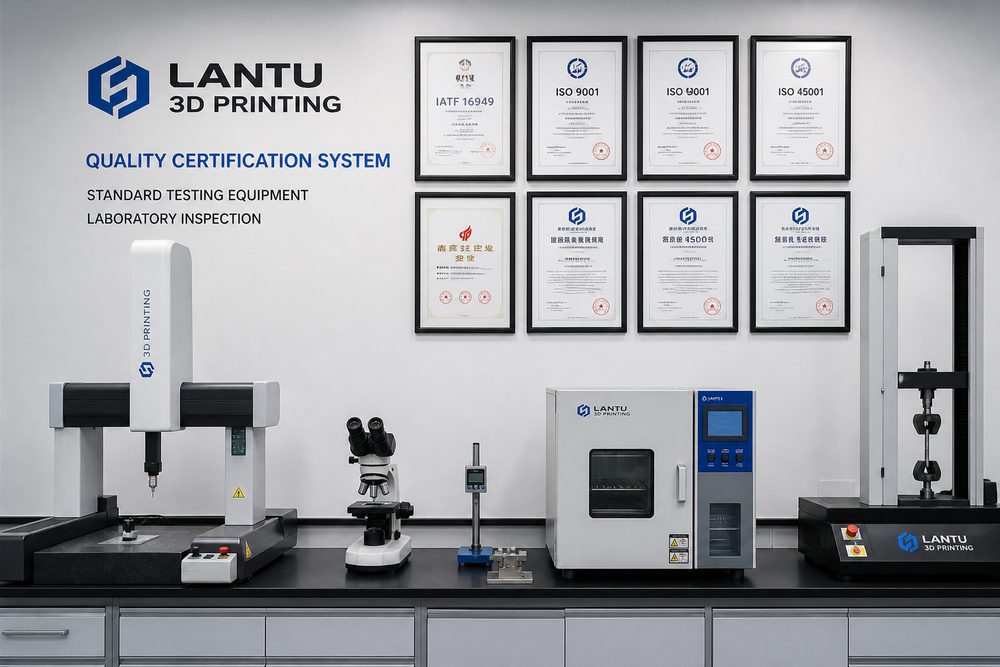
Einführung: Der Wert der Standardisierung für die 3D-Druckindustrie
Laut dem Bericht Wohlers Associates 2025 hat der globale 3D-Druckmarkt 35 Milliarden US-Dollar überschritten, mit einer jährlichen Wachstumsrate von mehr als 18 %. Allerdings ist mit der rasanten Expansion der Branche das Problem fehlender Standards immer deutlicher geworden: Die Materialparameter verschiedener Hersteller variieren um bis zu 40 %, und die Leistungskonstanz der Teile schwankt zwischen 15 und 25 %, was den tiefgreifenden Einsatz der 3D-Drucktechnologie im industriellen Bereich erheblich einschränkt.
Am Beispiel der Luft- und Raumfahrt haben Boeing und Airbus Zertifizierungszyklen für additiv gefertigte Teile von 18 bis 24 Monaten, von denen 70 % für die Überprüfung der Materialleistung und die Zertifizierung der Prozessstabilität aufgewendet werden. Das Fehlen einheitlicher Standards erhöht nicht nur die Zertifizierungskosten, sondern verzögert auch die Implementierung neuer Technologien. Daten zeigen, dass Unternehmen, die ein vollständiges Standardisierungssystem implementieren, die Erfolgsquote ihrer Produkte beim ersten Mal von 68 % auf 92 % steigern und die Qualitätskosten um 35–45 % senken können. Standardisierung ist die einzige Möglichkeit für den 3D-Druck, von „brauchbar“ zu „zuverlässig“ zu gelangen.
1. Standard-System-Framework-Design
Das 3D-Druck-Standardisierungssystem verwendet ein „dreischichtiges Architektur“-Design, das die grundlegende allgemeine Schicht, die technische Standardschicht und die Anwendungsimplementierungsschicht abdeckt und ein vertikal verbundenes und horizontal koordiniertes Standardnetzwerk bildet.
Grundlegende allgemeine Ebene Definiert grundlegende Standards wie Begriffsspezifikationen, Klassifizierungscodes und grundlegende Parameter. Darunter unterteilt die Normenreihe ISO/ASTM 52900 additive Fertigungsprozesse in sieben Kategorien (Bindemittelinjektion, gerichtete Energieabscheidung, Materialextrusion, Materialinjektion, Pulverbettfusion, Laminierung dünner Platten und Photopolymerisationshärtung) und bietet eine einheitliche Sprache für die Formulierung nachfolgender Standards. Im Hinblick auf die Terminologiestandardisierung wird empfohlen, dass Unternehmen eine Vergleichsbibliothek für Chinesisch und Englisch mit mehr als 500 Fachbegriffen einrichten, die die vier Hauptkategorien Materialien, Ausrüstung, Prozesse und Tests abdecken, um die Konsistenz technischer Dokumente und Kommunikation sicherzustellen.
Die Ebene der technischen Standards deckt die vier Kernbereiche Materialien, Ausrüstung, Technologie und Prüfung ab und ist der Hauptteil des Standardisierungssystems. Materialnormen müssen drei Hauptkategorien von Indikatoren festlegen: chemische Zusammensetzung, physikalische Eigenschaften und Prozessleistung. Beispielsweise erfordert die Partikelgrößenverteilung von PA12-Pulver D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, Sauerstoffgehalt ≤ 0,05 % und Feuchtigkeitsgehalt ≤ 0,02 %. Ausrüstungsstandards müssen Schlüsselparameter wie Formraumgenauigkeit (±0,05 mm in XY-Richtung, ±0,1 mm in Z-Richtung), Temperaturkontrollgenauigkeit (±2 °C) und Laserleistungsstabilität (±1 %) spezifizieren. Prozessstandards müssen Parameterfenster und Prozessüberwachungsanforderungen festlegen, beispielsweise die vierdimensionale Parameterkombination aus Laserleistung, Scangeschwindigkeit, Pulverbeschichtungsdicke und Formtemperatur für den SLS-Prozess. Prüfnormen müssen Probenahmepläne, Prüfmethoden und Beurteilungskriterien definieren.
Anwendungsimplementierungsschicht Entwickeln Sie Implementierungsdetails für bestimmte Branchen und Anwendungsszenarien, einschließlich spezieller Anforderungen für vertikale Bereiche wie Luft- und Raumfahrt, medizinische Geräte und Automobilherstellung. Beispielsweise müssen medizinische Implantate die Biokompatibilitätsstandards ISO 10993 und die Anforderungen an das Qualitätssystem FDA 21 CFR Part 820 erfüllen. Luft- und Raumfahrtteile müssen die NADCAP AC7110-Zertifizierungsanforderungen für spezielle additive Fertigungsverfahren erfüllen.
2. Materialzertifizierungs- und Prüfstandards
Materialien sind die Quelle der 3D-Druckqualität, und das Materialzertifizierungssystem muss den gesamten Lebenszyklus von Rohstoffprüfung, Materialeingangskontrolle, Lagerverwaltung und Recycling abdecken.
Der Zertifizierungsprozess basiert auf einem „dreistufigen progressiven“ Modell: Lieferantenqualifikationszertifizierung, Materialchargenzertifizierung und Materialleistungsüberprüfung. Die Zertifizierung der Lieferantenqualifikation basiert auf den Anforderungen des Qualitätsmanagementsystems ISO 9001 und des Qualitätsmanagementsystems AS9100 für die Luft- und Raumfahrt und überprüft die Produktionskapazität, Testfähigkeiten und Qualitätsrückverfolgbarkeitsfähigkeiten des Lieferanten. Für die Materialchargenzertifizierung ist ein vollständiger Testbericht für jede Charge erforderlich, der eine Analyse der chemischen Zusammensetzung (ICP-OES- oder RFA-Methode), einen Test der Partikelgrößenverteilung (Laserbeugungsmethode), eine Charakterisierung der Morphologie (REM-Rasterelektronenmikroskop), eine Analyse der thermischen Eigenschaften (DSC, TGA) und einen Test der rheologischen Eigenschaften (Rotationsrheometer) umfasst.
Das Erkennungsparametersystem muss je nach Materialtyp unterschiedlich eingestellt werden. Am Beispiel von Metallpulver umfassen die Kernerkennungsparameter:
- Chemische Zusammensetzung: Abweichung des Hauptelementgehalts ≤ ± 0,5 %, Gehalt an Verunreinigungselementen (O, N, H) kontrolliert auf O ≤ 0,03 %, N ≤ 0,02 %, H ≤ 0,005 %.
- Partikelgrößenverteilung: Dreipunktsteuerung von D10, D50 und D90, Spannenkoeffizient Span=(D90-D10)/D50≤1,5
- Sphärizität: Zirkularität ≥0,95 (Bildanalysemethode), Satellitenpulveranteil ≤3 %
- Fließfähigkeit: Hall-Durchflussrate ≤25 s/50 g, Carney-Index ≥0,85
- Schüttdichte: ≥55 % der theoretischen Dichte, Klopfdichte ≥65 % der theoretischen Dichte
Bei Polymermaterialien muss dem Feuchtigkeitsgehalt (≤ 0,02 %), der Molekulargewichtsverteilung (PDI ≤ 2,5), dem Schmelzindex (MFR 5–30 g/10 Min., je nach Materialtyp angepasst), der Wärmeformbeständigkeit (HDT ≥ 45 °C) und anderen Indikatoren zusätzliche Aufmerksamkeit gewidmet werden. Flüssiges lichtempfindliches Harz muss Parameter wie Viskosität (200–800 mPa·s bei 25 °C), Aushärtetiefe (≥ 0,1 mm) und kritische Belichtung (Ec ≤ 10 mJ/cm²) erkennen.
Lagerungs- und Recyclingstandards sind entscheidend für die Aufrechterhaltung einer gleichbleibenden Materialleistung. Metallpulver sollte in einer inertgasgeschützten Umgebung (Ar oder N2, Sauerstoffgehalt ≤ 0,1 %) gelagert werden, wobei die Temperatur auf 15–25 °C und eine relative Luftfeuchtigkeit ≤ 30 % kontrolliert werden sollte. Die Speicherdauer beträgt grundsätzlich nicht mehr als 12 Monate. Abgelaufene Materialien müssen erneut auf Sauerstoffgehalt und Fließfähigkeit getestet werden. Das Recycling und die Verwendung von Pulver müssen dem Prinzip des „begrenzten Recyclings“ folgen: Titanlegierungspulver sollte recycelt und nicht mehr als dreimal verwendet werden, und die agglomerierten Partikel und oxidierten Partikel sollten nach jedem Gebrauch gesiebt werden; Der Recyclinganteil von Aluminiumlegierungspulver sollte 50 % der Gesamtmenge nicht überschreiten und muss mit neuem Pulver gemischt werden. Recyceltes Pulver muss in jeder Charge auf Fließfähigkeit und Sauerstoffgehalt getestet werden. Wenn die Indikatoren den Standard überschreiten, wird sie herabgestuft oder verschrottet.
3. Prozessqualitätskontrollsystem
Die Prozessqualitätskontrolle ist ein wichtiges Glied bei der Umsetzung von Standardanforderungen in tatsächliche Qualität. Es ist notwendig, ein Drei-in-Eins-Kontrollsystem für „Parameterüberwachung, Rückverfolgbarkeit des Prozesses und Qualitätsüberprüfung“ einzurichten.
Überwachung wichtiger Prozessparameter Es ist notwendig, die Kernparameterkombination entsprechend dem Prozesstyp zu bestimmen. Am Beispiel des selektiven Laserschmelzverfahrens SLM umfassen die Kernparameter:
- Laserparameter: Leistung 200–400 W (je nach Material angepasst), Leistungsstabilität ≤ ± 1 %; Spotdurchmesser 50–80 μm; Scangeschwindigkeit 700–1400 mm/s
- Thermische Parameter: Substratvorwärmtemperatur 150–200 °C (Titanlegierung) oder 80–120 °C (Aluminiumlegierung); Sauerstoffgehalt im Formhohlraum ≤100 ppm (Titanlegierung) oder ≤500 ppm (Aluminiumlegierung)
- Scanparameter: Scanabstand 60–120 μm; Schichtdicke 20-40μm; Scanstrategie (Streifenscannen, Schachbrettscannen, Spiralscannen)
- Gasschutz: Schutzgasdurchfluss 10–20 l/min, Gleichmäßigkeit des Luftstroms ≤±10 %
Es wird empfohlen, ein Online-Überwachungssystem zu verwenden, um Parameterdaten in Echtzeit mit einer Abtastfrequenz von ≥100 Hz zu erfassen, um einen Echtzeitalarm und eine automatische Abschaltung abnormaler Parameter zu erreichen. Der CPk (Prozessfähigkeitsindex) der Schlüsselparameter sollte ≥1,33 sein, um sicherzustellen, dass der Prozess stabil und kontrollierbar ist.
Das Prozessrückverfolgbarkeitssystem muss die Rückverfolgbarkeit aller Elemente „ein Teil, eine Datei“ ermöglichen. Jedes Produkt muss mit sechs Hauptkategorien von Informationen verknüpft werden: Materialcharge, Gerätenummer, Prozessparameter, Bediener, Umgebungsbedingungen und Testdaten, um eine vollständige Qualitätsdatei zu erstellen. Die Speicherdauer der Rückverfolgbarkeitsinformationen sollte mindestens das Doppelte der Produktgarantiezeit betragen. Es wird empfohlen, Dateien zur Rückverfolgbarkeit von Luft- und Raumfahrtteilen dauerhaft aufzubewahren. Nutzen Sie Barcode-, QR-Code- oder RFID-Technologie, um die automatische Erfassung und Zuordnung von Rückverfolgbarkeitsinformationen zu realisieren und manuelle Eingabefehler zu reduzieren.
Qualitätsverifizierungstests sind in zwei Phasen unterteilt: Prozesstests und Endkontrolle. Die Prozessinspektion umfasst: Zwischenschichtinspektion (alle 10 Schichten anhalten zur Inspektion, visuelle Inspektion oder Laserscanning zur Erkennung von Verzug, Rissen und Nichtschmelzfehlern), Temperaturüberwachung (Infrarot-Wärmebildkamera überwacht die Temperaturverteilung des Schmelzbades in Echtzeit und markiert automatisch anormale Temperaturbereiche) und Online-Dickenmessung (die Dickenabweichung wird nach der Bildung jeder Schicht gemessen und auf ±0,02 mm geregelt). Die Endkontrolle umfasst:
- Geometrische Genauigkeit: Mit einem dreidimensionalen Koordinatenmessgerät oder einem industriellen CT wird die Maßtoleranz auf 70 % der Designtoleranz kontrolliert
- Dichte: gemessen nach der Archimedes-Methode, Dichte ≥ 99,5 % der theoretischen Dichte
- Interne Defekte: industrielle CT-Inspektion, Porosität ≤0,5 %, keine Risse, keine Fusionsfehler
- Mechanische Eigenschaften: Jede Charge wird mit Ofenteststäben getestet und die Zugfestigkeit, Streckgrenze und Dehnung entsprechen den Standardanforderungen
4. Standardisierungsimplementierungspfad
Der Aufbau des Standardisierungssystems ist ein systematisches Projekt, das die Annahme einer Strategie der „Gesamtplanung, schrittweisen Umsetzung und kontinuierlichen Verbesserung“ erfordert. Der typische Implementierungszeitraum beträgt 18–24 Monate.
Phase 1: Diagnostische Beurteilung (1–2 Monate). Vergleichen Sie die ISO/ASTM 52900-Normenreihe und das GB/T 35351-Standardsystem für additive Fertigung, um die Lücken im bestehenden Qualitätsmanagementsystem des Unternehmens zu bewerten. Konzentrieren Sie sich auf die Bewertung der vier Dimensionen Materialmanagementsystem, Gerätemanagementfähigkeiten, Prozesskontrollebene und Testfähigkeiten und erstellen Sie einen Bericht zur Lückenanalyse und einen Verbesserungsfahrplan. Zu den Bewertungsmethoden gehören Dokumentenprüfung, Vor-Ort-Inspektion, statistische Datenanalyse und Personalbefragungen.
Phase 2: Systemaufbau (3-6 Monate). Basierend auf den Bewertungsergebnissen werden Standardsystemdokumente formuliert, die drei Kategorien umfassen: Managementstandards, technische Standards und Arbeitsstandards. Managementstandards umfassen Organisationsstruktur, Verantwortlichkeiten und Befugnisse, Ressourcenzuweisung, Dateiverwaltung, Datensatzverwaltung und andere Elemente; Technische Standards decken zentrale technische Anforderungen wie Materialien, Ausrüstung, Prozesse und Tests ab. Arbeitsnormen umfassen Arbeitsleitdokumente wie Arbeitsabläufe, Inspektionsverfahren und Gerätewartungsverfahren. Die Dokumentenerstellung sollte dem Prinzip „Wer es schreibt“ folgen, um die Funktionsfähigkeit des Standards sicherzustellen.
Phase 3: Überprüfung des Probebetriebs (6–12 Monate). Wählen Sie typische Produkte aus, um Probeläufe des Standardsystems durchzuführen und die Anwendbarkeit und Wirksamkeit der Standards zu überprüfen. Es wird empfohlen, 2-3 repräsentative Produkte auszuwählen, 30-50 Stück jedes Produkts herzustellen und während des gesamten Prozesses Qualitätsdaten aufzuzeichnen. Überprüfen Sie durch statistische Analysen, ob Schlüsselindikatoren wie Prozessfähigkeit (CPk≥1,33), Ersterfolgsquote (≥90 %) und Qualitätskosten (um mehr als 20 % reduziert) dem Standard entsprechen. Sollten während des Probebetriebs Probleme festgestellt werden, werden die Standarddokumente zeitnah überarbeitet.
Phase 4: Zertifizierungsförderung (3–6 Monate). Beantragen Sie nach bestandener Probelaufüberprüfung eine Systemzertifizierung bei einer externen Zertifizierungsstelle. Wählen Sie den Zertifizierungstyp entsprechend dem Zielmarkt aus: Beantragen Sie die NADCAP AC7110-Zertifizierung im Luft- und Raumfahrtmarkt. Beantragen Sie die ISO 13485-Zertifizierung auf dem Markt für Medizinprodukte. Beantragen Sie die IATF 16949-Zertifizierung im Automobilmarkt. Nach bestandener Zertifizierung wird das Standardsystem auf alle Produkte und Produktionslinien ausgeweitet, um eine vollständige Abdeckung zu erreichen.
Fallanalyse: Standardisierungspraxis eines Luftfahrtunternehmens. Das Unternehmen begann im Jahr 2023 mit dem Aufbau eines 3D-Druck-Standardisierungssystems. Nach 18-monatiger Arbeit hat es ein vollständiges Standardsystem etabliert, das Materialzertifizierung, Gerätemanagement, Prozesskontrolle und Qualitätsprüfung umfasst. Die Umsetzungsergebnisse sind bedeutend: Die Erfolgsquote bei Titanlegierungsteilen beim ersten Mal ist von 71 % auf 94 % gestiegen, die Erfolgsquote bei Materialchargen hat sich von 82 % auf 98 % erhöht, die Ausfallzeit bei Geräteausfällen wurde um 65 % reduziert und die Qualitätskosten wurden um 38 % gesenkt. Im Jahr 2024 bestand das Unternehmen erfolgreich die NADCAP AC7110-Zertifizierung und war eines der ersten inländischen Unternehmen, das eine spezielle Prozesszertifizierung für die additive Fertigung in der Luft- und Raumfahrt erhielt.
Zusammenfassung
Der Aufbau eines 3D-Druck-Standardisierungssystems ist für die Branche die einzige Möglichkeit, von „verfügbarer Technologie“ zu „zuverlässiger Qualität“ zu gelangen. Zu den Kernpunkten gehören:
- Systemarchitektur: Übernehmen Sie eine dreischichtige Architektur der „grundlegenden allgemeinen technischen Standards-Anwendungsimplementierung“, um die Systematik und Vollständigkeit der Standards sicherzustellen.
- Materialzertifizierung: Richten Sie ein dreistufiges Zertifizierungssystem für Lieferantenqualifikationen, Chargenzertifizierung und Leistungsüberprüfung ein und kontrollieren Sie streng die Quelle der Materialqualität
- Prozesskontrolle: Implementieren Sie eine Drei-in-Eins-Kontrolle der Parameterüberwachung, Prozessrückverfolgbarkeit und Qualitätsüberprüfung, um sicherzustellen, dass der Prozess stabil und kontrollierbar ist
- Implementierungspfad: Befolgen Sie die vierstufige Strategie „Diagnosebewertung, Systemaufbau, Testbetrieb, Verifizierung, Zertifizierungsförderung“ und fördern Sie schrittweise die Standardisierung
Es wird empfohlen, dass Unternehmen differenzierte Roadmaps für die Standardisierungsimplementierung entwickeln, die auf ihren eigenen Entwicklungsstadien und Zielmarktanforderungen basieren. In der Anfangsphase kann der Festlegung von Materialzertifizierungs- und Prozesskontrollstandards Vorrang eingeräumt werden, um die Qualitätsstabilität schnell zu verbessern. Im ausgereiften Stadium sollte eine Zertifizierung durch Dritte angestrebt werden, um die Wettbewerbsfähigkeit des Marktes und das Vertrauen der Kunden zu stärken. Standardisierung ist nicht der Endpunkt, sondern der Ausgangspunkt für eine kontinuierliche Verbesserung. Es ist notwendig, einen regelmäßigen Überprüfungsmechanismus einzurichten (es wird empfohlen, ihn einmal im Jahr zu überprüfen) und das Standardsystem entsprechend dem technologischen Fortschritt und der Marktnachfrage dynamisch zu aktualisieren.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.