
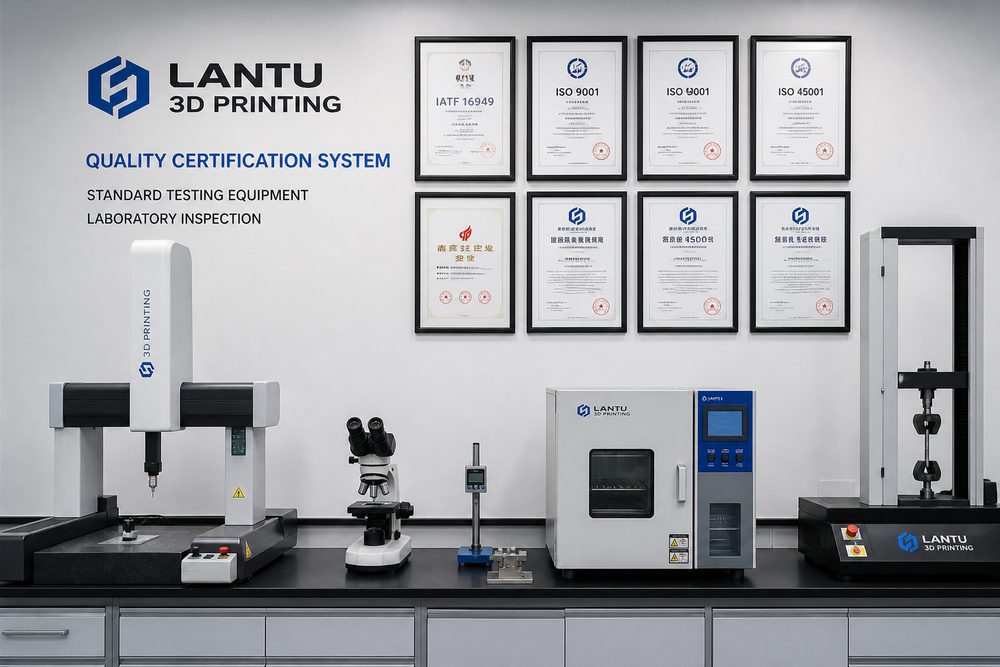
引言:标准化对3D打印产业的价值
根据Wohlers Associates 2025年报告,全球3D打印市场规模已突破350亿美元,年增长率保持在18%以上。然而,在产业快速扩张的背后,标准缺失问题日益凸显:不同厂商的材料参数差异高达40%,制件性能一致性波动范围在15-25%之间,严重制约了3D打印技术在工业领域的深度应用。
以航空航天领域为例,波音公司和空客公司对增材制造零件的认证周期长达18-24个月,其中70%的时间用于材料性能验证和工艺稳定性证明。缺乏统一标准不仅增加了认证成本,更延缓了新技术的落地速度。数据显示,实施完整标准化体系的企业,产品一次合格率可从68%提升至92%,质量成本降低35-45%。标准化已成为3D打印从"能用"迈向"可靠"的必经之路。
一、标准体系框架设计
3D打印标准化体系采用"三层架构"设计,涵盖基础通用层、技术标准层和应用实施层,形成纵向贯通、横向协同的标准网络。
基础通用层定义术语规范、分类编码、基本参数等基础标准。其中,ISO/ASTM 52900系列标准将增材制造工艺分为7大类(粘结剂喷射、定向能量沉积、材料挤出、材料喷射、粉末床熔融、薄板叠层、光聚合固化),为后续标准的制定提供统一语言。在术语标准化方面,建议企业建立包含500+专业术语的中英文对照库,覆盖材料、设备、工艺、检测四大类别,确保技术文件和沟通的一致性。
技术标准层覆盖材料、设备、工艺、检测四大核心领域,是标准化体系的主体。材料标准需规定化学成分、物理性能、工艺性能三大类指标,如PA12粉末的粒径分布要求D10≤45μm、D50=60±5μm、D90≥75μm,氧含量≤0.05%,含水量≤0.02%。设备标准需明确成型空间精度(XY方向±0.05mm,Z方向±0.1mm)、温度控制精度(±2°C)、激光功率稳定性(±1%)等关键参数。工艺标准需规定参数窗口和过程监控要求,如SLS工艺的激光功率、扫描速度、铺粉厚度、成型温度四维参数组合。检测标准需定义抽样方案、检测方法和判定准则。
应用实施层针对特定行业和应用场景制定实施细则,包括航空航天、医疗器械、汽车制造等垂直领域的特殊要求。例如,医疗植入物需满足ISO 10993生物相容性标准和FDA 21 CFR Part 820质量体系要求;航空航天零件需符合NADCAP AC7110增材制造特殊过程认证要求。
二、材料认证与检测标准
材料是3D打印质量的源头,材料认证体系需覆盖原材料筛选、来料检验、存储管理、回收使用全生命周期。
认证流程采用"三级递进"模式:供应商资质认证、材料批次认证、材料性能验证。供应商资质认证依据ISO 9001质量管理体系和AS9100航空航天质量管理体系要求,审核供应商的生产能力、检测能力、质量追溯能力。材料批次认证要求每批次提供完整的检测报告,包括化学成分分析(ICP-OES或XRF方法)、粒径分布测试(激光衍射法)、形貌表征(SEM扫描电镜)、热性能分析(DSC、TGA)、流变性能测试(旋转流变仪)。
检测参数体系需根据材料类型差异化设置。以金属粉末为例,核心检测参数包括:
- 化学成分:主元素含量偏差≤±0.5%,杂质元素(O、N、H)含量分别控制在O≤0.03%、N≤0.02%、H≤0.005%
- 粒径分布:D10、D50、D90三点控制,跨度系数Span=(D90-D10)/D50≤1.5
- 球形度:圆形度≥0.95(图像分析法),卫星粉比例≤3%
- 流动性:霍尔流动速率≤25s/50g,卡尼指数≥0.85
- 松装密度:≥理论密度的55%,振实密度≥理论密度的65%
对于高分子材料,需额外关注含水量(≤0.02%)、分子量分布(PDI≤2.5)、熔融指数(MFR 5-30g/10min,根据材料类型调整)、热变形温度(HDT≥45°C)等指标。液态光敏树脂需检测粘度(200-800mPa·s@25°C)、固化深度(≥0.1mm)、临界曝光量(Ec≤10mJ/cm²)等参数。
存储与回收标准对保持材料性能稳定至关重要。金属粉末应存储在惰性气体保护环境(Ar或N2,氧含量≤0.1%),温度控制在15-25°C,相对湿度≤30%。存储期限一般不超过12个月,超期材料需重新检测氧含量和流动性。粉末回收使用需遵循"有限次回收"原则:钛合金粉末回收使用不超过3次,每次使用后筛分去除团聚颗粒和氧化颗粒;铝合金粉末回收比例不超过总量的50%,且需与新粉混合使用。回收粉末需每批次进行流动性测试和氧含量检测,指标超标时降级使用或报废处理。
三、过程质量控制体系
过程质量控制是将标准要求转化为实际质量的关键环节,需建立"参数监控-过程追溯-质量验证"三位一体的控制体系。
关键过程参数监控需根据工艺类型确定核心参数组合。以SLM选区激光熔化工艺为例,核心参数包括:
- 激光参数:功率200-400W(根据材料调整),功率稳定性≤±1%;光斑直径50-80μm;扫描速度700-1400mm/s
- 热参数:基板预热温度150-200°C(钛合金)或80-120°C(铝合金);成型腔氧含量≤100ppm(钛合金)或≤500ppm(铝合金)
- 扫描参数:扫描间距60-120μm;层厚20-40μm;扫描策略(条形扫描、棋盘扫描、螺旋扫描)
- 气体保护:保护气体流量10-20L/min,气流均匀性≤±10%
建议采用在线监测系统实时采集参数数据,采样频率≥100Hz,实现参数异常的实时报警和自动停机。关键参数的CPk(过程能力指数)应≥1.33,确保过程稳定可控。
过程追溯体系需实现"一零件一档案"的全要素追溯。每件产品需关联材料批次、设备编号、工艺参数、操作人员、环境条件、检测数据六大类信息,形成完整的质量档案。追溯信息存储期限应不小于产品质保期的2倍,建议航空航天零件追溯档案永久保存。采用条码、二维码或RFID技术实现追溯信息的自动采集和关联,减少人工录入错误。
质量验证检测分为过程检测和终检两个阶段。过程检测包括:层间检测(每10层停机检测一次,采用视觉检测或激光扫描,检测翘曲、裂纹、未熔合缺陷)、温度监测(红外热像仪实时监测熔池温度分布,温度异常区域自动标记)、在线测厚(每层成型后测量厚度偏差,控制在±0.02mm以内)。终检包括:
- 几何精度:采用三坐标测量机或工业CT,尺寸公差控制在设计公差的70%以内
- 致密度:阿基米德法测量,致密度≥理论密度的99.5%
- 内部缺陷:工业CT检测,孔隙率≤0.5%,无裂纹、未熔合缺陷
- 力学性能:每批次随炉试棒测试,拉伸强度、屈服强度、延伸率满足标准要求
四、标准化实施路径
标准化体系建设是一项系统工程,需采用"总体规划、分步实施、持续改进"的策略,典型实施周期为18-24个月。
阶段一:诊断评估(1-2个月)。对照ISO/ASTM 52900系列标准、GB/T 35351增材制造标准体系,评估企业现有质量管理体系的差距。重点评估材料管理体系、设备管理能力、工艺控制水平、检测能力四个维度,形成差距分析报告和改进路线图。评估方法包括文件审核、现场检查、数据统计分析、人员访谈。
阶段二:体系构建(3-6个月)。根据评估结果制定标准体系文件,包括管理标准、技术标准、工作标准三大类。管理标准覆盖组织架构、职责权限、资源配置、文件管理、记录管理等要素;技术标准覆盖材料、设备、工艺、检测等核心技术要求;工作标准覆盖岗位操作规程、检验规程、设备维护规程等作业指导文件。文件编制应遵循"谁执行谁编写"原则,确保标准的可操作性。
阶段三:试运行验证(6-12个月)。选择典型产品开展标准体系试运行,验证标准的适用性和有效性。建议选择2-3种代表性产品,每种产品生产30-50件,全过程记录质量数据。通过统计分析验证过程能力(CPk≥1.33)、一次合格率(≥90%)、质量成本(降低20%以上)等关键指标是否达标。试运行过程中发现的问题及时修订标准文件。
阶段四:认证推广(3-6个月)。试运行验证合格后,向第三方认证机构申请体系认证。根据目标市场选择认证类型:航空航天市场申请NADCAP AC7110认证;医疗器械市场申请ISO 13485认证;汽车市场申请IATF 16949认证。认证通过后,将标准体系推广至全部产品和生产线,实现全覆盖。
案例分析:某航空制造企业标准化实践。该企业于2023年启动3D打印标准化体系建设,通过18个月的努力,建成了覆盖材料认证、设备管理、工艺控制、质量检测的完整标准体系。实施效果显著:钛合金零件一次合格率从71%提升至94%,材料批次合格率从82%提升至98%,设备故障停机时间减少65%,质量成本降低38%。2024年成功通过NADCAP AC7110认证,成为国内首批获得航空航天增材制造特殊过程认证的企业之一。
总结
3D打印标准化体系建设是产业从"技术可用"迈向"质量可靠"的必经之路。核心要点包括:
- 体系架构:采用"基础通用-技术标准-应用实施"三层架构,确保标准的系统性和完整性
- 材料认证:建立供应商资质、批次认证、性能验证三级认证体系,严格管控材料质量源头
- 过程控制:实施参数监控、过程追溯、质量验证三位一体控制,确保过程稳定可控
- 实施路径:遵循"诊断评估-体系构建-试运行验证-认证推广"四步走策略,循序渐进推进标准化
建议企业根据自身发展阶段和目标市场要求,制定差异化的标准化实施路线图。起步阶段可优先建立材料认证和过程控制标准,快速提升质量稳定性;成熟阶段应追求第三方认证,提升市场竞争力和客户信任度。标准化不是终点,而是持续改进的起点,需建立定期评审机制(建议每年评审一次),根据技术进步和市场需求动态更新标准体系。