
Введение: почему этот вопрос становится критически важным
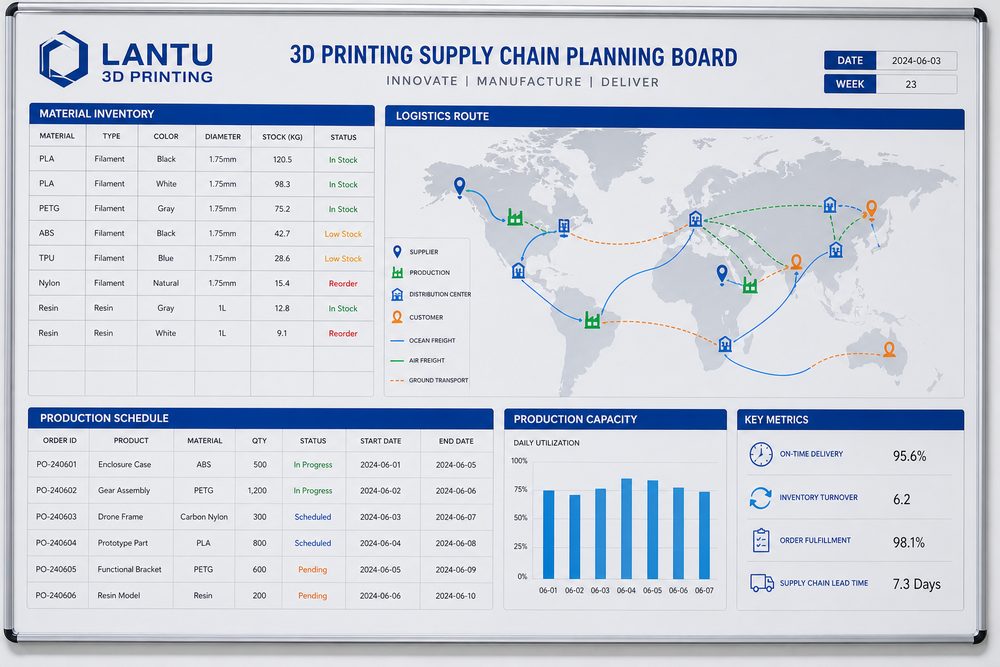
Согласование порошка, аутсорса и сроков поставки: построение устойчивости в управлении цепочкой поставок 3D-печати — по сути, это вопрос перехода 3D-печати от «можем изготовить» к «стабильно, объяснимо и с гарантированной поставкой». По мере того как клиенты переходят от внешне эффектных образцов к функциональным деталям, мелкосерийным партиям и быстрым запасным частям, одного лишь опыта в расчёте цены и временной настройки оборудования уже недостаточно для выполнения требований по срокам, качеству и стоимости. Позиция lantu3D Printing — это платформа управления жизненным циклом и реализации от чертежа/дизайна до физической поставки, поэтому каждый этап должен управляться структурированно.
I. Устойчивость цепочки поставок определяет стабильность поставок
Металлический порошок, смолы, нейлоновый порошок, аутсорс-постобработка и логистика могут стать узкими местами. Один поставщик, отсутствие страхового запаса и неясные альтернативные материалы усиливают риск по заказам. В реальных проектах инженер не может смотреть только на один показатель — нужно одновременно учитывать назначение детали, направление нагрузки, сопряжения при сборке, требования к поверхности, температурную среду и бюджет. Например, для точных декоративных деталей обычно в приоритете SLA или высокоточная смола, для износостойких конструкционных деталей может подойти SLS-нейлон, а для деталей с высокими требованиями к несущей способности и термостойкости нужно оценивать SLM-алюминиевые сплавы, титановые сплавы или нержавеющую сталь.
Ключевые параметры должны быть зафиксированы в проверяемых записях: типичная толщина слоя составляет 0.05-0.2mm, толщину стенки функциональных деталей обычно не рекомендуется делать менее 1.2-2.0mm, а для отверстий, резьбы и расположения защёлок нужно заранее закладывать технологическую компенсацию. Только если эти ограничения будут заранее переданы в конструкторский отдел, последующее производство не будет снова и снова уходить в переделки.
II. От анализа проблемы к инженерному решению
Рекомендуется выстроить классификацию критических материалов, оценку поставщиков, предупреждение о рисках по срокам поставки и набор альтернативных технологических сценариев. Частые сбои не всегда связаны с самим оборудованием — зачастую проблема в том, что не согласованы входные требования, модель, выбор материала, ориентация печати, постобработка и стандарты контроля. Например, если клиент требует «высокую прочность, хорошую поверхность, низкую цену и доставку завтра», но при этом не расставлены приоритеты, то на позднем этапе производства почти неизбежны переделки.
На этапе запуска проекта рекомендуется принять три типа решений: первое — является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; второе — что является ключевым параметром: размеры, прочность, внешний вид, термостойкость или срок поставки; третье — кто несёт стоимость отказа и нужна ли приёмка первого образца. Чем раньше это будет определено, тем легче проекту двигаться по плану.
III. Практические методы внедрения
При внедрении можно использовать комбинацию «база стандартных параметров+форма проектного ревью+разбор отклонений». База стандартных параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; форма проектного ревью нужна для проверки целостности модели, минимальной толщины стенки, рисков по поддержкам, способа постобработки и стандартов контроля; разбор отклонений превращает такие проблемы, как коробление, расслоение, пористость, отклонения размеров и дефекты поверхности, в правила, которых можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует выполнить первый образец или проверку на небольшом прототипе, а уже потом переходить к серийному планированию. Критические размеры можно проверять штангенциркулем, координатно-измерительной машиной или сопоставлением со сканированием; для декоративных деталей нужно заранее определить стандарты шлифовки, окраски, тонировки или полировки; сборочные детали перед поставкой должны пройти реальную проверку сопряжения. Это позволяет одновременно снизить риски для клиента и уменьшить внутренние переделки.
IV. Показатели управления и непрерывная оптимизация
Компании следует отслеживать не пиковую скорость отдельного принтера, а совокупную эффективность от получения заказа до поставки. Рекомендуется постоянно контролировать время ответа на расчёт, долю одобренных с первого ревью проектов, процент годных первых образцов, коэффициент потерь материала, загрузку оборудования, долю переделок, показатель своевременной поставки и коэффициент повторных заказов от клиентов. Каждый показатель соответствует одному участку, который можно улучшать.
Когда объём данных достигает определённого масштаба, платформа может дополнительно поддерживать автоматический расчёт цены, интеллектуальное планирование производства, предупреждение о рисках и рекомендации из базы знаний. В сервисе lantu3D Printing этот опыт следует накапливать в виде воспроизводимых процессов, чтобы клиент получал не просто деталь, а более определённый маршрут производства.
Итоги
Конкуренция в индустрии 3D-печати сегодня смещается от количества оборудования к инженерным компетенциям, процессным возможностям и способности обеспечивать поставку. Будь то материалы, процессы, приложения, оборудование, сервис, качество, стоимость, клиентский опыт, цифровизация или цепочка поставок — действительно ценным является подход, который позволяет заранее выявлять, количественно оценивать и управлять неопределённостью. Для участников отрасли построение стандартов, накопление данных и постоянный разбор результатов — это и есть ключевой путь к тому, чтобы превратить 3D-печать в устойчивую производительную силу.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.