
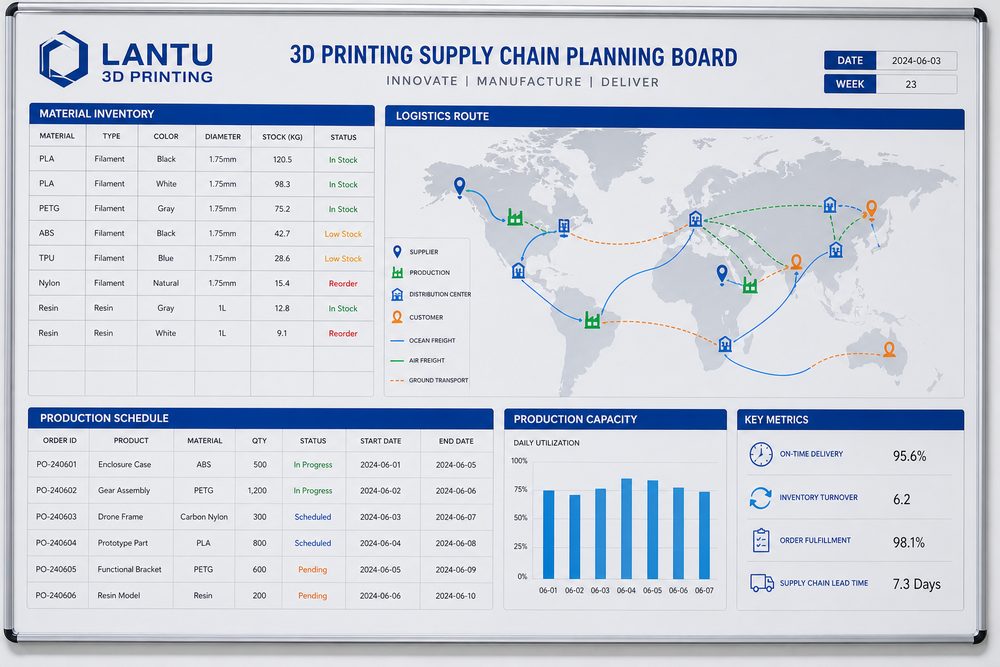
Einleitung: Warum dieses Thema gerade immer wichtiger wird
Wie Pulver, Fremdfertigung und Lieferzyklen zusammenspielen: Resilienzaufbau im 3D-Druck-Supply-Chain-Management beschäftigt sich im Kern mit dem Aufbau der Fähigkeit, 3D-Druck vom „Machbar“ hin zu „stabil, erklärbar und lieferbar“ zu entwickeln. Da Kunden sich von reinen Optikmustern hin zu Funktionsteilen, Kleinserien und schnellen Ersatzteilen verlagern, reicht es nicht mehr aus, sich allein auf Erfahrungsangebote und kurzfristige Maschineneinstellungen zu verlassen, um Lieferzeiten, Qualität und Kostenanforderungen zu erfüllen. Die Positionierung von lantu3D ist eine Lifecycle-Management- und Realisierungsplattform von Blaupause/Design bis zur physischen Auslieferung, daher muss jede Phase strukturiert gemanagt werden.
1. Die Resilienz der Lieferkette bestimmt die Lieferstabilität
Metallpulver, Harze, Nylonpulver, externe Nachbearbeitung und Logistik können allesamt zu Engpässen werden. Ein einzelner Lieferant, kein Sicherheitsbestand und unklare Ersatzmaterialien vergrößern das Auftragsrisiko. In realen Projekten dürfen Ingenieure nicht nur auf eine einzelne Kennzahl schauen, sondern müssen Verwendungszweck des Bauteils, Belastungsrichtung, Montagebezug, Oberflächenanforderungen, Temperaturumgebung und Budget in dieselbe Entscheidungsmatrix aufnehmen. Präzise Sichtbauteile werden beispielsweise meist zuerst mit SLA oder hochpräzisem Harz bewertet; verschleißfeste Strukturteile können SLS-Nylon erfordern; Bauteile mit hohen Anforderungen an Tragfähigkeit und Temperaturbeständigkeit müssen hingegen hinsichtlich SLM-Aluminiumlegierung, Titanlegierung oder Edelstahl geprüft werden.
Wichtige Parameter müssen als überprüfbare Aufzeichnungen vorliegen: Die typische Schichtdicke liegt bei 0.05-0.2mm, die Wandstärke von Funktionsteilen sollte in der Regel nicht unter 1.2-2.0mm liegen, und für Bohrungen, Gewinde sowie Rastpositionen muss ein prozessbedingter Ausgleich vorgesehen werden. Nur wenn diese Einschränkungen frühzeitig an die Konstruktion zurückgemeldet werden, lassen sich spätere Nacharbeiten vermeiden.
2. Von der Problemanalyse zur Engineering-Entscheidung
Es empfiehlt sich, eine Klassifizierung kritischer Materialien, eine Lieferantenbewertung, eine Lieferzeitwarnung und alternative Prozessoptionen einzuführen. Häufig entstehen Fehlleistungen nicht durch die Maschine selbst, sondern dadurch, dass Anforderungen, Modellkonstruktion, Materialwahl, Druckorientierung, Nachbearbeitung und Prüfkriterien nicht aufeinander abgestimmt sind. Wenn ein Kunde zum Beispiel „hohe Festigkeit, gute Oberfläche, niedriger Preis und Lieferung morgen“ verlangt, ohne Prioritäten zu setzen, kommt es leicht in der späteren Produktion zu Nacharbeit.
In der Projektfreigabephase sollten drei Arten von Entscheidungen getroffen werden: Erstens, ob es sich um ein Präsentationsmuster, ein Montage-Muster oder ein Funktionsteil handelt; zweitens, ob die Schlüsselkriterien Maßhaltigkeit, Festigkeit, Optik, Temperaturbeständigkeit oder Lieferzeit sind; drittens, wer die Kosten eines Fehlschlags trägt und ob eine Erstbemusterung erforderlich ist. Je früher diese Entscheidung getroffen wird, desto eher kann das Projekt planmäßig voranschreiten.
3. Praktisch umsetzbare Maßnahmen
Bei der Umsetzung kann eine Kombination aus „Standardparameterbibliothek + Projektprüfblatt + Abweichungs-Review“ verwendet werden. In der Standardparameterbibliothek werden empfohlene Einstellungen für verschiedene Materialien, Maschinen und Schichtdicken dokumentiert; das Projektprüfblatt dient zur Bestätigung von Modellvollständigkeit, Mindestwandstärke, Stützrisiken, Nachbearbeitungsmethoden und Prüfkriterien; das Abweichungs-Review überführt Probleme wie Verzug, Delamination, Porosität, Maßabweichung und Oberflächenfehler in Regeln, die beim nächsten Mal vermieden werden können.
Bei Kleinserienaufträgen sollte zunächst ein Erstteil oder ein Kleinsample validiert werden, bevor in die Serienplanung übergegangen wird. Kritische Maße können mit Messschieber, Koordinatenmessmaschine oder Scanvergleich geprüft werden; bei Sichtteilen sollten Standards für Schleifen, Lackieren, Färben oder Polieren klar definiert sein; bei Montagebauteilen ist vor der Auslieferung ein tatsächlicher Passungstest durchzuführen. So lassen sich sowohl Kundenrisiken als auch interne Nacharbeiten reduzieren.
4. Managementkennzahlen und kontinuierliche Optimierung
Unternehmen sollten nicht die Spitzenleistung einer einzelnen Maschine, sondern die Gesamteffizienz vom Auftragseingang bis zur Auslieferung im Blick behalten. Empfohlen wird, Reaktionszeit für Angebote, Freigabequote beim ersten Review, Erstteil-Akzeptanzrate, Materialverlustquote, Maschinenauslastung, Nacharbeitsquote, pünktliche Lieferquote und Wiederbestellquote der Kunden kontinuierlich zu verfolgen. Jede Kennzahl steht für einen konkret optimierbaren Prozessschritt.
Wenn sich ausreichend Daten angesammelt haben, kann die Plattform zusätzlich automatische Kalkulation, intelligente Feinplanung, Risikowarnungen und Empfehlungen aus einer Wissensdatenbank unterstützen. lantu3D sollte diese Erfahrungen im Service in wiederverwendbare Prozesse überführen, damit Kunden nicht nur ein einzelnes Bauteil erhalten, sondern einen deutlich verlässlicheren Fertigungsweg.
Fazit
Der Wettbewerb in der 3D-Druckbranche verschiebt sich von der Anzahl der Maschinen hin zu Engineering-Kompetenz, Prozesskompetenz und Lieferfähigkeit. Ob Materialien, Prozesse, Anwendungen, Maschinen, Service, Qualität, Kosten, Kundenerlebnis, Digitalisierung oder Lieferkette: Wirklich wertvoll ist es, Unsicherheiten früh zu erkennen, zu quantifizieren und zu steuern. Für Branchenakteure liegt der Kernweg darin, Standards aufzubauen, Daten zu sammeln und konsequent nachzuarbeiten, um 3D-Druck zu einer stabilen Produktivitätskraft zu machen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.