
はじめに:なぜこのテーマが重要になっているのか
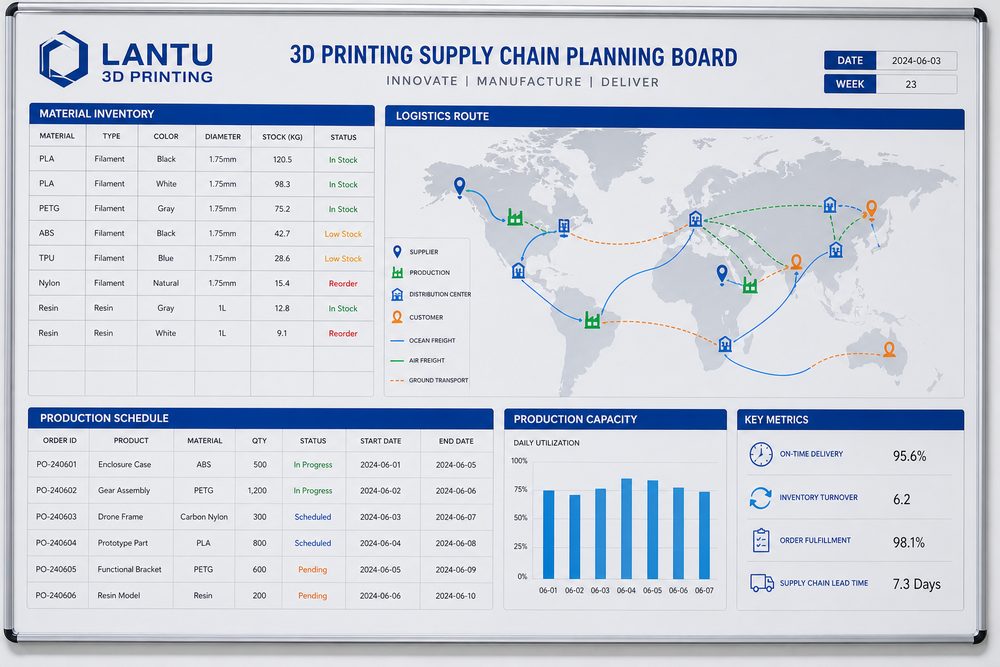
粉末、外部委託、納期サイクルはどのように連携するのか:3Dプリント供給網管理のレジリエンス構築が本質的に議論しているのは、3Dプリントが「作れる」段階から「安定して、説明可能で、納品できる」段階へ移行するための能力づくりです。顧客が外観サンプルから機能部品、小ロット、短納期のスペアパーツへと移るにつれ、経験だけに頼った見積もりや場当たり的な機械調整では、納期・品質・コストの要求を満たせなくなっています。lantu3Dの位置づけは、設計から実物納品までのライフサイクル管理と実現プラットフォームであり、そのため各工程を構造化して管理する必要があります。
一、サプライチェーンのレジリエンスが納品の安定性を決める
金属粉末、樹脂、ナイロン粉末、外部委託後処理、物流工程はいずれもボトルネックになりえます。単一サプライヤー、安全在庫なし、不明確な代替材料は受注リスクを増幅します。実際のプロジェクトでは、エンジニアは単一指標だけを見るのではなく、部品用途、荷重方向、組立関係、表面要求、耐熱環境、予算を同じ判断表に載せる必要があります。たとえば精密な外観部品では通常SLAや高精度樹脂が優先され、耐摩耗性を要する構造部品ではSLSナイロン、耐荷重・耐熱要求の高い部品ではSLMアルミ合金、チタン合金、またはステンレス鋼を評価する必要があります。
主要パラメータは検証可能な記録として残す必要があります。層厚の一般的範囲は0.05-0.2mmで、機能部品の壁厚は通常1.2-2.0mmを下回らないことが推奨されません。穴径、ねじ、クリップ位置には工程補正を見込む必要があります。これらの制約を設計側へ事前にフィードバックして初めて、後工程での手戻りを繰り返さずに済みます。
二、問題分析からエンジニアリング判断へ
重要物料の階層化、サプライヤー評価、納期アラート、代替工程案の整備を推奨します。典型的な失敗は必ずしも設備そのものに起因するわけではなく、要求入力、モデル設計、材料選定、造形方向、後処理、検査基準の間で整合が取れていないことにあります。たとえば顧客が「高強度、高品質な表面、低価格、明日納品」と求める場合、優先順位が決まっていなければ生産終盤で再作業が発生しやすくなります。
立ち上げ段階で三つの判断を行うべきです。第一に、部品が展示サンプル、組立サンプル、機能部品のいずれか。第二に、重要指標が寸法、強度、外観、耐熱、納期のどれか。第三に、失敗コストを誰が負担するか、そして初回品確認が必要かどうか。これを早く決めるほど、プロジェクトは計画通り進めやすくなります。
三、実装可能な方法
実施時には「標準パラメータライブラリ+プロジェクト審査表+異常レビュー」の組み合わせが有効です。標準パラメータライブラリには、材料・設備・層厚ごとの推奨設定を記録します。プロジェクト審査表は、モデルの完全性、最小壁厚、サポートリスク、後処理方法、検査基準の確認に用います。異常レビューでは、反り、層間剥離、気孔、寸法偏差、表面欠陥などの問題を次回回避可能なルールへ落とし込みます。
小ロット案件では、まず初回品または試作サンプルで検証してから量産手配に進みます。重要寸法はノギス、三次元測定機、またはスキャン比較で確認できます。外観部品では、研磨、塗装、染色、鏡面仕上げの基準を明確にする必要があります。組立部品は納品前に実際の嵌合テストを完了させるべきです。これにより顧客リスクを抑えつつ、社内の手戻りも減らせます。
四、管理指標と継続的改善
企業が注目すべきなのは単一マシンのピーク速度ではなく、受注から納品までの総合効率です。見積回答時間、一次レビュー通過率、初回品合格率、材料歩留まり、設備稼働率、手戻り率、納期遵守率、顧客リピート率を継続的に追跡することを推奨します。各指標は、改善可能な工程に対応しています。
データが一定規模に蓄積されれば、プラットフォームは自動見積もり、インテリジェントな生産計画、リスク予警、ナレッジベース推薦をさらに支援できます。lantu3Dはサービスの中でこうした経験を再利用可能なプロセスとして蓄積し、顧客に提供すべきものを単なる1つの部品ではなく、より確実な製造ルートとします。
まとめ
3Dプリント業界の競争は、設備台数からエンジニアリング能力、プロセス能力、納品能力へと移っています。材料、工法、用途、設備、サービス、品質、コスト、顧客体験、デジタル化、サプライチェーンのいずれであっても、本当に価値のある取り組みとは、不確実性を前もって特定し、定量化し、管理することです。業界関係者にとって、標準を整備し、データを蓄積し、継続的に振り返ることこそが、3Dプリントを安定した生産力へ変える中核的な道筋です。