
المقدمة: لماذا تصبح هذه المسألة أكثر أهمية
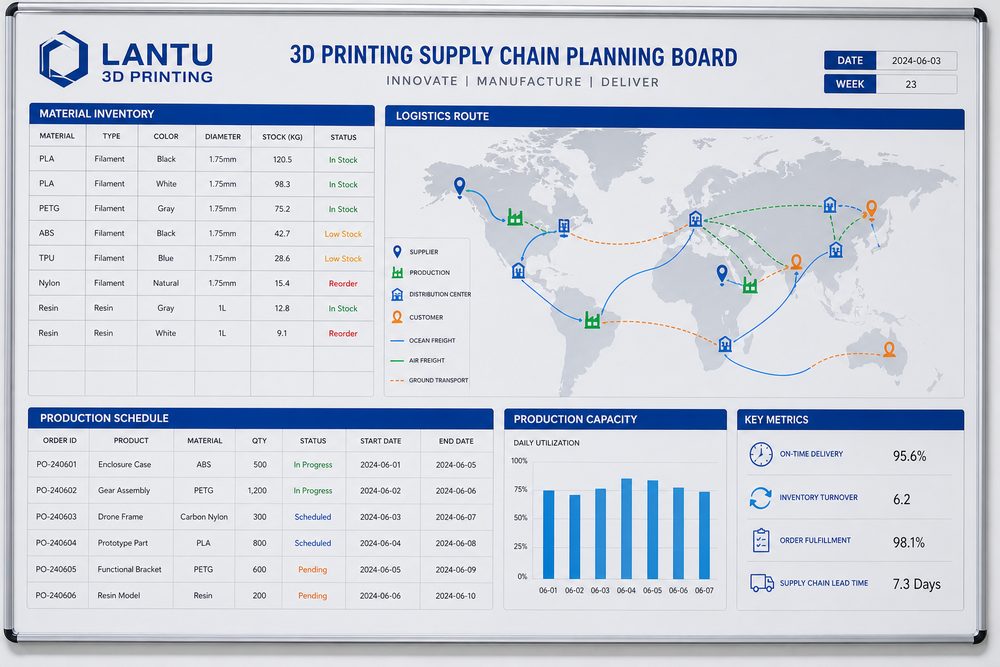
إن تكامل المساحيق والتعهيد الخارجي ودورة التسليم في الطباعة ثلاثية الأبعاد: بناء المرونة في إدارة سلسلة التوريد، يناقش في جوهره بناء القدرة على الانتقال بالطباعة ثلاثية الأبعاد من «يمكن تنفيذها» إلى «مستقرة، قابلة للتفسير، وقابلة للتسليم». ومع انتقال العملاء من العينات الشكلية إلى القطع الوظيفية والدفعات الصغيرة وقطع الغيار السريعة، لم يعد الاعتماد على التسعير القائم على الخبرة وضبط الإعدادات بشكل مؤقت كافيًا لتلبية متطلبات زمن التسليم والجودة والتكلفة. تتمثل هوية لانتو ثلاثي الأبعاد في منصة لإدارة دورة الحياة والتنفيذ من المخطط/التصميم إلى التسليم المادي، ولذلك يجب إدارة كل حلقة بصورة منظمة.
1. مرونة سلسلة التوريد تحدد استقرار التسليم
قد تصبح مساحيق المعادن والراتنجات ومساحيق النايلون والتشطيب اللاحق بالتعهيد الخارجي والخدمات اللوجستية عنق زجاجة. إن وجود مورد واحد، وعدم وجود مخزون أمان، وعدم وضوح المواد البديلة كلها أمور تضخم مخاطر الطلبات. في المشاريع الفعلية، لا ينبغي للمهندس أن ينظر إلى مؤشر واحد فقط، بل يجب أن يضع وظيفة القطعة، واتجاه التحمل، وعلاقة التجميع، ومتطلبات السطح، وبيئة تحمل الحرارة، والميزانية ضمن جدول قرار واحد. على سبيل المثال، تُعطى القطع الدقيقة ذات المظهر الخارجي عادةً الأولوية لـ SLA أو الراتنج عالي الدقة، بينما قد تُختار قطع النايلون SLS للهياكل المقاومة للتآكل، أما القطع ذات متطلبات التحمل ومقاومة الحرارة العالية فتحتاج إلى تقييم سبائك الألومنيوم SLM أو سبائك التيتانيوم أو الفولاذ غير القابل للصدأ.
يجب أن تُشكَّل المعلمات الرئيسية كسجلات قابلة للمراجعة: يتراوح سمك الطبقة عادةً بين 0.05-0.2mm، ولا يُنصح عادةً بأن يقل سمك جدار القطع الوظيفية عن 1.2-2.0mm، كما يجب ترك تعويضات عملية في أقطار الثقوب والسنون ومواقع المشابك. وفقط عندما تُعاد هذه القيود مبكرًا إلى فريق التصميم، لن يضطر التصنيع اللاحق إلى إعادة العمل مرارًا.
2. من تحليل المشكلة إلى القرار الهندسي
يُنصح بإنشاء تصنيف للمواد الرئيسية، وتقييم للموردين، وإنذار مبكر لأوقات التسليم، وخطط بديلة للعملية. وغالبًا لا يكون مصدر الفشل في المعدات نفسها، بل في عدم توافق مدخلات الطلب، وتصميم النموذج، واختيار المادة، واتجاه الطباعة، والتشطيب اللاحق، ومعايير الفحص. على سبيل المثال، إذا طلب العميل «قوة عالية، سطح جيد، سعر منخفض، وتسليم غدًا» من دون ترتيب للأولويات، فمن السهل أن تظهر مشكلات إعادة العمل في المراحل المتأخرة من الإنتاج.
يوصى بإكمال ثلاثة أحكام في مرحلة بدء المشروع: أولاً، هل القطعة نموذج عرض، أم نموذج تجميع، أم قطعة وظيفية؛ ثانيًا، ما المؤشر الحاسم: الأبعاد، أم القوة، أم المظهر، أم مقاومة الحرارة، أم زمن التسليم؛ ثالثًا، من يتحمل تكلفة الفشل وهل يلزم اعتماد أول قطعة. وكلما أُنجز هذا الحكم مبكرًا، أصبح من الأسهل أن يتقدم المشروع وفق الخطة.
3. طرق تنفيذ قابلة للتطبيق
يمكن اعتماد مزيج «مكتبة معايير قياسية + نموذج مراجعة مشروع + مراجعة لاحقات غير طبيعية» أثناء التنفيذ. تسجل مكتبة المعايير القياسية الإعدادات الموصى بها لمختلف المواد والمعدات وسماكات الطبقات؛ ويُستخدم نموذج مراجعة المشروع للتأكد من اكتمال النموذج، والحد الأدنى لسمك الجدار، ومخاطر الدعامات، وطريقة التشطيب اللاحق، ومعيار الفحص؛ أما مراجعة الحالات غير الطبيعية فتنقل مشكلات الالتواء، والانفصال الطبقي، والمسامية، والانحرافات في الأبعاد، وعيوب السطح إلى قواعد يمكن تجنبها في المرات التالية.
في طلبات الدُفعات الصغيرة، ينبغي أولاً إجراء تحقق أول قطعة أو عينة صغيرة ثم الانتقال إلى الإنتاج على نطاق دفعي. ويمكن قياس الأبعاد الحرجة بالقدمة أو آلة القياس ثلاثية الإحداثيات أو بالمقارنة عبر المسح؛ أما القطع ذات المظهر الخارجي فيجب تحديد معايير الصنفرة أو الطلاء أو الصبغ أو التلميع؛ ويجب على القطع المخصصة للتجميع إكمال اختبار التوافق الفعلي قبل التسليم. وبهذه الطريقة يمكن خفض مخاطر العميل وتقليل إعادة العمل الداخلية.
4. مؤشرات الإدارة والتحسين المستمر
ما ينبغي على المؤسسة متابعته ليس السرعة القصوى لآلة واحدة، بل الكفاءة الشاملة من استلام الطلب إلى التسليم. يُنصح بالمتابعة المستمرة لزمن الاستجابة للتسعير، ومعدل اجتياز المراجعة من المرة الأولى، ومعدل مطابقة أول قطعة، ومعدل هدر المواد، ومعدل استخدام المعدات، ومعدل إعادة العمل، ومعدل التسليم في الوقت المحدد، ومعدل إعادة الشراء من العملاء. وكل مؤشر من هذه المؤشرات يرتبط بحلقة قابلة للتحسين.
وعندما تتراكم البيانات إلى حجم معين، يمكن للمنصة أن تدعم لاحقًا التسعير التلقائي، والجدولة الذكية، والإنذار المبكر للمخاطر، وتوصيات قاعدة المعرفة. وينبغي لانتو ثلاثي الأبعاد أن تُحوِّل هذه الخبرات في خدماتها إلى عمليات قابلة لإعادة الاستخدام، بحيث يحصل العميل ليس على قطعة فقط، بل على مسار تصنيع أكثر يقينًا.
الخلاصة
يتجه التنافس في صناعة الطباعة ثلاثية الأبعاد من عدد المعدات إلى القدرة الهندسية والقدرة الإجرائية وقدرة التسليم. وسواء تعلق الأمر بالمواد، أو العمليات، أو التطبيقات، أو المعدات، أو الخدمات، أو الجودة، أو التكلفة، أو تجربة العميل، أو الرقمنة، أو سلسلة التوريد، فإن الممارسة الأكثر قيمة هي دائمًا تحديد حالة عدم اليقين مبكرًا، وقياسها، ثم إدارتها. وبالنسبة للعاملين في القطاع، فإن بناء المعايير، وتراكم البيانات، والمراجعة المستمرة، هو المسار الأساسي لتحويل الطباعة ثلاثية الأبعاد إلى إنتاجية مستقرة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.