
Введение: почему этот вопрос становится критически важным
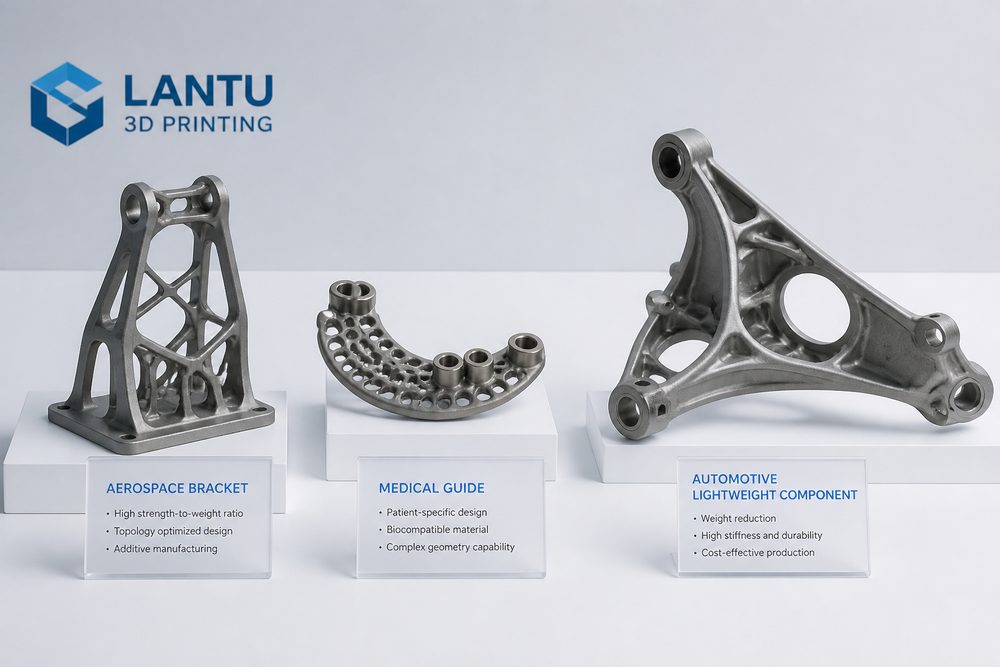
Почему авиация, медицина и автопром ускоряют внедрение 3D-печати: от проверки прототипов до мелкосерийного производства — по сути, это вопрос о том, как 3D-печать переходит от этапа «можно сделать» к уровню «стабильно, объяснимо и готово к поставке». По мере того как клиенты переходят от визуальных образцов к функциональным деталям, малым сериям и быстро изготавливаемым запасным частям, одного лишь опыта в расчёте цены и временной настройки оборудования уже недостаточно для соблюдения сроков, качества и бюджета. Позиционирование lantu3D заключается в управлении полным жизненным циклом — от чертежа и проекта до физической поставки, поэтому каждый этап должен быть структурирован и управляем.
1. Практическая ценность рождается из сценария применения, а не из вау-эффекта оборудования
В аэрокосмической отрасли важны облегчение конструкции и топологическая оптимизация, в медицине — индивидуальная посадка и биосовместимость, а в автомобильной промышленности — скорость итераций, оснастка, приспособления и мелкосерийные запчасти. В реальных проектах инженер не может опираться на один показатель: необходимо одновременно учитывать назначение детали, направление нагрузок, сопряжения при сборке, требования к поверхности, температурную стойкость и бюджет. Например, для прецизионных внешних деталей обычно в приоритете SLA или высокоточная фотополимерная смола, износостойкие конструкционные детали могут выполняться методом SLS с нейлоном, а для деталей с высокими требованиями к нагрузке и температуре нужно оценивать алюминиевые сплавы, титановые сплавы или нержавеющую сталь по технологии SLM.
Ключевые параметры нужно фиксировать в проверяемых записях: типичная толщина слоя составляет 0,05-0,2mm, для функциональных деталей толщину стенки обычно не рекомендуется делать менее 1,2-2,0mm, а для отверстий, резьбы и мест защёлок необходимо заранее закладывать технологическую компенсацию. Только если такие ограничения заранее переданы на сторону проектирования, производство не будет постоянно возвращаться к переделкам.
2. От анализа проблемы к инженерному решению
lantu3D должна обеспечивать управление жизненным циклом — от требований, проектирования, материалов и производства до контроля и поставки, а не просто одну печать. Частые неудачи вызваны не самим оборудованием, а тем, что входные требования, модель, выбор материала, ориентация печати, постобработка и стандарты контроля не были согласованы между собой. Например, если клиент требует «высокую прочность, хорошую поверхность, низкую цену и поставку завтра», но при этом не расставлены приоритеты, на позднем этапе производства почти неизбежны доработки.
На этапе запуска проекта рекомендуется принять три решения: во-первых, является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; во-вторых, что является ключевым показателем — размеры, прочность, внешний вид, термостойкость или срок поставки; в-третьих, кто несёт стоимость возможного брака и требуется ли подтверждение первого изделия. Чем раньше это будет определено, тем проще будет двигать проект по плану.
3. Практический способ внедрения
При внедрении можно использовать комбинацию из «базы стандартных параметров + формы проектного ревью + разбора отклонений». База стандартных параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; форма проектного ревью используется для проверки полноты модели, минимальной толщины стенки, рисков по поддержкам, способа постобработки и критериев приёмки; а разбор отклонений превращает коробление, расслоение, пористость, отклонения по размерам и дефекты поверхности в правила, которые можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует провести проверку первого изделия или небольшого образца, а затем переходить к серийному планированию. Критические размеры можно проверять штангенциркулем, координатно-измерительной машиной или сравнением со сканированием; для деталей с требованием к внешнему виду необходимо заранее определить стандарты шлифовки, окраски, окрашивания или полировки; а сборочные изделия перед отгрузкой должны пройти реальную проверку сопряжения. Так снижаются риски для клиента и сокращается внутренний объём переделок.
4. Управленческие метрики и постоянное улучшение
Компаниям важно отслеживать не пиковой скорость одной машины, а общую эффективность от получения заказа до отгрузки. Рекомендуется постоянно контролировать время реакции на расчёт стоимости, долю заявок, прошедших первое ревью, процент годных первых изделий, коэффициент потерь материала, загрузку оборудования, уровень переделок, долю поставок точно в срок и коэффициент повторных заказов от клиентов. Каждый показатель связан с конкретным участком, который можно улучшать.
Когда объём данных достигает определённого масштаба, платформа может дополнительно поддерживать автоматический расчёт стоимости, интеллектуальное планирование производства, предупреждение рисков и рекомендации из базы знаний. В сервисе lantu3D весь этот опыт должен накапливаться в виде повторно используемых процессов, чтобы клиент получал не просто деталь, а более предсказуемый путь производства.
Заключение
Конкуренция в индустрии 3D-печати смещается от количества оборудования к инженерной компетенции, процессной зрелости и способности выполнять поставки. Будь то материалы, технологии, применение, оборудование, сервис, качество, стоимость, клиентский опыт, цифровизация или цепочка поставок — по-настоящему ценными являются те практики, которые заранее выявляют, количественно оценивают и управляют неопределённостью. Для участников отрасли ключевой путь к превращению 3D-печати в стабильную производительную силу — это стандартизация, накопление данных и постоянный анализ результатов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.