
Introducción: por qué esta cuestión se está volviendo crítica
Por qué los sectores aeroespacial, médico y automotriz están acelerando la adopción de la impresión 3D: de la validación de prototipos a la fabricación de pequeñas series, en esencia, aborda cómo la impresión 3D pasa de “ser capaz de fabricar” a construir capacidades “estables, explicables y entregables”. A medida que los clientes pasan de prototipos visuales a piezas funcionales, pequeñas series y repuestos rápidos, ya no es suficiente depender de presupuestos basados solo en la experiencia y de ajustes improvisados de la máquina para cumplir con plazos, calidad y costes. La propuesta de lantu3D es una plataforma de gestión e implementación del ciclo de vida, desde el plano/diseño hasta la entrega del producto físico; por ello, cada etapa debe gestionarse de forma estructurada.
I. El valor de la aplicación surge del escenario, no de la espectacularidad del equipo
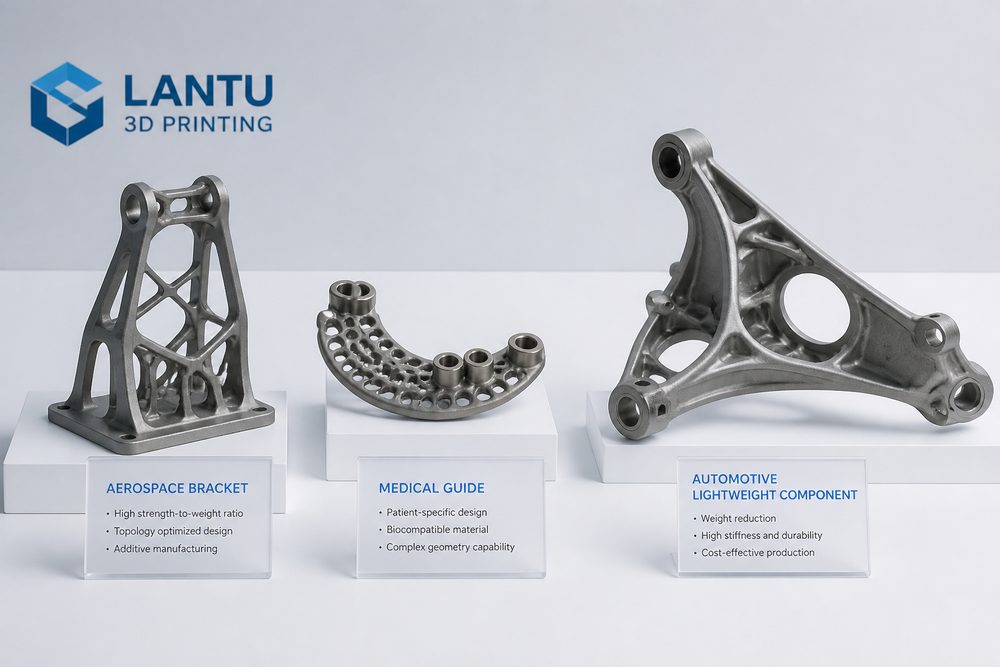
El sector aeroespacial valora la ligereza y la optimización topológica, las aplicaciones médicas enfatizan el ajuste personalizado y la biocompatibilidad, y la industria automotriz se centra más en la velocidad de iteración, los útiles y fijaciones, y los repuestos de pequeñas series. En proyectos reales, el ingeniero no puede fijarse en un único indicador; debe integrar en una misma tabla de decisiones el uso de la pieza, la dirección de carga, la relación de ensamblaje, los requisitos de superficie, el entorno de temperatura y el presupuesto. Por ejemplo, las piezas de aspecto de alta precisión suelen priorizar SLA o resinas de alta precisión; las piezas estructurales resistentes al desgaste pueden optar por nylon SLS; y las piezas con altos requisitos de carga y resistencia térmica deben evaluar aleaciones de aluminio SLM, aleaciones de titanio o acero inoxidable.
Los parámetros clave deben quedar registrados de forma verificable: el rango habitual de espesor de capa es de 0.05-0.2mm, el espesor de pared de una pieza funcional normalmente no se recomienda por debajo de 1.2-2.0mm, y la posición de orificios, roscas y clips debe prever compensaciones de proceso. Solo si estas restricciones se comunican con antelación al equipo de diseño se evitarán retrabajos posteriores en fabricación.
II. Del análisis del problema a la decisión de ingeniería
lantu3D debe ofrecer gestión del ciclo de vida desde la demanda, el diseño, los materiales, la fabricación, la inspección hasta la entrega, y no limitarse a una sola impresión. Los fallos habituales no provienen necesariamente del equipo en sí, sino de que la entrada de requisitos, el diseño del modelo, la selección de materiales, la orientación de impresión, el posprocesado y los criterios de inspección no están alineados. Por ejemplo, si el cliente pide “alta resistencia, buena superficie, bajo precio y entrega para mañana”, sin priorizar los requisitos, es fácil que aparezcan retrabajos en las fases finales de producción.
Se recomienda completar tres decisiones en la fase de arranque: primero, si la pieza es un prototipo visual, un prototipo de ensamblaje o una pieza funcional; segundo, cuál es el indicador clave: dimensión, resistencia, apariencia, resistencia térmica o plazo de entrega; tercero, quién asume el coste del fallo y si se requiere una confirmación de primera pieza. Cuanto antes se tome esta decisión, más fácil será que el proyecto avance según lo previsto.
III. Método de implementación aplicable
Durante la implementación puede adoptarse la combinación de “biblioteca de parámetros estándar + formulario de revisión del proyecto + análisis de anomalías”. La biblioteca de parámetros estándar registra los ajustes recomendados para distintos materiales, equipos y espesores de capa; el formulario de revisión del proyecto se usa para confirmar la integridad del modelo, el espesor mínimo de pared, los riesgos de soportes, el método de posprocesado y los criterios de inspección; y el análisis de anomalías convierte problemas como alabeo, delaminación, porosidad, desviaciones dimensionales y defectos superficiales en reglas que puedan evitarse en el futuro.
Para pedidos de pequeñas series, primero debe realizarse una validación de la primera pieza o de una muestra pequeña y después pasar a la planificación por lotes. Las dimensiones críticas pueden comprobarse con calibre, máquina de medición por coordenadas o comparación mediante escaneado; las piezas de aspecto deben tener definidos los estándares de lijado, pintado, tintado o pulido; y las piezas de ensamblaje deben someterse a pruebas de ajuste reales antes de la entrega. De este modo se reduce el riesgo del cliente y también se minimizan los retrabajos internos.
IV. Indicadores de gestión y optimización continua
Las empresas no deben centrarse en la velocidad máxima de una sola máquina, sino en la eficiencia integral desde la recepción del pedido hasta la entrega. Se recomienda hacer seguimiento continuo del tiempo de respuesta de los presupuestos, la tasa de aprobación en la primera revisión, la tasa de conformidad de la primera pieza, la tasa de desperdicio de material, la utilización del equipo, la tasa de retrabajo, la tasa de entrega puntual y la tasa de recompra de los clientes. Cada indicador corresponde a un eslabón optimizable.
Cuando los datos acumulados alcanzan cierta escala, la plataforma puede apoyar además la cotización automática, la planificación inteligente de la producción, las alertas de riesgo y las recomendaciones de la base de conocimiento. En sus servicios, lantu3D debe consolidar esta experiencia en procesos reutilizables, de modo que el cliente no obtenga solo una pieza, sino también una ruta de fabricación más segura y predecible.
Conclusión
La competencia en la industria de la impresión 3D está pasando de la cantidad de equipos a la capacidad de ingeniería, la capacidad de proceso y la capacidad de entrega. Ya sea en materiales, procesos, aplicaciones, equipos, servicios, calidad, costes, experiencia del cliente, digitalización o cadena de suministro, lo realmente valioso es identificar, cuantificar y gestionar las incertidumbres con antelación. Para los profesionales del sector, establecer estándares, acumular datos y revisar de forma continua es la vía fundamental para convertir la impresión 3D en una productividad estable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.