
Inleiding: waarom deze vraag steeds belangrijker wordt
Waarom de luchtvaart-, medische en automobielsector 3D-printen versneld toepassen: van samplevalidatie tot kleinschalige productie, draait in wezen om de ontwikkeling van 3D-printcapaciteiten die verder gaan van “iets kunnen maken” naar “stabiel, verklaarbaar en leverbaar” kunnen produceren. Nu klanten verschuiven van visuele samples naar functionele onderdelen, kleine series en snelle reserveonderdelen, volstaan prijsopgaven op basis van ervaring en tijdelijke machine-instellingen niet langer om te voldoen aan levertijd, kwaliteit en kosten. De positionering van lantu3D is levenscyclusbeheer en realisatie van blauwdruk/ontwerp tot fysiek product, dus elk onderdeel moet gestructureerd worden beheerd.
I. Toepassingswaarde komt uit de use-case, niet uit machine-showmanship
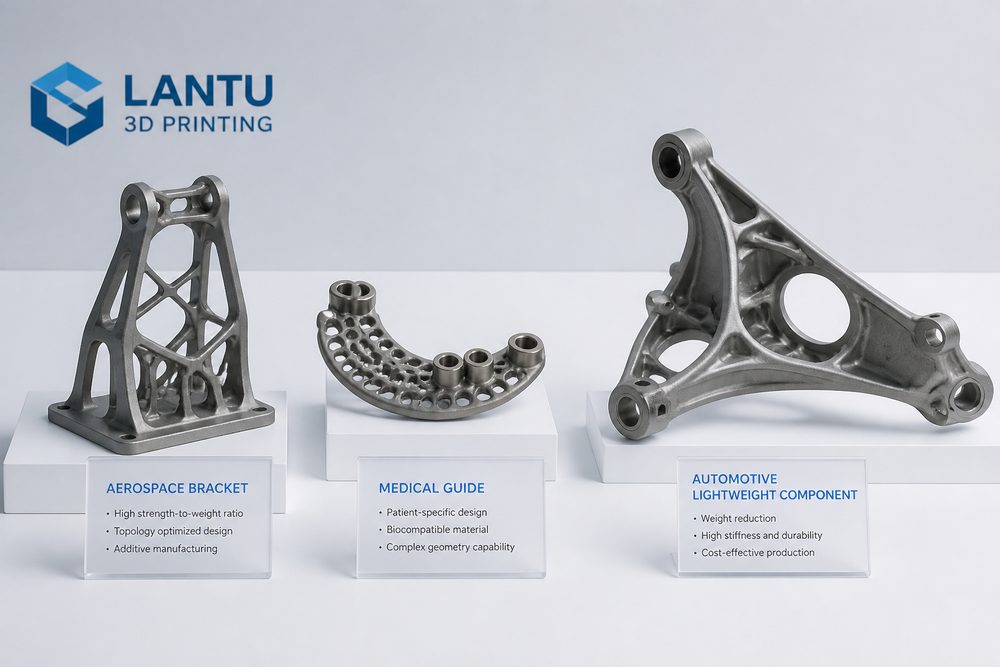
De lucht- en ruimtevaart hecht waarde aan gewichtsreductie en topologie-optimalisatie, medische toepassingen leggen de nadruk op individuele pasvorm en biocompatibiliteit, en de automobielsector let vooral op iteratiesnelheid, mallen en hulpmiddelen, en kleine series reserveonderdelen. In echte projecten kunnen ingenieurs niet naar één enkele indicator kijken; ze moeten de functie van het onderdeel, de belastingsrichting, de assemblagerelatie, oppervlakeisen, temperatuurbestendigheid en het budget samen in één beslissingsmatrix opnemen. Voor nauwkeurige zichtonderdelen wordt bijvoorbeeld vaak eerst gekozen voor SLA of hoogprecisiehars, slijtvaste structurele onderdelen kunnen SLS-nylon vereisen, en onderdelen met hoge draagkracht- en temperatuureisen moeten worden beoordeeld op SLM-aluminiumlegering, titaniumlegering of roestvast staal.
Belangrijke parameters moeten worden vastgelegd in een controleerbaar dossier: een veelvoorkomend laagdiktebereik is 0.05-0.2mm, de wanddikte van functionele onderdelen wordt doorgaans niet aanbevolen onder 1.2-2.0mm, en bij gatdiameters, schroefdraad en clipposities moet procescompensatie worden gereserveerd. Alleen wanneer deze beperkingen vooraf naar de ontwerpfase worden teruggekoppeld, zal de latere productie niet steeds opnieuw moeten worden herwerkt.
II. Van probleemanalyse naar engineeringbeslissingen
lantu3D moet levenscyclusbeheer bieden van behoefte, ontwerp, materiaal, productie, inspectie tot levering, in plaats van alleen een eenmalige print. Veelvoorkomende fouten komen niet per se door de machine zelf, maar doordat behoefte-invoer, modelontwerp, materiaalkeuze, printrichting, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Bijvoorbeeld: een klant vraagt om “hoge sterkte, een mooi oppervlak, lage prijs en levering morgen”; zonder prioriteiten te rangschikken leidt dit gemakkelijk tot herwerk in de latere productiefase.
Het wordt aanbevolen om in de initiële fase drie soorten beslissingen te nemen: ten eerste, is het onderdeel een visueel sample, assemblagesample of functioneel onderdeel; ten tweede, wat zijn de belangrijkste criteria: afmetingen, sterkte, uiterlijk, temperatuurbestendigheid of levertijd; ten derde, wie draagt de faalkosten en is first-article approval nodig. Hoe eerder deze beslissing wordt genomen, hoe waarschijnlijker het is dat het project volgens planning verloopt.
III. Praktische implementatiemethode
Bij de uitvoering kan een combinatie van “standaard parameterbibliotheek + projectbeoordelingsformulier + analyse van afwijkingen” worden toegepast. De standaard parameterbibliotheek legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier wordt gebruikt om modelintegriteit, minimale wanddikte, ondersteuningsrisico’s, nabewerkingsmethode en inspectienormen te bevestigen; de analyse van afwijkingen zet problemen zoals kromtrekken, delaminatie, porositeit, maatafwijking en oppervlaktedefecten om in regels die de volgende keer kunnen worden vermeden.
Voor kleine series moet eerst een first article of een klein sample worden gevalideerd voordat er naar batchproductie wordt opgeschaald. Kritische afmetingen kunnen worden gecontroleerd met een schuifmaat, CMM of scanvergelijking; voor zichtonderdelen moeten normen voor slijpen, spuiten, kleuren of polijsten duidelijk worden vastgelegd; assemblageonderdelen moeten vóór levering op feitelijke passing worden getest. Op die manier worden zowel klant risico’s verlaagd als interne herwerkingen verminderd.
IV. Managementindicatoren en continue optimalisatie
Bedrijven moeten niet alleen letten op de pieksnelheid van één machine, maar op de totale efficiëntie van orderontvangst tot levering. Het wordt aanbevolen om voortdurend de reactietijd van offertes, het eerste beoordelingspercentage, het first-pass yield, materiaalverlies, machinebenutting, herwerkpercentage, leveringsbetrouwbaarheid en het herhaalaankooppercentage van klanten te volgen. Elke indicator komt overeen met een optimaliseerbaar procesonderdeel.
Wanneer data zich tot een bepaalde schaal heeft opgebouwd, kan het platform verder ondersteuning bieden voor automatische prijsopgave, intelligente planning, risicowaarschuwingen en kennisbankaanbevelingen. lantu3D moet deze ervaring in de dienstverlening vastleggen als herbruikbare processen, zodat klanten niet alleen een onderdeel krijgen, maar een meer zekere productie-route.
Conclusie
De concurrentie in de 3D-printindustrie verschuift van het aantal machines naar engineeringcapaciteiten, procescapaciteiten en leveringscapaciteiten. Of het nu gaat om materialen, processen, toepassingen, machines, diensten, kwaliteit, kosten, klantervaring, digitalisering of de supply chain, de echt waardevolle aanpak is om onzekerheden vooraf te identificeren, te kwantificeren en te beheren. Voor professionals in de sector is het opzetten van standaarden, het verzamelen van data en het continu evalueren van projecten de kernroute om 3D-printen om te zetten in een stabiele productiekracht.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.