
परिचय: यह प्रश्न अब इतना महत्वपूर्ण क्यों हो गया है
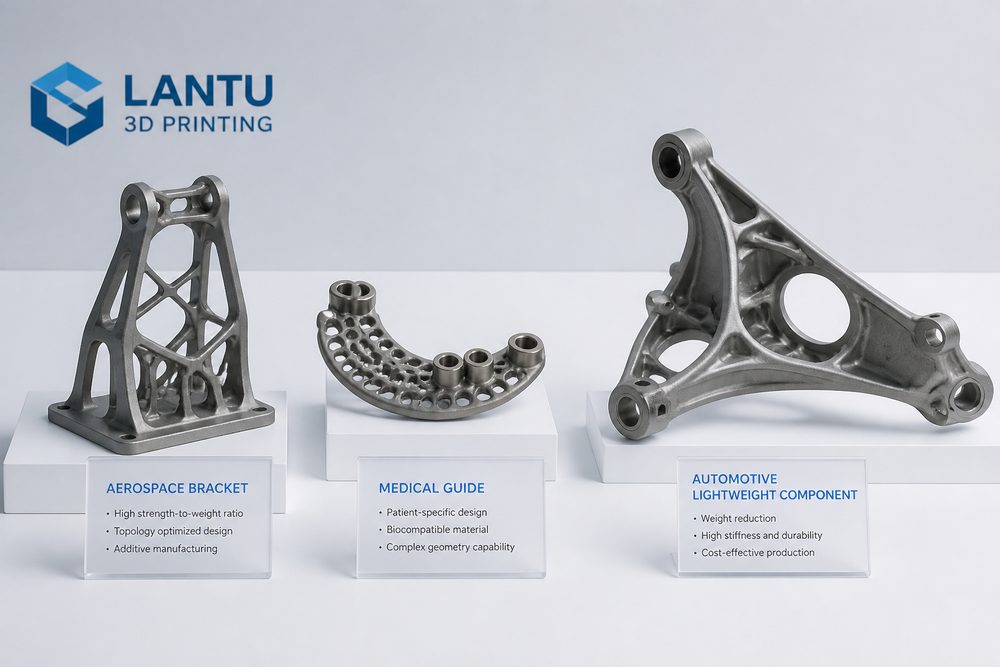
एयरोस्पेस, चिकित्सा और ऑटोमोबाइल उद्योग 3D प्रिंटिंग को तेजी से क्यों अपना रहे हैं: नमूना सत्यापन से छोटे बैच निर्माण तक — मूल रूप से यह 3D प्रिंटिंग की उस क्षमता-निर्माण पर चर्चा है जो “बनाया जा सकता है” से आगे बढ़कर “स्थिर, व्याख्येय और डिलीवर करने योग्य” बनती है। जैसे-जैसे ग्राहक बाहरी रूप वाले नमूनों से कार्यात्मक भागों, छोटे बैचों और त्वरित स्पेयर पार्ट्स की ओर बढ़ रहे हैं, केवल अनुभव-आधारित कोटेशन और अस्थायी मशीन ट्यूनिंग अब डिलीवरी समय, गुणवत्ता और लागत की आवश्यकताओं को पूरा नहीं कर सकते। लान्तु 3डी की स्थिति ब्लूप्रिंट/डिज़ाइन से वास्तविक वस्तु की डिलीवरी तक के जीवनचक्र प्रबंधन और क्रियान्वयन प्लेटफ़ॉर्म की है, इसलिए हर चरण को संरचित रूप से प्रबंधित करना आवश्यक है।
1. अनुप्रयोग मूल्य उपकरण के दिखावे से नहीं, बल्कि परिदृश्य से आता है
एयरोस्पेस और अंतरिक्ष उद्योग हल्कापन और टोपोलॉजी अनुकूलन पर जोर देता है, चिकित्सा अनुप्रयोग व्यक्तिगत फिटिंग और जैव-संगतता पर ध्यान देते हैं, जबकि ऑटोमोबाइल उद्योग पुनरावृत्ति गति, जिग-फिक्स्चर और छोटे बैच के स्पेयर पार्ट्स को अधिक महत्व देता है। वास्तविक परियोजनाओं में, इंजीनियर केवल किसी एक संकेतक को नहीं देख सकते; उन्हें भाग के उपयोग, भार की दिशा, असेंबली संबंध, सतह की आवश्यकताएँ, ताप-प्रतिरोधी वातावरण और बजट को एक ही निर्णय तालिका में रखना होता है। उदाहरण के लिए, सटीक बाहरी भागों के लिए आमतौर पर SLA या उच्च-सटीक रेज़िन को प्राथमिकता दी जाती है, घिसाव-प्रतिरोधी संरचनात्मक भागों के लिए SLS नायलॉन चुना जा सकता है, और उच्च भार तथा उच्च तापमान आवश्यकताओं वाले भागों के लिए SLM एल्यूमीनियम मिश्रधातु, टाइटेनियम मिश्रधातु या स्टेनलेस स्टील का मूल्यांकन करना पड़ता है।
मुख्य पैरामीटरों को सत्यापन योग्य रिकॉर्ड के रूप में बनाना चाहिए: परत मोटाई की सामान्य सीमा 0.05-0.2mm है, कार्यात्मक भागों की दीवार मोटाई सामान्यतः 1.2-2.0mm से कम नहीं होनी चाहिए, और छेद, थ्रेड तथा स्नैप-फिट स्थितियों के लिए प्रक्रिया क्षतिपूर्ति पहले से छोड़नी चाहिए। केवल इन सीमाओं को डिज़ाइन टीम तक पहले से पहुँचाने पर ही बाद का निर्माण बार-बार पुनःकार्य का कारण नहीं बनेगा।
2. समस्या विश्लेषण से लेकर इंजीनियरिंग निर्णय तक
लान्तु 3डी को केवल एक बार की प्रिंटिंग सेवा नहीं, बल्कि आवश्यकता, डिज़ाइन, सामग्री, निर्माण, निरीक्षण और डिलीवरी तक जीवनचक्र प्रबंधन प्रदान करना चाहिए। सामान्य विफलताएँ हमेशा उपकरण से नहीं आतीं; अक्सर कारण होता है कि आवश्यकता इनपुट, मॉडल डिज़ाइन, सामग्री चयन, प्रिंटिंग दिशा, पोस्ट-प्रोसेसिंग और निरीक्षण मानक आपस में संरेखित नहीं होते। उदाहरण के लिए, यदि ग्राहक कहे “मजबूती अधिक, सतह अच्छी, कीमत कम, कल डिलीवरी”, और प्राथमिकताओं का क्रम तय न हो, तो उत्पादन के अंतिम चरण में पुनःकार्य होना आसान है।
परियोजना शुरू करने के चरण में तीन प्रकार के निर्णय पूरे करने की सलाह दी जाती है: पहला, भाग प्रदर्शन नमूना है, असेंबली नमूना है या कार्यात्मक भाग; दूसरा, मुख्य संकेतक आकार, मजबूती, रूप-रंग, ताप-प्रतिरोध या डिलीवरी समय में से क्या है; तीसरा, विफलता की लागत कौन वहन करेगा और क्या प्रथम-आइटम पुष्टि आवश्यक है। यह निर्णय जितना जल्दी पूरा होगा, परियोजना उतनी ही आसानी से योजना के अनुसार आगे बढ़ेगी।
3. लागू करने योग्य कार्यान्वयन विधि
कार्यान्वयन के दौरान “मानक पैरामीटर लाइब्रेरी + परियोजना समीक्षा फ़ॉर्म + असामान्यता पश्च-परीक्षण” का संयोजन अपनाया जा सकता है। मानक पैरामीटर लाइब्रेरी विभिन्न सामग्रियों, उपकरणों और परत मोटाई के लिए अनुशंसित सेटिंग्स रिकॉर्ड करती है; परियोजना समीक्षा फ़ॉर्म मॉडल की पूर्णता, न्यूनतम दीवार मोटाई, सपोर्ट जोखिम, पोस्ट-प्रोसेसिंग विधि और निरीक्षण मानकों की पुष्टि के लिए उपयोग होता है; असामान्यता पश्च-परीक्षण विकृति, परत अलगाव, छिद्र, आयामी विचलन और सतही दोष जैसी समस्याओं को अगली बार टालने योग्य नियमों में बदल देता है।
छोटे बैच के ऑर्डरों के लिए पहले प्रथम नमूना या छोटे नमूने का सत्यापन करें, फिर बैच उत्पादन में जाएँ। मुख्य आयामों के लिए वर्नियर कैलिपर, कोऑर्डिनेट मापने की मशीन या स्कैन तुलना का उपयोग किया जा सकता है; बाहरी भागों के लिए घिसाई, स्प्रे-पेंट, रंगाई या पॉलिशिंग मानक स्पष्ट होने चाहिए; असेंबली भागों के लिए डिलीवरी से पहले वास्तविक फिटिंग परीक्षण पूरा करना चाहिए। इससे ग्राहक जोखिम कम होता है और आंतरिक पुनःकार्य भी घटता है।
4. प्रबंधन सूचकांक और सतत अनुकूलन
उद्यमों को केवल एक मशीन की शिखर गति पर नहीं, बल्कि ऑर्डर प्राप्ति से डिलीवरी तक की समग्र दक्षता पर ध्यान देना चाहिए। सुझाव है कि कोटेशन प्रतिक्रिया समय, प्रथम समीक्षा पास दर, प्रथम-आइटम योग्य दर, सामग्री हानि दर, उपकरण उपयोग दर, पुनःकार्य दर, समय पर डिलीवरी दर और ग्राहक पुनर्खरीद दर को लगातार ट्रैक किया जाए। प्रत्येक सूचक एक ऐसे अनुकूलन योग्य चरण से जुड़ा है जिसे बेहतर बनाया जा सकता है।
जब डेटा एक निश्चित पैमाने तक जमा हो जाता है, तो प्लेटफ़ॉर्म स्वचालित कोटेशन, बुद्धिमान शेड्यूलिंग, जोखिम चेतावनी और ज्ञान-आधार अनुशंसा का भी समर्थन कर सकता है। लान्तु 3डी को अपनी सेवा में इन अनुभवों को पुन: प्रयोज्य प्रक्रियाओं के रूप में संचित करना चाहिए, ताकि ग्राहक को केवल एक भाग ही नहीं, बल्कि अधिक निश्चित निर्माण पथ भी मिले।
निष्कर्ष
3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब उपकरणों की संख्या से हटकर इंजीनियरिंग क्षमता, प्रक्रिया क्षमता और डिलीवरी क्षमता पर आ गई है। चाहे सामग्री हो, प्रक्रिया हो, अनुप्रयोग हो, उपकरण हो, सेवा हो, गुणवत्ता हो, लागत हो, ग्राहक अनुभव हो, डिजिटलीकरण हो या सप्लाई चेन — वास्तव में मूल्यवान तरीका यही है कि अनिश्चितताओं को पहले पहचानकर, मात्राबद्ध करके और प्रबंधित करके नियंत्रित किया जाए। उद्योग पेशेवरों के लिए मानक बनाना, डेटा एकत्र करना और निरंतर समीक्षा करना ही 3D प्रिंटिंग को एक स्थिर उत्पादक शक्ति में बदलने का मूल मार्ग है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।