
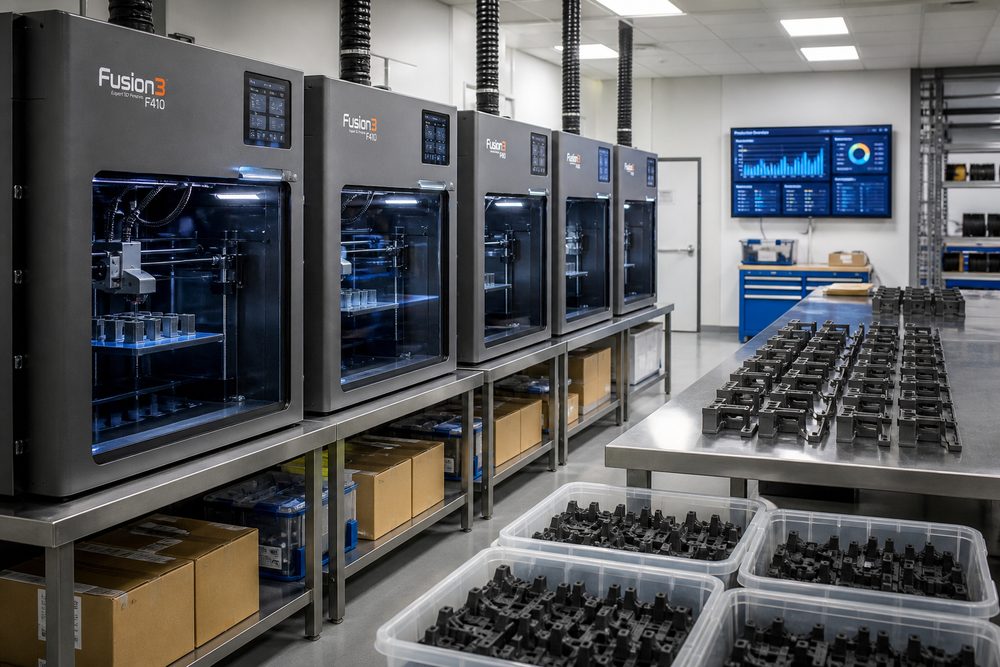
Основные проблемы управления массовым производством
Когда услуги 3D-печати переходят от производства прототипов к массовому производству, сложность управления возрастает в геометрической прогрессии. Типичные проблемы включают в себя: конфликты ресурсов, вызванные несколькими параллельными заказами, колебания качества, вызванные нестабильными параметрами процесса, задержки доставки, вызванные недостаточной видимостью хода производства, а также контроль качества, на который влияют трудности с отслеживанием партий. Установление систематического процесса управления серийным производством является ключом к улучшению использования производственных мощностей и удовлетворенности клиентов.
Консолидация заказов и оптимизация планирования производства
Стратегия классификации заказов. Классифицируйте заказы по материалам, процессам, точности и датам доставки. Заказы на одни и те же материалы объединяются и производятся, чтобы сократить время замены материалов; заказы на один и тот же процесс планируются вместе, чтобы снизить затраты на переключение оборудования; заказы с одинаковыми датами доставки обрабатываются совместно для оптимизации эффективности логистики.
Интеллектуальный алгоритм планирования производства. Разработайте систему оптимизации планирования производства, которая учитывает многомерные ограничения, такие как мощность оборудования, запасы материалов, навыки персонала и приоритет заказов. Используйте эвристические алгоритмы или генетические алгоритмы, чтобы найти оптимальный план планирования производства. Система автоматически генерирует диаграмму Ганта производственного плана для визуального отображения хода производства каждого заказа.
Механизм динамической корректировки. Создайте механизм реагирования на производственные отклонения, чтобы быстро корректировать производственный график в случае сбоя оборудования, нехватки материалов или чрезвычайных заказов. Установите буферную зону мощности (рекомендуется 10–15 %), чтобы зарезервировать место для исключений. Проводите ежедневные совещания по планированию производства, чтобы обновлять графики производства и доводить их до высшего руководства.
Утверждение и стандартизация параметров процесса
Процесс проверки параметров: перед массовым производством необходимо завершить проверку параметров процесса. Используйте метод DOE (Design of Experiments) для систематического тестирования влияния таких параметров, как высота слоя, скорость заполнения, скорость печати, температура и т. д., на качество, чтобы определить оптимальную комбинацию параметров. Создание отчетов о проверке параметров в качестве технической основы для массового производства.
Механизм исправления параметров: проверенные параметры сохраняются в файлах процесса, включая модель оборудования, партию материала, настройки нарезки и требования к постобработке. Несанкционированное изменение параметров запрещено, все изменения подлежат технической проверке и подтверждению заказчиком. Установите управление версиями параметров и отслеживайте записи исторических изменений.
Управление партиями материалов. Запишите номер партии материала, произведенной в каждой партии, и создайте базу данных о характеристиках материалов. При смене партий материалов проводите ключевые тесты производительности (индекс плавления, плотность, вязкость), чтобы гарантировать однородность материала. Для партий с большой разницей в производительности повторно проверьте параметры процесса.
Система контроля качества процесса
Система проверки первого изделия: первое изделие, произведенное в каждой партии, должно пройти полноразмерную проверку, проверку внешнего вида и функциональные испытания. Производство может продолжаться только после того, как первая деталь будет квалифицирована. Если первая деталь выходит из строя, необходимо проанализировать причины и скорректировать параметры процесса. Отчет о проверке первого изделия архивируется как эталон качества партии.
Механизм проверки процесса: установите точки проверки (рекомендуется каждые 50 деталей или каждые 4 часа) для проверки основных размеров, качества поверхности и дефектов печати. Записывайте данные проверок, составляйте контрольные карты и своевременно выявляйте тенденции качества. При обнаружении аномальных тенденций производство приостанавливается и выясняется причина.
Контроль состояния оборудования: мониторинг параметров работы оборудования в режиме реального времени (температура сопла, температура платформы, скорость печати, отклонение высоты слоя). Установите датчики для сбора данных о вибрации и шуме, чтобы прогнозировать риск выхода оборудования из строя. Разработайте план технического обслуживания оборудования, чтобы выполнить профилактическое обслуживание до того, как произойдет сбой.
Процесс управления дефектной продукцией: изолируйте дефектную продукцию и идентифицируйте дефектные типы и количества. Проанализируйте причины дефектов (проблемы проектирования, проблемы процесса, проблемы с оборудованием, проблемы с материалами) и сформулируйте корректирующие меры. Статистические данные о тенденциях количества дефектов и постоянном совершенствовании технологического процесса. Для дефектных изделий, которые можно отремонтировать, сформулируйте процесс ремонта и проверьте эффект ремонта.
Визуальное управление ходом производства
Система Канбан в реальном времени: разверните производственный Канбан для отображения хода производства, использования оборудования и загрузки персонала по каждому заказу в режиме реального времени. Данные Канбана автоматически обновляются и поддерживают доступ с ПК и мобильных устройств. Установите порог предупреждения о ходе выполнения, чтобы он автоматически напоминал вам, когда выполнение заказа отстает.
Запрос о ходе выполнения заказа. Разработайте систему самообслуживания запросов клиентов, чтобы клиенты могли проверять ход выполнения заказа, расчетное время доставки и статус логистики в режиме реального времени. Система автоматически отправляет уведомления об обновлении хода выполнения, чтобы снизить нагрузку на запросы клиентов. В случае задержки заказов заранее сообщите нам о причинах задержки и скорректированном плане доставки.
Механизм эскалации исключений. Определите уровни исключений и процедуры обработки. Исключения первого уровня (небольшие задержки, небольшие дефекты партии) обрабатываются руководителем группы; Исключения второго уровня (умеренные задержки, брак партии) обрабатываются заведующим производством; Исключения третьего уровня (серьезные задержки, серьезные проблемы с качеством) обрабатываются генеральным менеджером. Обеспечьте быструю и эффективную обработку исключений.
Отслеживание партий и управление качеством
Система кодирования партий: присваивайте уникальный номер партии каждой партии продуктов. Кодирование включает номер заказа, дату производства, номер оборудования и партию материала. Номер партии указан на корпусе продукта или упаковке для обеспечения возможности последующего отслеживания. Отсканируйте номер партии, чтобы получить полную информацию о производстве партии.
Запись данных отслеживания: записывайте все данные процесса серийного производства, включая: параметры процесса, состояние оборудования, данные проверки, операторов и временные узлы. Данные хранятся в системе управления производством, а срок хранения не менее гарантийного срока на продукцию. Поддерживает многомерные запросы по номеру партии, номеру заказа, диапазону времени и т. д.
Приложение для отслеживания качества. Когда клиенты сообщают о проблемах с качеством, они могут быстро найти продукты той же партии по номеру партии и оценить масштаб проблемы. Анализируйте основные причины, разрабатывайте корректирующие действия и уведомляйте соответствующих клиентов. Отзыв бракованных партий продукции для снижения рисков качества.
Стратегия оптимизации логистической доставки
Стандартизация упаковки. Разрабатывайте стандартизированные упаковочные решения с учетом размера, веса и уязвимости продукта. Во внутренней упаковке используется пузырчатая пленка, жемчужный хлопок и индивидуальные бумажные лотки для защиты продукта; во внешней упаковке используются картонные и деревянные ящики с маркировкой требований к транспортировке, таких как «хрупкий», «влагостойкий» и «вверх». Установите баланс между стоимостью упаковки и защитным эффектом.
Выбор логистического канала. Выбирайте логистические каналы на основе времени доставки, расстояния транспортировки и бюджета затрат. Для срочных отправлений используется экспресс-доставка, например SF Express и JD.com; обычные товары используют экономичную экспресс-доставку, такую как ZTO и YTO; для крупногабаритных товаров используются выделенные логистические линии. Установите стратегическое сотрудничество с высококачественными поставщиками логистических услуг для получения льготных цен и приоритетных услуг.
Управление доставкой и получением. Поставщик логистических услуг обязан предоставить квитанцию, и система автоматически обновляет статус заказа после того, как клиент распишется под ней. Ценные продукты покупатели должны осматривать и расписываться при получении лично. Установите процесс обработки исключений при доставке для решения таких проблем, как повреждение, потеря, задержка и т. д., чтобы защитить права клиентов.
Постоянное совершенствование и управление данными
Создайте систему показателей производительности массового производства для мониторинга ключевых показателей, таких как своевременная доставка, процент первых проходов, коэффициент использования оборудования и себестоимость единицы продукции. Регулярно анализируйте тенденции показателей, чтобы выявить возможности для улучшения. Проводить мероприятия по совершенствованию бережливого производства для устранения потерь и повышения эффективности. Создайте эффективные, стабильные и надежные возможности массового производства посредством постоянного совершенствования на основе данных.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.