
量産管理の主要な課題
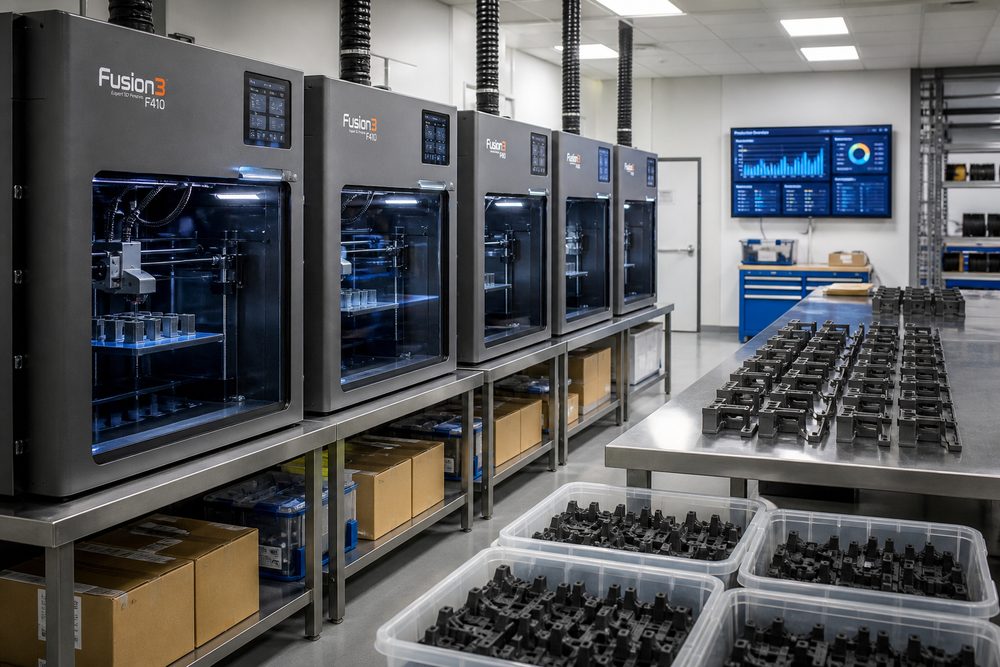
3D プリンティング サービスがプロトタイプの生産から量産に移行すると、管理の複雑さは飛躍的に増大します。典型的な課題としては、並行した複数の注文によって引き起こされるリソースの競合、不安定なプロセスパラメータによって引き起こされる品質の変動、生産の進捗状況の不十分な可視性によって引き起こされる納期の遅延、バッチのトレーサビリティの難しさによって影響を受ける品質管理などが挙げられます。体系的なバッチ生産管理プロセスを確立することが、生産能力の利用率と顧客満足度を向上させる鍵となります。
注文の統合と生産スケジュールの最適化
注文分類戦略: 材料、プロセス、精度、納期に従って注文を分類します。同じ材料の注文は統合されて生産されるため、材料の交換時間を短縮できます。同じプロセスのオーダーはまとめてスケジュールされるため、設備の切り替えコストが削減されます。納期が近い注文は共同で処理され、物流効率が最適化されます。
インテリジェントな生産スケジューリング アルゴリズム: 設備能力、資材在庫、人材スキル、注文の優先順位などの多次元の制約を考慮した生産スケジューリング最適化システムを開発します。ヒューリスティック アルゴリズムまたは遺伝的アルゴリズムを使用して、最適な生産スケジュール プランを見つけます。生産計画のガントチャートを自動生成し、オーダーごとの生産進捗状況を視覚的に表示します。
動的調整メカニズム: 設備の故障、資材不足、緊急注文が発生した場合に、生産スケジュールを迅速に調整するための生産異常対応メカニズムを確立します。例外のための余地を確保するために、容量バッファー ゾーン (10% ~ 15% を推奨) を設定します。毎日の生産スケジュール会議を開催して生産スケジュールを更新し、経営層に伝達します。
プロセスパラメータの確定と標準化
パラメータ検証プロセス: 量産前にプロセスパラメータの検証を完了する必要があります。 DOE (実験計画法) 法を使用して、層の高さ、充填率、印刷速度、温度などのパラメーターが品質に与える影響を系統的にテストし、最適なパラメーターの組み合わせを決定します。量産の技術的基盤としてパラメータ検証レポートを作成します。
パラメータ修正メカニズム: 検証されたパラメータは、機器モデル、材料バッチ、スライス設定、後処理要件などのプロセス ファイルに修正されます。許可されていないパラメータの変更は禁止されており、すべての変更は技術的なレビューと顧客の確認の対象となります。パラメータのバージョン管理を確立し、変更履歴の記録を追跡します。
材料バッチ管理: 各バッチで製造された材料バッチ番号を記録し、材料性能データベースを確立します。材料バッチを変更する場合は、主要な性能テスト (メルトインデックス、密度、粘度) を実施して、材料の一貫性を確認します。パフォーマンスの差が大きいバッチの場合は、プロセス パラメーターを再確認します。
プロセス品質管理システム
初品検査システム: 各バッチで生産された最初の品物は、実物大検査、外観検査、機能テストを受ける必要があります。最初の作品が認定された後でのみ、生産を続行できます。最初の部分が失敗した場合は、その理由を分析し、プロセスパラメータを調整する必要があります。最初の製品検査レポートは、バッチ品質のベンチマークとしてアーカイブされます。
プロセス検査メカニズム: 主要な寸法、表面品質、印刷欠陥をチェックするための検査ポイント (50 個ごとまたは 4 時間ごとを推奨) を設定します。検査データを記録し、管理図を作成し、品質傾向をタイムリーに発見します。異常傾向を検知した場合には生産を停止し、原因を究明します。
装置ステータスの監視: 装置の動作パラメータ (ノズル温度、プラットフォーム温度、印刷速度、層高さの偏差) をリアルタイムで監視します。センサーを設置して振動や騒音のデータを収集し、機器の故障リスクを予測します。設備保全計画を策定し、故障が発生する前に予防保全を完了します。
不良品管理プロセス: 不良品を隔離し、不良品の種類と数量を特定します。不具合の原因(設計上の問題、工程上の問題、設備上の問題、材料上の問題)を分析し、是正措置を講じます。不良率の傾向に関する統計とプロセスフローの継続的な改善。修理可能な不良品については、修理工程を策定し、修理効果を検証します。
生産進捗の視覚的な管理
リアルタイム カンバン システム: 生産カンバンを導入して、各注文の生産進捗状況、設備の稼働状況、人員負荷をリアルタイムで表示します。かんばんデータは自動的に更新され、PC およびモバイル アクセスをサポートします。進捗警告しきい値を設定すると、注文の進捗が遅れている場合に自動的に通知されます。
顧客の進捗状況のクエリ: 顧客が注文の生産の進捗状況、予定納期、物流状況をリアルタイムで確認できるように、顧客のセルフサービス クエリ システムを開発します。システムは進捗状況の更新通知を自動的にプッシュして、顧客の問い合わせの負担を軽減します。注文が遅れた場合は、遅れの理由と調整された配送計画を積極的にお知らせください。
例外エスカレーション メカニズム: 例外レベルと処理手順を定義します。第 1 レベルの例外 (わずかな遅延、小規模なバッチの欠陥) はチーム リーダーによって処理されます。第 2 レベルの例外 (中程度の遅延、バッチ欠陥) は生産マネージャーによって処理されます。第 3 レベルの例外(重大な遅延、重大な品質事故)は、ゼネラルマネージャーが処理します。例外が迅速かつ効果的に処理されるようにします。
バッチのトレーサビリティと品質管理
バッチコーディングシステム: 製品の各バッチに一意のバッチ番号を割り当てます。コーディングには、注文番号、製造日、機器番号、材料バッチが含まれます。バッチ番号は製品本体またはパッケージにマークされており、その後のトレーサビリティをサポートします。バッチ番号をスキャンして、バッチの完全な生産記録を照会します。
トレーサビリティ データ レコード: プロセス パラメータ、機器ステータス、検査データ、オペレータ、タイム ノードなど、バッチ生産プロセス データ全体を記録します。データは生産管理システムに保管され、その保存期間は製品保証期間と同じです。バッチ番号、注文番号、時間範囲などによる多次元クエリをサポートします。
品質トレーサビリティ アプリケーション: 顧客が品質上の問題を報告すると、バッチ番号を通じて同じバッチの製品を迅速に特定し、問題の範囲を評価できます。根本原因を分析し、是正措置を講じ、関連する顧客に通知します。品質リスクを軽減するために、製品の欠陥のあるバッチをリコールします。
物流配送の最適化戦略
梱包の標準化: 製品のサイズ、重量、脆弱性に基づいて、標準化された梱包ソリューションを設計します。内部パッケージには、製品を保護するために気泡緩衝材、パールコットン、およびカスタマイズされた紙トレイが使用されています。外箱にはカートンや木箱が使用されており、壊れ物、防湿、上向きなどの輸送要件が表示されています。梱包コストと保護効果のバランスを確立します。
物流チャネルの選択: 配達時間、輸送距離、コスト予算に基づいて物流チャネルを選択します。お急ぎの場合は、SF Express や JD.com などの速達便をご利用ください。通常の商品は、ZTO や YTO などの経済的な速達配送を使用します。大量品の場合は専用の物流ラインを使用します。高品質の物流プロバイダーと戦略的協力を確立し、優遇価格と優先サービスを獲得します。
配送および受領書の管理: 物流プロバイダーは受領書を提出する必要があり、顧客が署名するとシステムが注文ステータスを自動的に更新します。貴重品の場合、お客様は直接検査し、受領書に署名する必要があります。顧客の権利を保護するために、破損、紛失、遅延などの問題に対処する配送例外処理プロセスを確立します。
継続的な改善とデータ主導
量産パフォーマンス指標システムを確立し、納期厳守率、初回合格率、設備稼働率、単価などの重要な指標を監視します。定期的に指標の傾向を分析して、改善の機会を特定します。ムダを省き効率を高める無駄のない生産改善活動を実施します。データに基づいた継続的な改善を通じて、効率的で安定した信頼性の高い量産機能を構築します。