
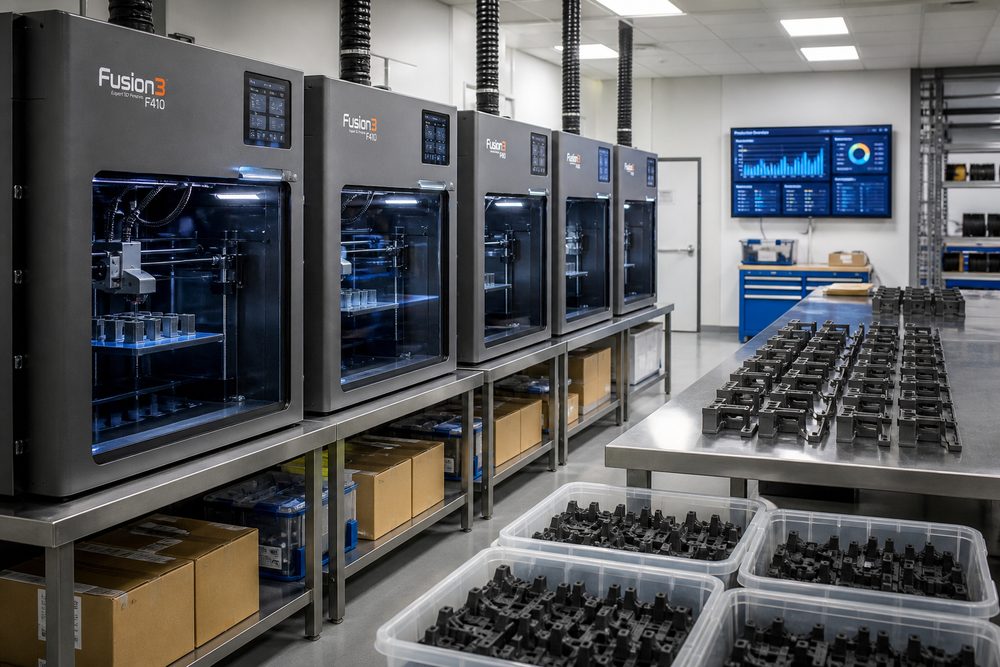
Kernherausforderungen des Massenproduktionsmanagements
Wenn sich 3D-Druckdienste von der Prototypenproduktion zur Massenproduktion verlagern, nimmt die Komplexität des Managements exponentiell zu. Zu den typischen Herausforderungen gehören: Ressourcenkonflikte aufgrund mehrerer paralleler Bestellungen, Qualitätsschwankungen aufgrund instabiler Prozessparameter, Lieferverzögerungen aufgrund unzureichender Sichtbarkeit des Produktionsfortschritts und eine beeinträchtigte Qualitätskontrolle durch Schwierigkeiten bei der Chargenrückverfolgbarkeit. Die Etablierung eines systematischen Chargenproduktionsmanagementprozesses ist der Schlüssel zur Verbesserung der Produktionskapazitätsauslastung und der Kundenzufriedenheit.
Auftragskonsolidierung und Optimierung der Produktionsplanung
Strategie zur Auftragsklassifizierung: Klassifizieren Sie Aufträge nach Materialien, Prozessen, Genauigkeit und Lieferterminen. Bestellungen für dieselben Materialien werden zusammengeführt und produziert, um die Zeit für den Materialaustausch zu verkürzen. Aufträge für denselben Prozess werden gemeinsam geplant, um die Kosten für den Gerätewechsel zu senken. Bestellungen mit ähnlichen Lieferterminen werden gemeinsam bearbeitet, um die Logistikeffizienz zu optimieren.
Intelligenter Produktionsplanungsalgorithmus: Entwickeln Sie ein System zur Optimierung der Produktionsplanung, das mehrdimensionale Einschränkungen wie Gerätekapazität, Materialbestand, Personalkenntnisse und Auftragspriorität berücksichtigt. Verwenden Sie heuristische oder genetische Algorithmen, um den optimalen Produktionsplanungsplan zu finden. Das System generiert automatisch ein Gantt-Diagramm des Produktionsplans, um den Produktionsfortschritt jedes Auftrags visuell darzustellen.
Dynamischer Anpassungsmechanismus: Richten Sie einen Reaktionsmechanismus für Produktionsanomalien ein, um den Produktionsplan schnell anzupassen, wenn Geräteausfälle, Materialknappheit oder Notfallaufträge auftreten. Richten Sie eine Kapazitätspufferzone ein (10–15 % empfohlen), um Platz für Ausnahmen zu reservieren. Halten Sie tägliche Produktionsplanungsbesprechungen ab, um Produktionspläne zu aktualisieren und diese der Führungsebene mitzuteilen.
Verfestigung und Standardisierung der Prozessparameter
Prozess zur Parameterüberprüfung: Vor der Massenproduktion muss die Überprüfung der Prozessparameter abgeschlossen sein. Nutzen Sie die DOE-Methode (Design of Experiments), um systematisch den Einfluss von Parametern wie Schichthöhe, Füllrate, Druckgeschwindigkeit, Temperatur usw. auf die Qualität zu testen, um die optimale Parameterkombination zu ermitteln. Generieren Sie Parameterüberprüfungsberichte als technische Grundlage für die Massenproduktion.
Parameter-Härtungsmechanismus: Die überprüften Parameter werden in Prozessdateien gehärtet, einschließlich Gerätemodell, Materialcharge, Schnitteinstellungen und Nachbearbeitungsanforderungen. Unbefugte Parameteränderungen sind verboten und alle Änderungen unterliegen einer technischen Überprüfung und Bestätigung durch den Kunden. Richten Sie ein Parameterversionsmanagement ein und verfolgen Sie historische Änderungsaufzeichnungen.
Materialchargenverwaltung: Erfassen Sie die in jeder Charge produzierte Materialchargennummer und erstellen Sie eine Materialleistungsdatenbank. Führen Sie beim Wechsel der Materialchargen wichtige Leistungstests (Schmelzindex, Dichte, Viskosität) durch, um die Materialkonsistenz sicherzustellen. Überprüfen Sie bei Chargen mit großen Leistungsunterschieden die Prozessparameter erneut.
Prozessqualitätskontrollsystem
Erstartikel-Inspektionssystem: Der erste produzierte Artikel jeder Charge muss einer vollständigen Inspektion, einer Prüfung des Aussehens und einer Funktionsprüfung unterzogen werden. Die Produktion kann erst fortgesetzt werden, nachdem das erste Stück qualifiziert ist. Fällt das erste Stück aus, müssen die Gründe analysiert und die Prozessparameter angepasst werden. Als Maßstab für die Chargenqualität wird der Erstmusterprüfbericht archiviert.
Prozessinspektionsmechanismus: Legen Sie Inspektionspunkte fest (empfohlen alle 50 Teile oder alle 4 Stunden), um wichtige Abmessungen, Oberflächenqualität und Druckfehler zu überprüfen. Erfassen Sie Inspektionsdaten, erstellen Sie Kontrollkarten und entdecken Sie zeitnah Qualitätstrends. Wenn ungewöhnliche Trends festgestellt werden, wird die Produktion eingestellt und die Ursache untersucht.
Gerätestatusüberwachung: Echtzeitüberwachung der Gerätebetriebsparameter (Düsentemperatur, Plattformtemperatur, Druckgeschwindigkeit, Schichthöhenabweichung). Installieren Sie Sensoren, um Vibrations- und Geräuschdaten zu erfassen und so das Risiko eines Geräteausfalls vorherzusagen. Erstellen Sie einen Gerätewartungsplan, um die vorbeugende Wartung durchzuführen, bevor es zu Ausfällen kommt.
Prozess zur Verwaltung fehlerhafter Produkte: Isolieren Sie fehlerhafte Produkte und identifizieren Sie fehlerhafte Typen und Mengen. Analysieren Sie die Fehlerursachen (Designprobleme, Prozessprobleme, Geräteprobleme, Materialprobleme) und formulieren Sie Korrekturmaßnahmen. Statistiken zu Fehlerratentrends und kontinuierlicher Verbesserung des Prozessablaufs. Formulieren Sie für defekte Produkte, die repariert werden können, einen Reparaturprozess und überprüfen Sie den Reparatureffekt.
Visuelle Verwaltung des Produktionsfortschritts
Echtzeit-Kanban-System: Setzen Sie Produktions-Kanban ein, um den Produktionsfortschritt, die Geräteauslastung und die Personalbelastung jedes Auftrags in Echtzeit anzuzeigen. Kanban-Daten werden automatisch aktualisiert und unterstützen den PC- und mobilen Zugriff. Legen Sie einen Schwellenwert für die Fortschrittswarnung fest, um Sie automatisch daran zu erinnern, wenn der Bestellfortschritt hinterherhinkt.
Kundenfortschrittsabfrage: Entwickeln Sie ein Self-Service-Abfragesystem für Kunden, damit Kunden den Produktionsfortschritt der Bestellung, die voraussichtliche Lieferzeit und den Logistikstatus in Echtzeit überprüfen können. Das System sendet automatisch Fortschrittsaktualisierungsbenachrichtigungen, um den Arbeitsaufwand für Kundenanfragen zu reduzieren. Bei verspäteten Bestellungen teilen Sie uns proaktiv die Gründe für die Verzögerung und den angepassten Lieferplan mit.
Ausnahmeeskalationsmechanismus: Definieren Sie Ausnahmestufen und Verarbeitungsverfahren. Ausnahmen der ersten Ebene (leichte Verzögerungen, kleine Chargenfehler) werden vom Teamleiter behandelt; Ausnahmen der zweiten Ebene (moderate Verzögerungen, Chargenfehler) werden vom Produktionsleiter behandelt; Ausnahmen der dritten Ebene (schwerwiegende Verzögerungen, schwerwiegende Qualitätsunfälle) werden vom Geschäftsführer bearbeitet. Stellen Sie sicher, dass Ausnahmen umgehend und effektiv behandelt werden.
Chargenrückverfolgbarkeit und Qualitätsmanagement
Chargencodierungssystem: Weisen Sie jeder Produktcharge eine eindeutige Chargennummer zu. Die Codierung umfasst Auftragsnummer, Produktionsdatum, Gerätenummer und Materialcharge. Die Chargennummer ist auf dem Produktkörper oder der Verpackung angegeben, um die spätere Rückverfolgbarkeit zu erleichtern. Scannen Sie die Chargennummer, um das vollständige Produktionsprotokoll der Charge abzufragen.
Rückverfolgbarkeitsdatensatz: Erfassen Sie die gesamten Prozessdaten der Chargenproduktion, einschließlich: Prozessparameter, Gerätestatus, Inspektionsdaten, Bediener und Zeitknoten. Die Daten werden im Produktionsmanagementsystem gespeichert und die Aufbewahrungsfrist beträgt mindestens die Produktgarantiezeit. Unterstützt mehrdimensionale Abfragen nach Chargennummer, Bestellnummer, Zeitbereich usw.
Anwendung zur Qualitätsrückverfolgbarkeit: Wenn Kunden Qualitätsprobleme melden, können sie Produkte derselben Charge anhand der Chargennummer schnell lokalisieren und den Umfang des Problems beurteilen. Analysieren Sie Grundursachen, entwickeln Sie Korrekturmaßnahmen und benachrichtigen Sie relevante Kunden. Rufen Sie fehlerhafte Produktchargen zurück, um Qualitätsrisiken zu reduzieren.
Strategie zur Optimierung der Logistiklieferung
Verpackungsstandardisierung: Entwerfen Sie standardisierte Verpackungslösungen basierend auf Produktgröße, -gewicht und -anfälligkeit. Die Innenverpackung besteht aus Luftpolsterfolie, Perlenbaumwolle und maßgeschneiderten Papierschalen, um das Produkt zu schützen. Die Außenverpackung besteht aus Kartons und Holzkisten mit Markierungen zu Transportanforderungen wie „zerbrechlich“, „feuchtigkeitsbeständig“ und „nach oben“. Stellen Sie ein Gleichgewicht zwischen Verpackungskosten und Schutzwirkung her.
Auswahl des Logistikkanals: Wählen Sie Logistikkanäle basierend auf Lieferzeit, Transportentfernung und Kostenbudget aus. Für dringende Sendungen nutzen Sie Expressversand wie SF Express und JD.com; Bei regulären Artikeln erfolgt die kostengünstige Expresszustellung wie ZTO und YTO. Großvolumige Artikel nutzen spezielle Logistiklinien. Bauen Sie eine strategische Zusammenarbeit mit hochwertigen Logistikdienstleistern auf, um Vorzugspreise und vorrangige Dienstleistungen zu erhalten.
Liefer- und Empfangsverwaltung: Der Logistikdienstleister muss eine Quittung ausstellen und das System aktualisiert den Bestellstatus automatisch, nachdem der Kunde dafür unterschrieben hat. Bei wertvollen Produkten müssen Kunden den Erhalt persönlich prüfen und unterschreiben. Richten Sie einen Prozess zur Behandlung von Lieferausnahmen ein, um Probleme wie Schäden, Verluste, Verzögerungen usw. zu lösen und die Rechte der Kunden zu schützen.
Kontinuierliche Verbesserung und datengesteuert
Etablieren Sie ein Leistungsindikatorsystem für die Massenproduktion, um Schlüsselindikatoren wie Pünktlichkeitslieferrate, Erstdurchlaufquote, Geräteauslastungsrate und Stückkosten zu überwachen. Analysieren Sie regelmäßig Metriktrends, um Verbesserungsmöglichkeiten zu identifizieren. Führen Sie Aktivitäten zur Verbesserung der schlanken Produktion durch, um Verschwendung zu vermeiden und die Effizienz zu verbessern. Schaffen Sie effiziente, stabile und zuverlässige Massenproduktionskapazitäten durch datengesteuerte kontinuierliche Verbesserung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.