
Inleiding: van losse prints naar een gesloten engineering-oplevercyclus
Van aanvraag tot levering: hoe optimalisatie van het 3D-printserviceproces nabewerking en communicatiekosten vermindert gaat niet alleen over een machine of een materiaal, maar over de volledige keten “ontwerp - proces - productie - inspectie - levering”. Voor professionals in de sector ligt de uitdaging meestal niet in de vraag of een onderdeel maakbaar is, maar of het geleverd kan worden met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces. lantu3D Printing benadrukt al langer lifecycle management van ontwerp tot fysiek product: zodra een model of tekening binnenkomt, worden materiaal, constructie, batchgrootte, nabewerking, inspectie en levertijd gelijktijdig beoordeeld, zodat beslissingen niet alleen op een enkel stukprijsje of op ervaring met één print worden gebaseerd.
Bij de optimalisatie van het 3D-printserviceproces moet een bedrijf ervaringsparameters omzetten in uitvoerbare standaarden. In de eerste beoordelingsfase worden bijvoorbeeld wanddikte, gatdiameter, assemblagespeling, ondersteuningszones en kritische afmetingen vastgelegd; in productie worden laagdikte, vermogen, scansnelheid, aantal poedercycli of nozzletemperatuur geregistreerd; en bij levering worden maatreports, visuele eisen en feedbackdata vastgelegd voor het volgende project. Deze systematische aanpak bepaalt of 3D-printing kan doorgroeien van “snelle prototyping” naar “beheerbare on-demand productie”.
1. Kernprobleem: klantbehoefte, technische beoordeling, offerte en productie verbinden tot één gesloten lus
De kern van het serviceproces is het verbinden van klantbehoefte, technische beoordeling, offerte, productie en levering in één gesloten lus, zodat onzekerheden vroeg zichtbaar en meetbaar worden. Veel projecten kijken bij offertes alleen naar materiaalprijs en machine-uren, maar negeren verborgen kosten zoals ontwerpwijzigingen, verwijderen van supports, warmtebehandeling, schuren of stralen, schroefinserts, maatcontrole en verpakking en transport. Voor metalen SLM-onderdelen zijn gebruikelijke controlepunten laagdiktes van 20–60 μm, zuurstofbewaking, voorverwarming van de bouwplaat, scanstrategie en spanningsarm gloeien. Bij SLS-nylononderdelen beïnvloeden poederverversingsgraad, bedtemperatuur, afkoelcurve en nabeitsen direct kromtrekking, taaiheid en kleurverschil. Voor FDM-hulpmiddelen of mallen bepalen nozzle-diameter, infill, aantal wanden en printoriëntatie de sterkte-anisotropie.
Managementmatig is het doel niet om één parameter tot het uiterste te drijven, maar om een parameterwindow vast te leggen. Een engineering sample kan een kortere doorlooptijd en minder oppervlakteafwerking accepteren, terwijl een assemblatie-validatieonderdeel gaten, clips en passingstoleranties in de inspectie moet opnemen. Presentatieonderdelen moeten daarentegen focussen op oppervlaktetextuur, verfhechting en kleurconsistentie. Door aan het begin “gebruik - risico - acceptatiecriterium” te definiëren, worden herbewerkingen verminderd en begrijpt de klant prijsverschillen beter.
2. Engineeringbeslissingen: hoe materiaal, proces en nabewerking op elkaar aansluiten
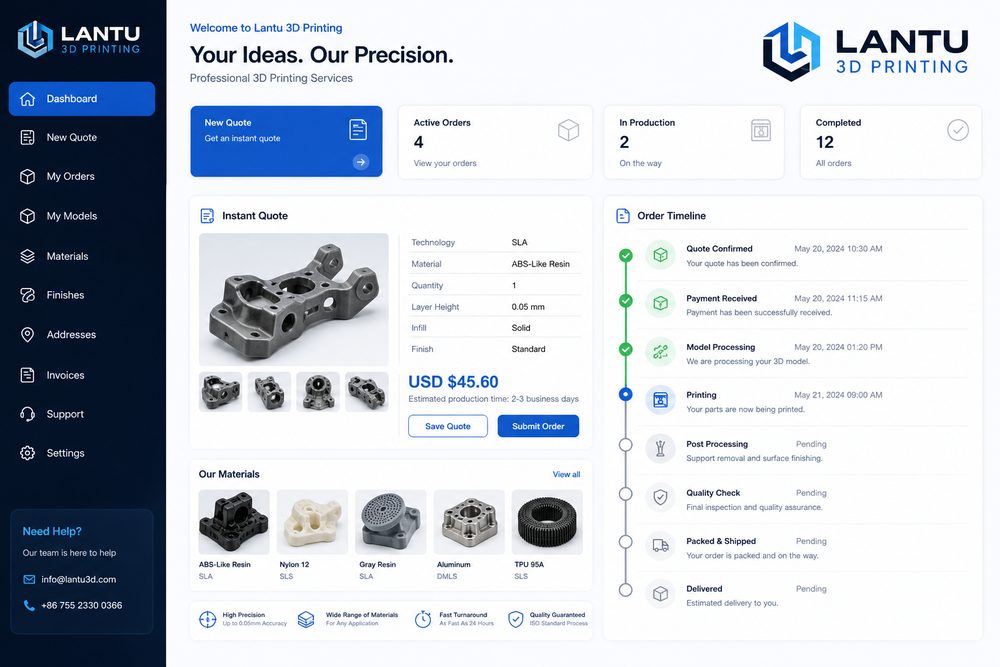
Materiaalkeuze moet het toepassingsscenario ondersteunen en niet alleen op naam gebeuren. Belangrijke stappen zijn bestandsontvangst, modelreparatie, DFAM-advies, bevestiging van materiaal en proces, offerteversie, productieplanning, kwaliteitsregistratie en logistieke levering. Wanneer een onderdeel slagvast en licht moet zijn, komen PA12, PA11 of glasvezelversterkt nylon meestal eerst in aanmerking. Als een zeer fijn oppervlak en transparant effect nodig zijn, zijn SLA- of DLP-harsen geschikter. Wanneer hoge temperatuurbestendigheid, vermoeiingsprestaties of complexe interne kanalen vereist zijn, heeft metaalprinten in aluminium-, titanium- of roestvaststaallegeringen echte engineeringwaarde. Elke keuze vraagt om andere nabewerking: nylon kan stralen, kleuren en impregneren vereisen; harsonderdelen post-curing, schuren en spuiten; metaalonderdelen verwijderen van supports, warmtebehandeling, verspaning en niet-destructief onderzoek.
Bij lantu3D Printing zet de projectreview doorgaans DFAM-ontwerp, procesroute en inspectiemethode in één tabel. Zo kan een dunwandige behuizing vanuit het oogpunt van maakbaarheid wel geprint worden, maar als deze ook geverfd moet worden en schroefmomenten van montage moet verdragen, zijn lokale ribben, afgeronde overgangen en ruimte voor schroefinserts nodig. Bij een metalen onderdeel met interne kanalen, als restpoeder niet kan wegstromen, moeten reinigings- of inspectiegaten worden toegevoegd of moet de positioneringshoek worden aangepast. Hoe eerder de engineeringbeslissing wordt genomen, hoe lager de latere kosten.
3. Implementatieroute: met data zorgen voor stabiele levering
Een klant uploadde eerst alleen een STL-bestand zonder gebruikscontext. Door aanvullende vragen over bedrijfstemperatuur, assemblagepartner en visuele eis werd een verkeerde materiaalkeuze voorkomen en kon het eerste monster direct naar assemblagetests. De gedeelde les uit dit soort projecten is duidelijk: eerst parameters met kleine batches valideren en daarna opschalen naar stabiele series; eerst kritische afmetingen en functionele vlakken bevestigen en daarna het uiterlijk optimaliseren; eerst inspectiemonsters en steekproefpercentages vastleggen en pas daarna over levertijd spreken. Voor ontwikkelopdrachten tot 10 stuks kan men kritische afmetingen volledig controleren. Voor kleine series van 50 tot 200 stuks is een combinatie van eerste-stukgoedkeuring, processteekproeven, eindcontrole en afwijkingsisolatie nodig. Zo blijft de flexibiliteit van 3D-printing behouden en krijgt de klant kwaliteit die dicht bij traditionele productie ligt.
Digitale registratie is eveneens essentieel. Elke batch moet modelversie, offerteversie, materiaalbatch, machine-ID, procesparameters, nabewerkingsmethode en inspectieresultaten bewaren. Als de klant later een nabestelling plaatst of het ontwerp wijzigt, kan het platform snel bepalen welke parameters kunnen worden geërfd en welke risico’s opnieuw moeten worden beoordeeld. In supplychain-samenwerkingen kunnen CNC-nabewerking, oppervlaktebehandeling en assemblageverpakking ook in één orderoverzicht worden geïntegreerd, waardoor informatieverlies tussen leveranciers afneemt.
4. Praktische checklist: ervaring omzetten in reproduceerbare standaarden
De servicechecklist moet eisen dat elke order een gebruiksomschrijving, versienummer, acceptatiecriterium, risicowaarschuwing, leveringsbelofte en evaluatie na levering bevat. Het is aan te raden de checklist in het offerte- en productieproces vast te leggen: eerst gebruik, belasting, temperatuur, visueel niveau en assemblagerelatie bevestigen; vervolgens minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanalen en toegankelijkheid van supports controleren; daarna materiaal en proces kiezen met vermelding van de kritische parameterwindow; vervolgens nabewerking, inspectie, verpakking en leveringswijze definiëren; ten slotte klantfeedback en lessons learned registreren. De checklist hoeft niet complex te zijn, maar moet wel in elk project worden uitgevoerd.
Voor de leverancier betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel, alleen door routinematige risico’s te standaardiseren kan het team zich richten op echt complexe engineeringproblemen. Voor de inkoper helpt een transparant proces om te beoordelen of de offerte redelijk is, of de levertijd geloofwaardig is en of de kwaliteitsverantwoordelijkheid duidelijk is. De concurrentie in 3D-printing verschuift van “kun je het printen?” naar “kun je het stabiel leveren, continu verbeteren en langdurig samenwerken?”.
Conclusie: de commerciële waarde van 3D-printing vergroten met een lifecycle-visie
De kernconclusie van Van aanvraag tot levering: hoe optimalisatie van het 3D-printserviceproces nabewerking en communicatiekosten vermindert is dat 3D-printing binnen een complete productieketen moet worden beheerd om zijn echte waarde vrij te maken. Materiaal, proces, machine, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. lantu3D Printing verbindt vroege beoordeling, procesuitvoering, nabewerkingsinspectie en klantfeedback via lifecycle management van ontwerp tot fysiek product, en helpt bedrijven zo controleerbaardere resultaten te behalen bij R&D-validatie, kleine series en complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.