
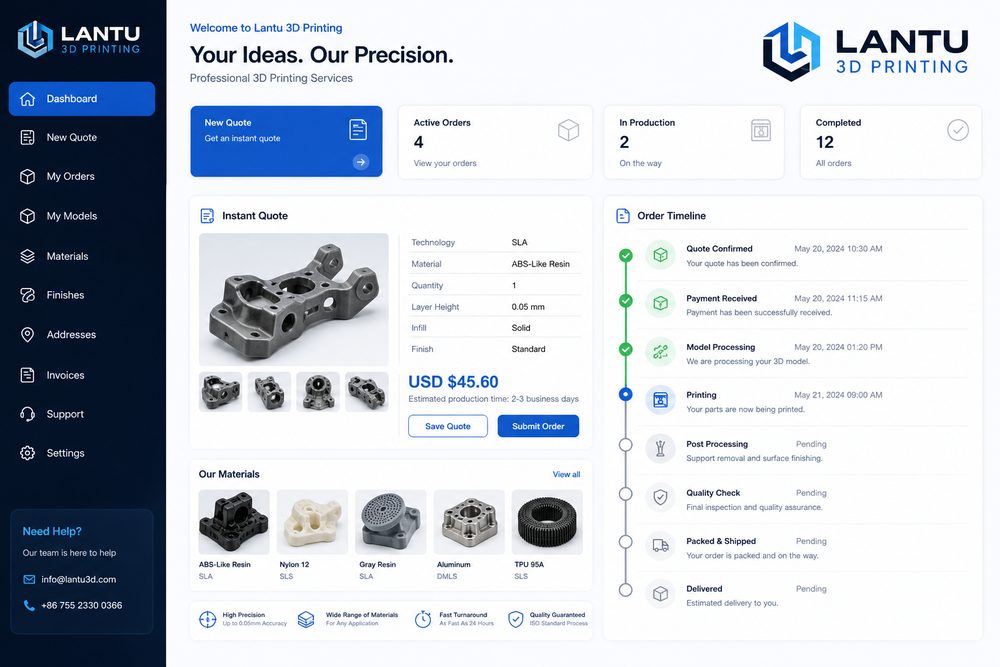
บทนำ: จากการพิมพ์แบบจุดเดียวสู่ลูปวิศวกรรมที่ส่งมอบได้
จากการสอบถามถึงการส่งมอบ: การเพิ่มประสิทธิภาพกระบวนการบริการพิมพ์ 3 มิติช่วยลดงานแก้ไขและต้นทุนการสื่อสารได้อย่างไร ไม่ได้พูดถึงเพียงเครื่องจักรหนึ่งเครื่องหรือวัสดุชนิดเดียว แต่ครอบคลุมห่วงโซ่ทั้งหมดตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับผู้ประกอบการในอุตสาหกรรม ความยากของงานพิมพ์ 3 มิติไม่ได้อยู่ที่พิมพ์ได้หรือไม่ แต่อยู่ที่การส่งมอบให้ได้ด้วยต้นทุนที่คงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้ lantu3D Printing ให้ความสำคัญกับการบริหารวงจรชีวิตตั้งแต่แบบร่างไปจนถึงชิ้นงานจริงเสมอ: เมื่อรับโมเดลหรือแบบเขียน ต้องประเมินวัสดุ โครงสร้าง จำนวน งานหลังการพิมพ์ การตรวจสอบ และระยะเวลาส่งมอบไปพร้อมกัน ไม่ใช่ตัดสินใจจากการคิดราคาต่อชิ้นหรือประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
ในการเพิ่มประสิทธิภาพกระบวนการบริการพิมพ์ 3 มิติ องค์กรควรเปลี่ยนพารามิเตอร์ที่ได้จากประสบการณ์ให้เป็นมาตรฐานที่นำไปใช้ได้จริง เช่น ในขั้นประเมินเบื้องต้นต้องยืนยันความหนาผนัง เส้นผ่านศูนย์กลางรู ระยะเผื่อประกอบ พื้นที่รองรับ และมิติสำคัญ ในขั้นผลิตต้องบันทึกความหนาชั้น กำลัง ความเร็วสแกน อัตราหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นส่งมอบต้องมีรายงานมิติ มาตรฐานผิวงาน และข้อมูลสรุปผลเพื่อเป็นฐานสำหรับโครงการถัดไป ความสามารถเชิงระบบเช่นนี้คือสิ่งที่ทำให้การพิมพ์ 3 มิติพัฒนาได้จากงานต้นแบบเร็วไปสู่การผลิตตามสั่งที่บริหารจัดการได้
1. ปัญหาหลัก: หัวใจของกระบวนการบริการคือการเชื่อมความต้องการลูกค้า การทบทวนเชิงวิศวกรรม การเสนอราคา และการผลิตส่งมอบให้เป็นวงปิด
หัวใจของกระบวนการบริการคือการเชื่อมความต้องการลูกค้า การทบทวนเชิงวิศวกรรม การเสนอราคา และการผลิตส่งมอบให้เป็นวงปิด กล่าวคือทำให้ความไม่แน่นอนถูกเปิดเผยและวัดได้ตั้งแต่ต้น หลายโครงการมองเฉพาะราคาวัสดุต่อหน่วยและเวลาทำงานของเครื่องในขั้นเสนอราคา แต่ละเลยต้นทุนแฝง เช่น การแก้แบบ การเอา support ออก การอบชุบความร้อน การขัดพ่นทราย การใส่ insert เกลียว การวัดมิติซ้ำ และการแพ็กส่ง สำหรับชิ้นส่วนโลหะ SLM จุดควบคุมที่พบบ่อยได้แก่ความหนาชั้น 20 ถึง 60 ไมครอน การเฝ้าระวังปริมาณออกซิเจน การอุ่นฐานพิมพ์ กลยุทธ์การสแกน และการอบคลายความเค้น ส่วนชิ้นส่วนไนลอน SLS อัตราเปลี่ยนผง อุณหภูมิการปูผง เส้นโค้งการทำให้เย็น และการย้อมสีภายหลังมีผลโดยตรงต่อการโก่งตัว ความเหนียว และความต่างสี ขณะที่ฟิกซ์เจอร์หรือเครื่องมือ FDM ขนาดหัวฉีด อัตราเติม จำนวนเส้นผนัง และทิศทางการพิมพ์จะกำหนดความต่างของความแข็งแรงตามทิศทาง
จากมุมมองการบริหาร สิ่งสำคัญไม่ใช่การไล่ค่าพารามิเตอร์ให้สุด แต่คือการกำหนดช่วงการทำงานที่เหมาะสม ตัวอย่างเช่นชิ้นงานวิศวกรรมอาจยอมรับรอบเวลาที่สั้นกว่าและการเก็บผิวที่น้อยกว่า แต่ชิ้นงานตรวจสอบการประกอบต้องกำหนดตำแหน่งรู ตะขอล็อก และระยะเผื่อการประกบไว้ในเกณฑ์ตรวจรับ ส่วนชิ้นงานสำหรับโชว์ต้องให้ความสำคัญกับพื้นผิว การยึดเกาะสี และความสม่ำเสมอของสี การกำหนดการใช้งาน ความเสี่ยง และเกณฑ์รับมอบตั้งแต่เริ่มโครงการจะช่วยลดการแก้ไขซ้ำและทำให้ลูกค้าเข้าใจความต่างของราคาได้ชัดเจนขึ้น
2. การตัดสินใจเชิงวิศวกรรม: วัสดุ กระบวนการ และงานหลังการพิมพ์ต้องเชื่อมกันอย่างไร
การเลือกวัสดุควรตอบโจทย์สถานการณ์การใช้งาน ไม่ใช่ดูเพียงชื่อวัสดุ จุดสำคัญได้แก่การรับไฟล์ การซ่อมโมเดล คำแนะนำ DFAM การยืนยันวัสดุและกระบวนการ เวอร์ชันราคา การจัดตารางผลิต บันทึก QC และการส่งโลจิสติกส์ หากชิ้นส่วนต้องทนแรงกระแทกและต้องเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักเป็นตัวเลือกแรกในการประเมิน หากต้องการผิวละเอียดสูงและเอฟเฟกต์โปร่งใส เรซิน SLA หรือ DLP จะเหมาะกว่า หากต้องการกำลังรับแรงที่อุณหภูมิสูง สมรรถนะความล้า หรือช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงมีคุณค่าทางวิศวกรรมจริง วัสดุแต่ละแบบยังตามมาด้วยการหลังการพิมพ์ที่ต่างกัน: ไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม เรซินต้องบ่มซ้ำ ขัด และพ่นสี ส่วนโลหะอาจต้องเอา support ออก อบชุบความร้อน กลึงแต่ง และตรวจแบบไม่ทำลาย
ในการทบทวนโครงการ lantu3D Printing มักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจมาอภิปรายในตารางเดียวกัน ตัวอย่างเช่น เปลือกผนังบางอาจพิมพ์ได้หากดูเฉพาะการขึ้นรูป แต่ถ้าต้องพ่นสีและรับแรงขันสกรูประกอบ ก็ต้องเพิ่มครีบเสริมเฉพาะจุด มุมโค้งเปลี่ยนผ่าน และพื้นที่สำหรับ insert เกลียว หากชิ้นส่วนร่องไหลโลหะมีผงค้างภายในยากต่อการระบายออก ก็ต้องเพิ่มรูทำความสะอาด รูตรวจสอบ หรือปรับมุมวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจเชิงวิศวกรรมเร็ว ต้นทุนในช่วงถัดไปก็ยิ่งต่ำลง
3. แนวทางปฏิบัติ: ใช้ข้อมูลเพื่อการส่งมอบที่เสถียร
กรณีหนึ่ง ลูกค้าอัปโหลดไฟล์ STL มาโดยไม่ได้ระบุการใช้งาน แพลตฟอร์มจึงสอบถามเพิ่มเติมเกี่ยวกับอุณหภูมิการใช้งาน ชิ้นส่วนที่ประกบ และระดับความสวยงาม ทำให้หลีกเลี่ยงการเลือกวัสดุผิด และชิ้นงานตัวอย่างรอบแรกก็เข้าสู่การทดสอบประกอบได้ ความรู้ร่วมของโครงการลักษณะนี้คือ: เริ่มจากการยืนยันด้วยล็อตเล็กก่อนแล้วค่อยขยายเป็นล็อตเสถียร; ยืนยันมิติสำคัญและผิวหน้าที่ทำงานก่อนแล้วค่อยปรับแต่งรูปลักษณ์; กำหนดตัวอย่างตรวจและสัดส่วนการสุ่มตรวจให้ชัดก่อนคุยเรื่องระยะเวลาส่งมอบ สำหรับตัวอย่างวิจัยไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญทุกชิ้นได้ ส่วนออเดอร์ขนาดเล็ก 50 ถึง 200 ชิ้น ต้องมีการยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การทวนสอบชิ้นสุดท้าย และการแยกชิ้นผิดปกติ วิธีนี้ช่วยคงความยืดหยุ่นของการพิมพ์ 3 มิติ และให้ความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกดิจิทัลก็สำคัญมาก แต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันราคา หมายเลขล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีหลังการพิมพ์ และผลตรวจสอบ เมื่อมีการสั่งเพิ่มหรือแก้แบบ แพลตฟอร์มจะตัดสินใจได้เร็วว่าพารามิเตอร์ใดควรสืบทอด และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่ทำงานร่วมกับซัพพลายเชน ยังสามารถรวมการกัด CNC การทำผิว การประกอบ และการแพ็กไว้ในภาพรวมคำสั่งเดียว เพื่อลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. เช็กลิสต์การนำไปใช้: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
เช็กลิสต์ของกระบวนการบริการควรกำหนดให้ทุกออเดอร์มีคำอธิบายการใช้งาน หมายเลขเวอร์ชัน เกณฑ์รับมอบ คำเตือนความเสี่ยง คำมั่นเรื่องกำหนดส่ง และบทสรุปหลังส่งมอบ แนะนำให้องค์กรฝังเช็กลิสต์นี้ไว้ในขั้นเสนอราคาและการผลิต ได้แก่ หนึ่ง ยืนยันการใช้งาน โหลด อุณหภูมิ ระดับความสวยงาม และความสัมพันธ์ของการประกอบ; สอง ตรวจสอบความหนาผนังขั้นต่ำ เส้นผ่านศูนย์กลางรู มุมยื่น ช่องทางระบายผง และการเข้าถึง support; สาม เลือกวัสดุและกระบวนการพร้อมระบุช่วงพารามิเตอร์สำคัญ; สี่ กำหนดงานหลังการพิมพ์ การตรวจ การแพ็ก และวิธีส่งมอบ; ห้า บันทึกข้อเสนอแนะลูกค้าและข้อสรุปหลังส่งมอบ เช็กลิสต์ไม่จำเป็นต้องซับซ้อน แต่ต้องถูกใช้งานในทุกโครงการ
สำหรับผู้ให้บริการ มาตรฐานไม่ได้หมายถึงความยืดหยุ่นที่ลดลง ตรงกันข้าม เมื่อความเสี่ยงปกติถูกทำให้เป็นมาตรฐาน ทีมจะมีเวลาไปแก้ปัญหาวิศวกรรมที่ซับซ้อนจริง ๆ ส่วนฝั่งผู้ซื้อ กระบวนการที่โปร่งใสช่วยประเมินได้ว่าราคาเหมาะสมหรือไม่ กำหนดส่งน่าเชื่อถือเพียงใด และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมพิมพ์ 3 มิติกำลังเปลี่ยนจากคำถามว่าพิมพ์ได้ไหม ไปสู่คำถามว่าส่งมอบได้เสถียร ปรับปรุงต่อเนื่อง และร่วมงานระยะยาวได้หรือไม่
สรุป: เพิ่มมูลค่าทางธุรกิจของ 3D Printing ด้วยมุมมองวงจรชีวิต
ข้อสรุปหลักของ จากการสอบถามถึงการส่งมอบ: การเพิ่มประสิทธิภาพกระบวนการบริการพิมพ์ 3 มิติช่วยลดงานแก้ไขและต้นทุนการสื่อสารได้อย่างไร คือ ต้องนำการพิมพ์ 3 มิติไปไว้ในห่วงโซ่การผลิตที่สมบูรณ์จึงจะปลดปล่อยคุณค่าที่แท้จริงได้ วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการไม่ใช่โมดูลแยกส่วน แต่เป็นระบบที่มีอิทธิพลต่อกัน lantu3D Printing ใช้การบริหารวงจรชีวิตเต็มรูปแบบจากแบบร่างหรือแบบออกแบบไปสู่การส่งมอบจริง เชื่อมการทบทวนระยะแรก การทำกระบวนการ การตรวจหลังการพิมพ์ และข้อเสนอแนะจากลูกค้า เพื่อช่วยให้องค์กรได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในการยืนยันงานวิจัย การผลิตจำนวนน้อย และการส่งมอบชิ้นส่วนซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง