
Introduzione: dalla stampa puntuale al ciclo chiuso di consegna ingegneristica
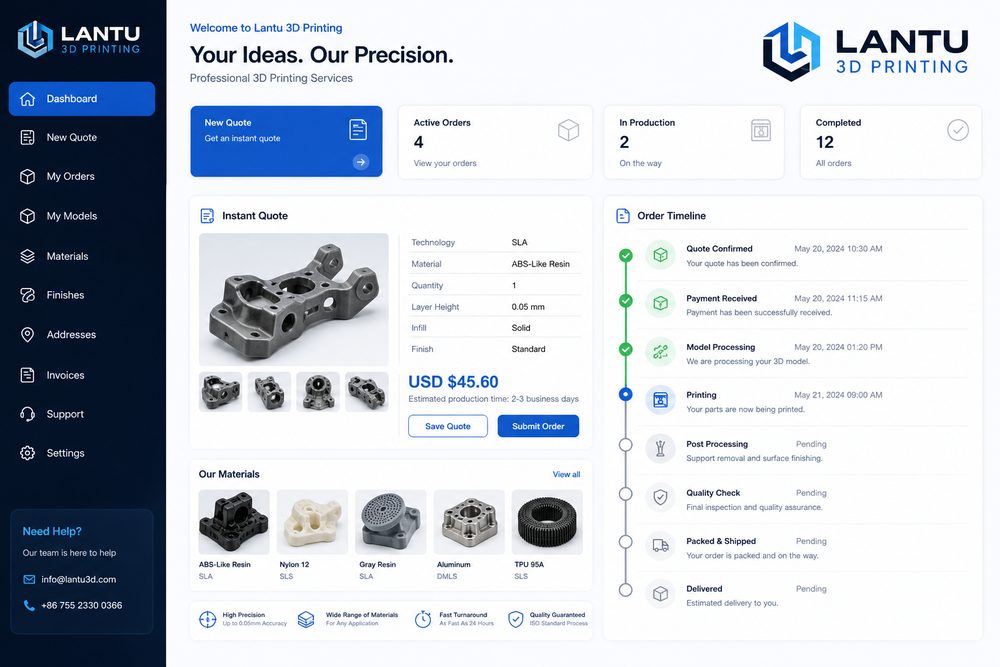
Dalla richiesta alla consegna: come l’ottimizzazione del flusso dei servizi di stampa 3D riduce rilavorazioni e costi di comunicazione non riguarda soltanto una macchina o un materiale, ma l’intera catena “progettazione - processo - produzione - controllo - consegna”. Per chi opera nel settore, la difficoltà non è quasi mai capire se il pezzo possa essere realizzato, ma se possa essere consegnato con costi stabili, qualità tracciabile e un processo replicabile. lantu3D Printing sottolinea da sempre la gestione del ciclo di vita dal progetto all’oggetto fisico: quando riceve un modello o un disegno, valuta in parallelo materiale, struttura, quantità, post-processing, ispezione e tempi, evitando decisioni basate solo sul prezzo del singolo pezzo o sull’esperienza di una sola stampa.
Nell’ottimizzazione del flusso dei servizi di stampa 3D, l’azienda deve trasformare i parametri empirici in standard eseguibili. Nella fase iniziale, ad esempio, si verificano spessore parete, diametro dei fori, gioco di assemblaggio, aree di supporto e dimensioni critiche; in produzione si registrano spessore del layer, potenza, velocità di scansione, numero di cicli della polvere o temperatura dell’ugello; in consegna si consolidano report dimensionali, criteri estetici e dati di feedback per il progetto successivo. Questa capacità sistemica determina se la stampa 3D può passare da “prototipazione rapida” a “produzione su richiesta gestibile”.
1. Problema centrale: collegare esigenze del cliente, revisione tecnica, preventivo e produzione in un ciclo chiuso
Il nucleo del flusso di servizio è connettere esigenze del cliente, revisione tecnica, preventivo, produzione e consegna in un ciclo chiuso, facendo emergere e quantificando le incertezze fin dall’inizio. Molti progetti considerano solo il costo del materiale e le ore macchina in fase di preventivo, ma ignorano costi nascosti come modifiche di progetto, rimozione dei supporti, trattamento termico, carteggiatura o sabbiatura, inserti filettati, rilievi dimensionali e imballaggio e spedizione. Per i componenti metallici SLM, i controlli tipici includono spessori di layer di 20–60 μm, monitoraggio dell’ossigeno, preriscaldo della piastra, strategia di scansione e trattamento termico di distensione. Per i pezzi in nylon SLS, tasso di rinnovo della polvere, temperatura di stesura, curva di raffreddamento e tintura finale influenzano direttamente deformazioni, tenacità e differenze di colore. Per dime o attrezzaggi FDM, diametro dell’ugello, percentuale di riempimento, numero di pareti e orientamento di stampa determinano l’anisotropia della resistenza.
Dal punto di vista gestionale, l’obiettivo non è spingere al massimo un singolo parametro, ma definire una finestra operativa. Un campione di ingegneria può accettare tempi più brevi e una finitura superficiale meno spinta, mentre un pezzo per validazione di assemblaggio deve includere fori, agganci e giochi di accoppiamento nel controllo qualità. I pezzi dimostrativi, invece, devono privilegiare texture superficiale, adesione della vernice e uniformità cromatica. Definendo fin dall’avvio “uso - rischio - criterio di accettazione”, si riducono le rilavorazioni e il cliente comprende meglio le differenze di prezzo.
2. Decisione ingegneristica: come interagiscono materiali, processi e post-processing
La scelta del materiale deve servire lo scenario d’uso, non solo il nome. I punti chiave includono ricezione dei file, riparazione del modello, raccomandazioni DFAM, conferma di materiale e processo, versione del preventivo, pianificazione produttiva, registri qualità e consegna logistica. Quando il pezzo richiede resistenza all’urto e leggerezza, PA12, PA11 o nylon rinforzato con fibra di vetro vengono spesso valutati per primi. Se servono una superficie molto fine e un effetto trasparente, SLA o resina DLP sono più adatti. Se invece occorrono resistenza alle alte temperature, prestazioni a fatica o canali interni complessi, la stampa metallica in lega di alluminio, titanio o acciaio inox acquisisce valore ingegneristico. Ogni scelta implica un post-processing diverso: i pezzi in nylon possono richiedere sabbiatura, tintura e impregnazione; quelli in resina richiedono post-curing, carteggiatura e verniciatura; quelli metallici richiedono rimozione dei supporti, trattamento termico, lavorazioni meccaniche e controlli non distruttivi.
In lantu3D Printing, la revisione di progetto mette di solito nella stessa tabella il design DFAM, il percorso di processo e il metodo di ispezione. Ad esempio, un guscio a parete sottile può essere stampato dal punto di vista della forma, ma se dovrà anche essere verniciato e sopportare la coppia delle viti di assemblaggio, sarà necessario aggiungere nervature locali, raccordi e spazi per inserti filettati. In un componente metallico con canali interni, se la polvere residua non può essere rimossa, bisogna prevedere fori di pulizia o ispezione oppure cambiare l’angolo di posizionamento. Prima si prende la decisione ingegneristica, minore sarà il costo successivo.
3. Percorso di attuazione: usare i dati per garantire consegne stabili
Un cliente ha inizialmente caricato solo un file STL senza indicare l’uso finale. Approfondendo domande su temperatura di esercizio, pezzo di assemblaggio e livello estetico, è stato evitato un errore di scelta del materiale e il primo campione ha potuto entrare direttamente nei test di montaggio. L’esperienza comune di questi progetti è chiara: prima validare i parametri con piccoli lotti e poi passare a lotti stabili; prima confermare dimensioni critiche e superfici funzionali, poi ottimizzare l’aspetto; prima definire campioni di controllo e percentuali di campionamento, poi parlare dei tempi di consegna. Per ordini di sviluppo fino a 10 pezzi, è possibile controllare al 100% le dimensioni critiche. Per piccoli lotti da 50 a 200 pezzi, è opportuno introdurre approvazione primo pezzo, campionamento in processo, verifica dell’ultimo pezzo e isolamento delle anomalie. In questo modo si mantiene la flessibilità della stampa 3D e si offre al cliente una certezza di qualità vicina alla produzione tradizionale.
Anche la registrazione digitale è fondamentale. Ogni lotto dovrebbe conservare versione del modello, versione del preventivo, lotto di materiale, numero macchina, parametri di processo, metodo di post-processing e risultati di ispezione. Se in seguito il cliente riordina o modifica il progetto, la piattaforma può valutare rapidamente quali parametri ereditare e quali rischi rivalutare. Nei progetti di supply chain, inoltre, è possibile integrare lavorazioni CNC, finitura superficiale e imballaggio in un’unica vista ordine, riducendo la perdita di informazioni tra fornitori.
4. Checklist operativa: trasformare l’esperienza in standard replicabili
La checklist di servizio dovrebbe richiedere che ogni ordine includa descrizione d’uso, numero di versione, criterio di accettazione, avvisi di rischio, impegno sui tempi e revisione post-consegna. Si consiglia di fissare la checklist nel flusso di preventivazione e produzione: primo, confermare uso, carico, temperatura, livello estetico e rapporto di assemblaggio; secondo, verificare spessore minimo, diametro dei fori, angolo dei sottosquadri, canali di rimozione polvere e accessibilità dei supporti; terzo, scegliere materiale e processo, indicando la finestra dei parametri chiave; quarto, definire post-processing, controllo, imballaggio e modalità di consegna; quinto, registrare i feedback del cliente e le conclusioni finali. La checklist non deve essere complessa, ma deve essere applicata in ogni progetto.
Per il fornitore, standardizzare non significa perdere flessibilità. Al contrario, solo standardizzando i rischi ricorrenti il team può dedicarsi ai problemi ingegneristici davvero complessi. Per l’acquirente, un processo trasparente aiuta a capire se il preventivo è corretto, se la consegna è credibile e se la responsabilità della qualità è chiara. La competizione nella stampa 3D sta passando da “si può stampare?” a “si può consegnare in modo stabile, migliorare in modo continuo e collaborare nel lungo periodo?”.
Conclusione: aumentare il valore commerciale della stampa 3D con una visione di ciclo di vita
La conclusione chiave di Dalla richiesta alla consegna: come l’ottimizzazione del flusso dei servizi di stampa 3D riduce rilavorazioni e costi di comunicazione è che la stampa 3D deve essere gestita all’interno di una catena manifatturiera completa per esprimere il suo vero valore. Materiali, processi, macchine, qualità, costi e servizi non sono moduli isolati, ma un sistema interdipendente. lantu3D Printing collega revisione iniziale, realizzazione del processo, ispezione del post-processing e feedback del cliente attraverso una gestione completa dal disegno alla consegna fisica, aiutando le aziende a ottenere risultati più controllabili nella validazione R&D, nella produzione di piccoli lotti e nella consegna di pezzi complessi.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.