
Inleiding: 3D-printen gaat snel, maar projectrisico’s verdwijnen niet vanzelf
3D-printen verkort de productietijd, maar dat betekent niet dat projectmanagement eenvoudiger wordt. Integendeel: omdat het vaak wordt ingezet voor nieuwe productvalidatie, complexe structuren, kleine series op maat en spoedleveringen, zijn eisen en technische onzekerheden vaak groter. Strakke deadlines, complexe modellen, onzekere materialen en onduidelijke acceptatiecriteria van de klant vormen een veelvoorkomende risicocombinatie voor serviceteams.
Effectief risicomanagement draait niet om het vertragen van een project, maar om het vroegtijdig identificeren van mogelijke knelpunten en het inbouwen van buffers in offertes, planning en communicatie. lantu3D Printing integreert risicomanagement in het proces van offerteaanvraag tot levering, zodat klanten een balans kunnen vinden tussen snelheid en betrouwbaarheid.
1. Risico-identificatie: kijk naar vier dimensies — eis, ontwerp, proces en levering
Eisrisico’s omvatten onduidelijk gebruiksdoel, vage esthetische eisen, niet-gespecificeerde kritieke afmetingen en een mismatch tussen deadline en budget. Ontwerprisico’s omvatten te dunne wanddiktes, overhangende structuren, gesloten interne holtes, onvoldoende assemblagetoleranties en beschadigde of foutieve bestanden. Procesrisico’s omvatten niet-passende materiaaleigenschappen, onvoldoende sterkte door de printoriëntatie, moeilijk te verwijderen supports, conflicten in de machineplanning en complexe nabewerking. Leveringsrisico’s omvatten inconsistente inspectienormen, transportschade door verpakking en last-minute wijzigingen van de klant.
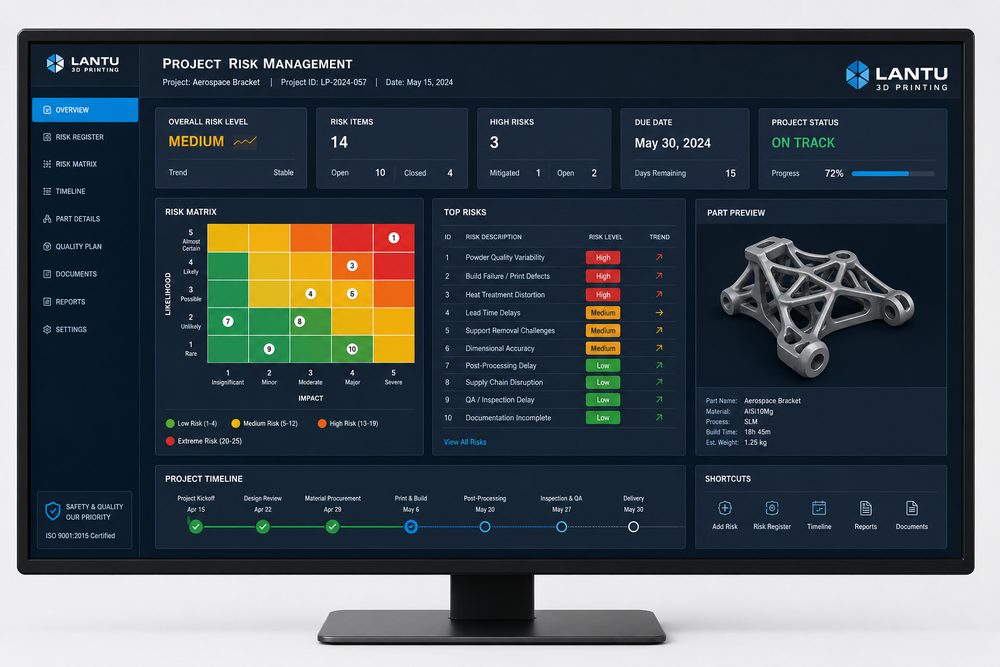
Voor de start van een project kan een risicolijst worden gebruikt voor een snelle beoordeling. Elk risico krijgt een kans van optreden, impactniveau en verantwoordelijke fase toegewezen. Voor posten met hoge kans en hoge impact moet de afhandeling expliciet in de offerte en planning worden vastgelegd; deze mogen niet pas na de productie worden opgelost.
2. Risicobeoordeling: zet vage zorgen om in onderbouwde beslissingen
De risicobeoordeling moet zo veel mogelijk kwantitatief zijn. Bijvoorbeeld: bij een SLA-onderdeel voor uiterlijk gebruik met wanden dunner dan 1 mm is de kans op supportproblemen en vervorming relatief hoog; bij grote FDM-onderdelen neemt de kans op kromtrekken toe als het ontwerp niet wordt opgedeeld; en bij metalen onderdelen met een later vereiste nauwkeurige pasvlakken moet rekening worden gehouden met warmtebehandeling en CNC-bewerkingsmarge. Met behulp van ervaringsdata en procesnormen kan een oordeel als “mogelijk probleem” worden omgezet in “eerste artikelcontrole vereist” of “aanbevolen proceswijziging”.
De uitkomst van de beoordeling moet leiden tot een concrete oplossingskeuze. Projecten met laag risico kunnen direct in productie; projecten met gemiddeld risico vereisen een proefonderdeel of een lokale aanpassing van de structuur; projecten met hoog risico moeten in fases worden opgesplitst, waarbij eerst materiaal, structuur of kritieke afmetingen worden gevalideerd voordat serielevering wordt toegezegd. Zo wordt zowel de dienstverlener beschermd als de klant geholpen de technische grenzen te begrijpen.
3. Risicobeheersing: verlaag onzekerheid met beslismomenten en alternatieve scenario’s
De kern van risicobeheersing is het inrichten van duidelijke beslismomenten. Veelgebruikte momenten zijn modelcontrole, procesbeoordeling, goedkeuring van het eerste artikel, bevestiging van de nabewerking, maatinspectie en fotoconfirmatie vóór verzending. Elk moment moet een duidelijke input, output en verantwoordelijke hebben. Een eerste artikelcontrole is bijvoorbeeld niet alleen een foto, maar een bevestiging van materiaal, kleur, zichtvlakken, assemblagerelaties en kritieke afmetingen.
Ook alternatieve scenario’s zijn belangrijk. Bij materiaalrisico kan een vervangend materiaal worden voorbereid, bij machine-uitval kan een back-upmachine worden ingezet, bij een krappe deadline kan de levering worden opgesplitst en bij een structureel risico kan een voorstel voor segmentatie of versterking worden gedaan. Voor klanten is het vooraf kennen van een alternatief pad waardevoller dan een noodgedwongen uitleg na een mislukking.
4. Communicatie en evaluatie: risicomanagement moet organisatiememory worden
Risicomanagement kan niet zonder goede communicatie. Sales, engineering, productie en kwaliteitscontrole moeten dezelfde projectrisicoregistratie delen, zodat informatie niet alleen in de chatgeschiedenis van één persoon blijft staan. Wanneer een klant de eisen wijzigt, moet ook worden beoordeeld wat dit betekent voor kosten, levertijd en kwaliteit; indien nodig moet de offerte opnieuw worden bevestigd.
Na afronding van het project moet een evaluatie plaatsvinden, vooral bij vertragingen, herstelwerk, klantklachten en technische mislukkingen. De evaluatie moet niet vooral gericht zijn op schuld, maar op het vastleggen van regels: welke structuren moeten vooraf worden benoemd, welke materiaalcombinaties een hoog risico hebben, welke inspectienormen gemakkelijk verkeerd worden geïnterpreteerd en welke schakels in de toeleveringsketen een alternatief vereisen. Na langdurige opbouw zal een risicodatabase de reactiesnelheid van het team aanzienlijk verbeteren.
Conclusie: alleen beheersbaar risico maakt betrouwbare levering mogelijk
De kern van risicomanagement voor 3D-printprojecten is dat onzekerheid vroegtijdig zichtbaar wordt gemaakt, gekwantificeerd en in het proces wordt opgenomen. Door eisherkenning, technische beoordeling, procescontrole, alternatieve scenario’s en gestructureerde evaluatie kunnen serviceteams herstelwerk, vertragingen en discussies over communicatie verminderen. lantu3D Printing benadrukt als platform voor lifecycle management en realisatie dat elk project al in de ontwerpfase beoordeeld moet worden op leverbaarheid, in plaats van risico’s door te schuiven naar de productievloer.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.