
Pengenalan: Impak alam sekitar dan keperluan pembangunan mampan bagi percetakan 3D
Industri pembuatan global menjana lebih daripada 7 bilion tan sisa industri setiap tahun. Kadar penggunaan bahan pembuatan tolak tradisional hanya 15-25%, dan sejumlah besar sisa bahan dan sisa pemotongan menyebabkan pembaziran sumber. Sebagai teknologi pembuatan aditif, percetakan 3D mempunyai kadar penggunaan bahan teori lebih daripada 95%, tetapi pengeluaran sebenar masih menghadapi cabaran alam sekitar seperti sisa bahan, penggunaan tenaga dan pelupusan sisa. Menurut laporan 2023 oleh Wohlers Associates, industri percetakan 3D global menggunakan lebih daripada 120,000 tan bahan plastik setiap tahun, di mana kira-kira 25% daripadanya menjadi bahan sisa percetakan dan bahan sokongan.
"Tawaran Hijau" EU memerlukan industri pembuatan mengurangkan pelepasan karbon sebanyak 55% menjelang 2030. China mempromosikan transformasi hijau industri pembuatan di bawah matlamat "karbon berganda". Dengan ciri pengeluaran atas permintaan, inventori sifar dan bentuk bersih hampir, teknologi percetakan 3D telah menjadi laluan teknologi yang penting untuk mencapai pembangunan mampan. Artikel ini menerangkan secara sistematik penyelesaian praktikal untuk perlindungan alam sekitar percetakan 3D dan pembangunan mampan daripada empat dimensi bahan hijau, kitar semula, pengoptimuman tenaga dan model perniagaan.
1. Bahan hijau dan proses mesra alam
Sistem bahan hijau percetakan 3D terutamanya merangkumi tiga kategori: bahan berasaskan bio, bahan terurai dan bahan kitar semula. Setiap bahan mempunyai parameter perlindungan alam sekitar khusus dan senario aplikasi.
Bahan berasaskan bio:PLA (asid polilaktik) ialah bahan cetakan 3D berasaskan bio yang paling banyak digunakan. Bahan mentah tersebut diperoleh daripada sumber yang boleh diperbaharui seperti kanji jagung dan tebu. Parameter prestasi bahan PLA biasa: kekuatan tegangan 50-70MPa, kekuatan lenturan 80-100MPa, kandungan biokarbon ≥85%, dan boleh terdegradasi sepenuhnya dalam 45-90 hari di bawah keadaan pengkomposan industri. Berbanding dengan bahan ABS tradisional (berasaskan petroleum), pengeluaran PLA mengurangkan pelepasan karbon sebanyak 68% dan tidak mengandungi bahan meruap berbahaya seperti stirena. Bahan komposit PLA+PHA yang dibangunkan oleh syarikat Belanda ColorFabb meningkatkan keliatan dengan menambahkan 20% PHA, dan pemanjangan semasa pecah meningkat daripada 6% PLA kepada 15%, dan digunakan secara meluas dalam percetakan produk pengguna.
Bahan boleh terurai:Bahan sokongan larut air PVA (polivinil alkohol) boleh dilarutkan dalam air suam 60°C selepas dicetak, mencapai penyingkiran sokongan sisa sifar dan mengelakkan penggunaan pelarut kimia. Parameter pembubaran biasa: Ia mengambil masa 15-20 minit untuk sokongan PVA setebal 50μm untuk larut sepenuhnya dalam air 40°C. Dalam siri bahan cetakan Ultrafuse 3D yang dilancarkan oleh BASF di Jerman, bahan sokongan BVOH (butadiene-ethylene-styrene copolymer) boleh dilarutkan dengan cepat dalam air sejuk. Kadar pembubaran adalah 3 kali lebih cepat daripada PVA, dan hygroscopicity dikurangkan sebanyak 60%. Ia sesuai untuk mencetak struktur kompleks dalam proses FDM.
Bahan kitar semula: Botol PET gred pengguna dikitar semula menjadi bahan cetakan PETG dan telah dikomersialkan. Gigabot Piawaian pensijilan bahan kitar semula Jerman DIN EN 15343 memerlukan nisbah kitar semula bahan kitar semula untuk ditanda. Pada masa ini, kandungan kitar semula bahan PLA/PETG kitar semula arus perdana di pasaran adalah 30-50%, dan produk mewah boleh mencapai lebih daripada 80%.
Parameter proses yang mesra alam: Suhu penyemperitan bahan secara langsung mempengaruhi penggunaan tenaga dan pelepasan. Suhu percetakan yang disyorkan untuk PLA ialah 190-220°C, yang mengurangkan penggunaan tenaga sebanyak kira-kira 15% berbanding ABS (230-260°C); suhu prapemanasan serbuk PA12 proses SLS ialah 170°C, dan kuasa laser ialah 30-50W, yang mengurangkan penggunaan tenaga sebanyak 25% berbanding dengan pengacuan suntikan PA12 (suhu lebur 260°C). Teknologi HP Multi Jet Fusion menggunakan pemanasan inframerah untuk menggantikan pensinteran laser, mengurangkan penggunaan tenaga sebanyak 40% berbanding SLS tradisional, dan memendekkan kitaran pembuatan satu keping kepada 1/10 daripada proses tradisional.
2. Pemulihan dan kitar semula sisa
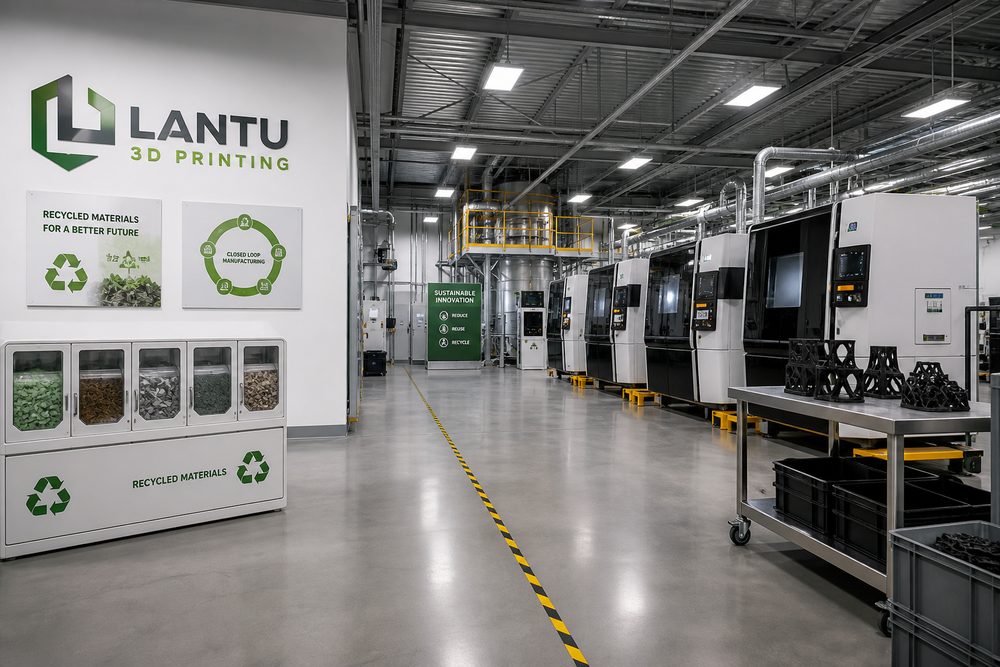
Sisa pencetakan 3D terutamanya merangkumi tiga jenis: bahagian pencetakan yang gagal, struktur sokongan dan sisa serbuk. Mewujudkan sistem kitar semula gelung tertutup adalah kunci untuk merealisasikan ekonomi bulat.
Proses kitar semula sisa FDM:Sistem kitar semula biasa merangkumi empat langkah: penghancuran, pembersihan, pengisaran dan lukisan. Penghancur sisa gred industri boleh menghancurkan sisa percetakan menjadi zarah 5-10mm, dan penggunaan tenaga penghancuran adalah kira-kira 0.5kWh/kg; pembersihan menghilangkan kesan minyak dan kekotoran, dan menggunakan agen pembersih berasaskan air boleh mengurangkan pencemaran alam sekitar; granulator mencairkan dan menyemperit zarah, dan suhu granulasi ialah 180-200°C; mesin lukisan dawai memproses zarah-zarah untuk mencetak bahan habis pakai dengan diameter 1.75mm atau 2.85mm, dan toleransi diameter dikawal pada ±0.05mm. Mesin kitar semula, granulasi dan lukisan semua-dalam-satu yang dibangunkan oleh 3devo, syarikat permulaan Belanda, boleh merealisasikan kitar semula gelung tertutup sisa gred makmal, dengan kapasiti pemprosesan satu kelompok 2-5kg dan kadar pengekalan 85-90% daripada sifat mekanikal bahan kitar semula.
Teknologi kitar semula serbuk:Kadar penggunaan serbuk proses SLS/MJF ialah penunjuk utama perlindungan alam sekitar. Kadar penyegaran serbuk standard EOS PA2200 (PA12) ialah 1:50, iaitu, 1 bahagian serbuk kitar semula boleh ditambah untuk setiap 50 bahagian serbuk baharu, dan perkadaran serbuk kitar semula ialah kira-kira 2%. Teknologi HP MJF menggunakan gabungan katil serbuk penuh, dan kadar pemulihan serbuk tidak cair boleh mencapai 80%, yang boleh digunakan semula secara langsung selepas pemeriksaan (julat saiz zarah 50-80μm). Data pengeluaran sebenar menunjukkan bahawa selepas serbuk dikitar semula 10 kali, kecairan bahan dan prestasi pensinteran masih memenuhi keperluan standard, dan kekuatan tegangan berkurangan sebanyak
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.