
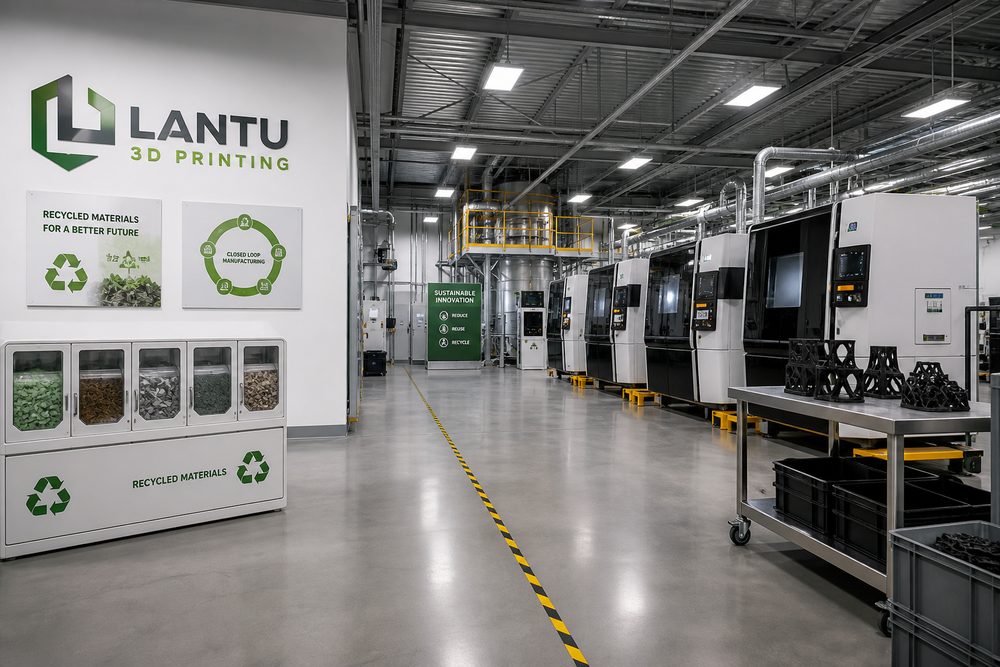
Einführung: Umweltauswirkungen und nachhaltige Entwicklungsbedürfnisse des 3D-Drucks
Die globale Fertigungsindustrie erzeugt jedes Jahr mehr als 7 Milliarden Tonnen Industrieabfälle. Die Materialausnutzungsrate der traditionellen subtraktiven Fertigung beträgt nur 15–25 %, und eine große Menge an übrig gebliebenen Materialien und Schnittabfällen verursacht Ressourcenverschwendung. Als additive Fertigungstechnologie hat der 3D-Druck eine theoretische Materialausnutzungsrate von mehr als 95 %, die tatsächliche Produktion steht jedoch immer noch vor Umweltproblemen wie Materialverschwendung, Energieverbrauch und Abfallentsorgung. Laut einem Bericht von Wohlers Associates aus dem Jahr 2023 verbraucht die globale 3D-Druckindustrie jährlich mehr als 120.000 Tonnen Kunststoffmaterialien, von denen etwa 25 % zu Druckabfällen und Trägermaterialien werden.
Der „Green Deal“ der EU verlangt von der verarbeitenden Industrie, ihre CO2-Emissionen bis 2030 um 55 % zu reduzieren. China fördert die grüne Transformation der verarbeitenden Industrie im Rahmen des „Double Carbon“-Ziels. Mit ihren Merkmalen der On-Demand-Produktion, des Nullbestands und der nahezu endkonturnahen Form ist die 3D-Drucktechnologie zu einem wichtigen technologischen Weg für eine nachhaltige Entwicklung geworden. Dieser Artikel erläutert systematisch die praktischen Lösungen für 3D-Druck-Umweltschutz und nachhaltige Entwicklung aus den vier Dimensionen grüne Materialien, Recycling, Energieoptimierung und Geschäftsmodelle.
1. Grüne Materialien und umweltfreundliche Prozesse
Das System für umweltfreundliche 3D-Druckmaterialien umfasst hauptsächlich drei Kategorien: biobasierte Materialien, abbaubare Materialien und recycelte Materialien. Jedes Material hat spezifische Umweltschutzparameter und Anwendungsszenarien.
Biobasierte Materialien:PLA (Polymilchsäure) ist das am häufigsten verwendete biobasierte 3D-Druckmaterial. Die Rohstoffe werden aus nachwachsenden Rohstoffen wie Maisstärke und Zuckerrohr gewonnen. Typische Leistungsparameter des PLA-Materials: Zugfestigkeit 50–70 MPa, Biegefestigkeit 80–100 MPa, Biokohlenstoffgehalt ≥85 % und kann unter industriellen Kompostierungsbedingungen in 45–90 Tagen vollständig abgebaut werden. Im Vergleich zu herkömmlichen ABS-Materialien (auf Erdölbasis) reduziert die PLA-Produktion die Kohlenstoffemissionen um 68 % und enthält keine schädlichen flüchtigen Stoffe wie Styrol. Das von der niederländischen Firma ColorFabb entwickelte PLA+PHA-Verbundmaterial verbessert die Zähigkeit durch die Zugabe von 20 % PHA, die Bruchdehnung erhöht sich von 6 % bei PLA auf 15 % und wird häufig im Druck von Konsumgütern eingesetzt.
Abbaubare Materialien: Das wasserlösliche Trägermaterial PVA (Polyvinylalkohol) kann nach dem Drucken in 60 °C warmem Wasser aufgelöst werden, wodurch eine abfallfreie Entfernung des Trägermaterials erreicht wird und die Verwendung chemischer Lösungsmittel vermieden wird. Typische Auflösungsparameter: Es dauert 15–20 Minuten, bis sich ein 50 μm dicker PVA-Träger in 40 °C warmem Wasser vollständig auflöst. In der von BASF in Deutschland eingeführten 3D-Druckmaterialserie Ultrafuse lässt sich das Trägermaterial BVOH (Butadien-Ethylen-Styrol-Copolymer) schnell in kaltem Wasser auflösen. Die Auflösungsrate ist dreimal schneller als bei PVA und die Hygroskopizität wird um 60 % reduziert. Es eignet sich zum Drucken komplexer Strukturen im FDM-Verfahren.
Recycelte Materialien: PET-Flaschen in Verbraucherqualität werden zu PETG-Druckmaterialien recycelt und kommerzialisiert. Gigabot Die deutsche Recycling-Zertifizierungsnorm DIN EN 15343 verlangt die Kennzeichnung der Recyclingquote von Recyclingmaterialien. Derzeit beträgt der Recyclinganteil der gängigen recycelten PLA/PETG-Materialien auf dem Markt 30–50 %, und High-End-Produkte können mehr als 80 % erreichen.
Umweltfreundliche Prozessparameter: Die Materialextrusionstemperatur wirkt sich direkt auf den Energieverbrauch und die Emissionen aus. Die empfohlene Drucktemperatur für PLA beträgt 190–220 °C, was den Energieverbrauch im Vergleich zu ABS (230–260 °C) um etwa 15 % senkt; Die Vorwärmtemperatur des SLS-Prozess-PA12-Pulvers beträgt 170 °C und die Laserleistung beträgt 30–50 W, was den Energieverbrauch im Vergleich zum Spritzguss-PA12 (Schmelztemperatur 260 °C) um 25 % reduziert. Die HP Multi Jet Fusion-Technologie ersetzt das Lasersintern durch Infrarotheizung, wodurch der Energieverbrauch im Vergleich zu herkömmlichem SLS um 40 % gesenkt und der Herstellungszyklus für einzelne Teile im Vergleich zu herkömmlichen Verfahren auf ein Zehntel verkürzt wird.
2. Abfallverwertung und Recycling
3D-Druckabfälle umfassen hauptsächlich drei Arten: fehlerhafte Druckteile, Stützstrukturen und Pulverrückstände. Der Aufbau eines geschlossenen Recyclingsystems ist der Schlüssel zur Verwirklichung einer Kreislaufwirtschaft.
FDM-Abfallrecyclingprozess: Ein typisches Recyclingsystem umfasst vier Schritte: Zerkleinern, Reinigen, Granulieren und Ziehen. Der Abfallzerkleinerer in Industriequalität kann den Druckabfall in 5–10 mm große Partikel zerkleinern, und der Energieverbrauch für die Zerkleinerung beträgt etwa 0,5 kWh/kg; Durch die Reinigung werden Ölflecken und Verunreinigungen entfernt und durch die Verwendung von Reinigungsmitteln auf Wasserbasis kann die Umweltbelastung verringert werden. der Granulator schmilzt und extrudiert die Partikel, und die Granulierungstemperatur beträgt 180–200 °C; Die Drahtziehmaschine verarbeitet die Partikel zu Druckverbrauchsmaterialien mit einem Durchmesser von 1,75 mm oder 2,85 mm, wobei die Durchmessertoleranz auf ±0,05 mm geregelt wird. Die von 3devo, einem niederländischen Startup-Unternehmen, entwickelte All-in-one-Recycling-, Granulier- und Ziehmaschine kann ein Recycling von Abfällen in Laborqualität in einem geschlossenen Kreislauf mit einer Verarbeitungskapazität von 2–5 kg in einer einzigen Charge und einer Beibehaltungsrate von 85–90 % der mechanischen Eigenschaften recycelter Materialien realisieren.
Pulverrecyclingtechnologie: Die Pulverauslastung im SLS/MJF-Verfahren ist ein wichtiger Indikator für den Umweltschutz. Die Standard-Pulveraktualisierungsrate von EOS PA2200 (PA12) beträgt 1:50, d. h. pro 50 Teile Neupulver kann 1 Teil recyceltes Pulver hinzugefügt werden, und der Anteil an recyceltem Pulver beträgt etwa 2 %. Die HP MJF-Technologie nutzt die vollständige Pulverbettfusion und die Rückgewinnungsrate von ungeschmolzenem Pulver kann 80 % erreichen, das nach dem Sieben direkt wiederverwendet werden kann (Partikelgrößenbereich 50–80 μm). Tatsächliche Produktionsdaten zeigen, dass nach zehnmaligem Recycling des Pulvers die Materialfließfähigkeit und Sinterleistung immer noch den Standardanforderungen entsprechen und die Zugfestigkeit um
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.